


Qué define a una resina termoplástica en la formulación industrial
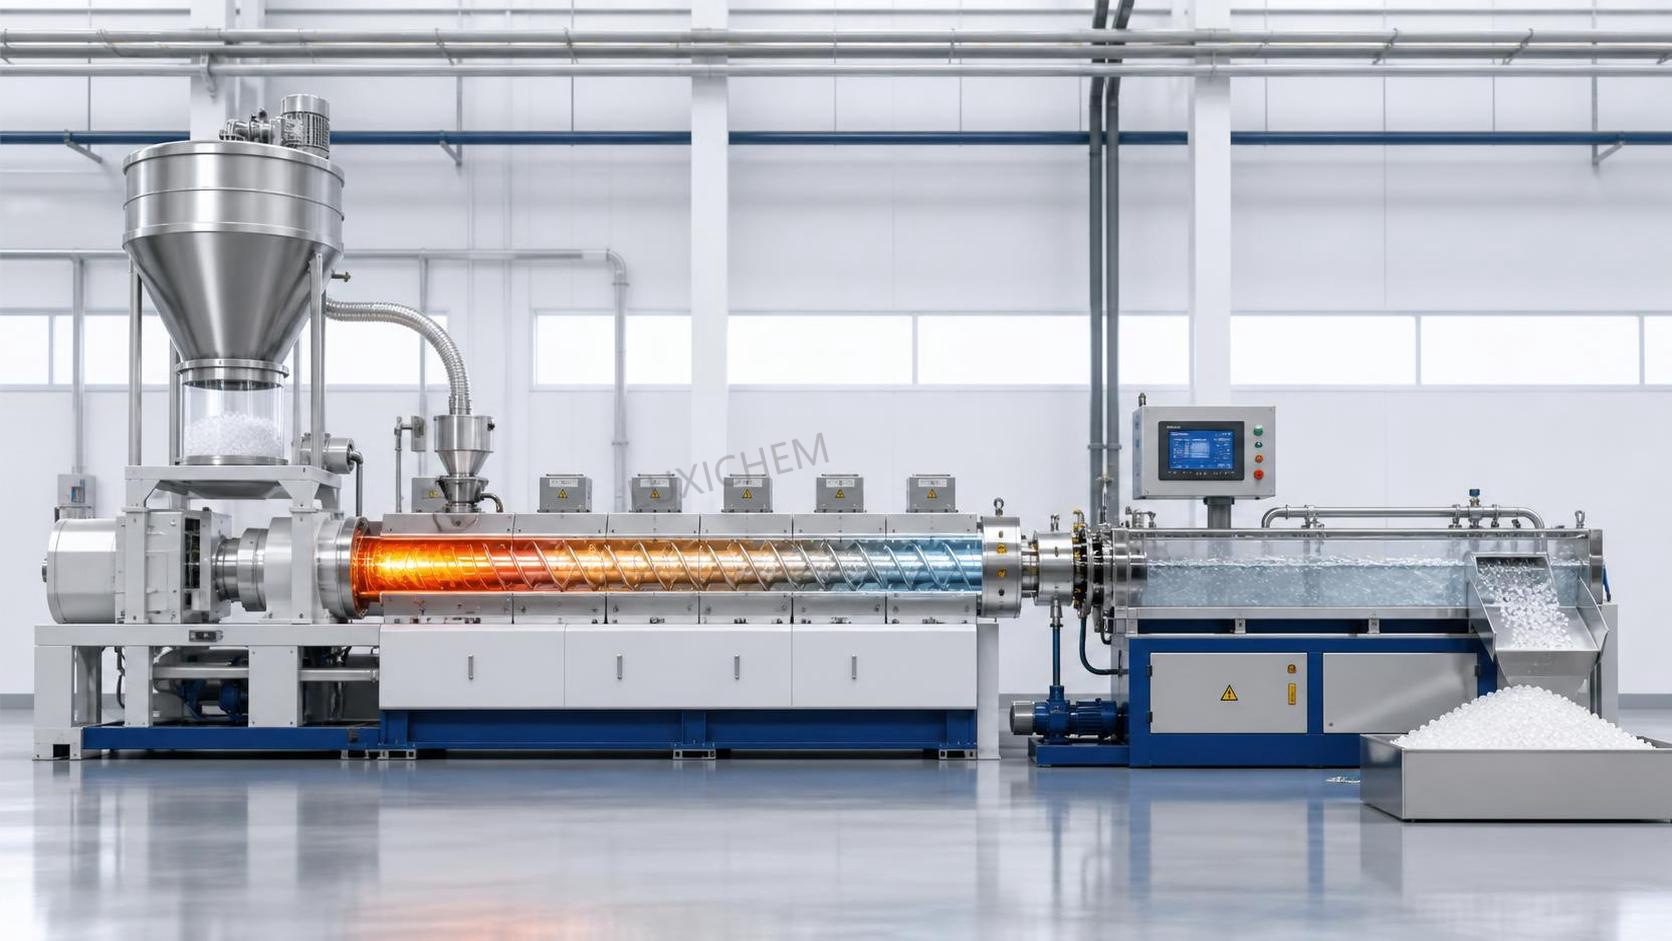
Una resina termoplástica utilizada en la formulación industrial se define, por encima de todo, por un comportamiento práctico: se ablanda al calentarse, fluye bajo las condiciones de procesamiento y vuelve a solidificarse al enfriarse sin experimentar un curado químico permanente. Este ciclo repetible de fusión y solidificación es lo que la diferencia de los materiales termoestables, que forman estructuras reticuladas irreversibles durante el curado. En una línea de formulación, esta diferencia afecta a todo, desde la configuración del alimentador y la temperatura del barril hasta la calidad de los pellets, el reciclaje de los recortes laterales y la tolerancia al tiempo de residencia durante la producción.
El término también implica un equilibrio específico entre la estructura molecular y la respuesta durante el procesamiento. Una resina termoplástica debe tener cadenas poliméricas capaces de desplazarse unas respecto de otras cuando se aplica suficiente calor, pero también suficientemente estables para conservar sus propiedades útiles después de exposiciones térmicas repetidas dentro de un intervalo controlado. Si las cadenas se degradan con demasiada facilidad, la resina puede presentar decoloración, generación de olores, pérdida de viscosidad o piezas terminadas frágiles. Si la masa fundida es demasiado rígida, la dispersión de cargas y aditivos se vuelve difícil. Si es demasiado fluida, el control dimensional y el rendimiento mecánico pueden verse afectados. En la formulación, la resina rara vez se evalúa únicamente por su química; se evalúa por la constancia con la que admite cambios en la formulación y continúa funcionando correctamente durante la extrusión, el peletizado, el moldeo o la transformación de películas.
Qué confiere a una resina su identidad termoplástica
A nivel del polímero, una resina termoplástica suele estar formada por cadenas lineales o ramificadas con una reticulación permanente limitada o inexistente. Esta estructura permite la reversibilidad térmica. Entre las familias comunes se incluyen el polietileno, el polipropileno, el poliestireno, el cloruro de polivinilo, la poliamida, el policarbonato, el PET, el PBT y las mezclas de ingeniería. Algunas son semicristalinas, lo que significa que durante el enfriamiento se forman regiones ordenadas; otras son amorfas, con una disposición molecular menos ordenada. Esto es importante porque el perfil de ablandamiento, la contracción, la transparencia, la respuesta al impacto y la resistencia química suelen depender de si la resina base cristaliza.
En la formulación industrial, la resina base no es simplemente un vehículo neutro. Define la ventana de procesamiento. Una resina semicristalina puede requerir un control más estricto del enfriamiento y la humedad, mientras que un grado amorfo puede ofrecer ventajas ópticas o dimensionales más amplias. La característica definitoria sigue siendo la reprocesabilidad térmica, pero en la práctica una resina solo resulta útil cuando ese comportamiento permanece predecible bajo cizallamiento, calor y carga de aditivos.
El flujo de fusión es una de las primeras propiedades que se examinan. Proporciona una indicación aproximada de la facilidad con la que la resina se procesará bajo condiciones de ensayo especificadas. Un grado con mayor flujo de fusión puede llenar bien secciones delgadas o dispersar los pigmentos con mayor facilidad, pero también puede reflejar un menor peso molecular y una tenacidad reducida en algunos sistemas. Un grado con menor flujo de fusión puede mejorar la resistencia o la resistencia al agrietamiento por tensión ambiental, aunque puede requerir más par, mayor presión o un diseño de husillo modificado. En la formulación, seleccionar una resina basándose únicamente en el flujo de fusión suele provocar errores, porque los aditivos pueden modificar significativamente el comportamiento aparente del flujo.
Cómo definen realmente los formuladores la idoneidad
En una planta, una resina termoplástica se define menos por la formulación de los libros de texto y más por su capacidad para llevar una formulación a través de un proceso estable. La idoneidad suele depender de seis factores interrelacionados: estabilidad térmica, reología, compatibilidad con los aditivos, sensibilidad a la humedad, rendimiento posterior y comportamiento durante el almacenamiento previo al uso.
La estabilidad térmica determina si la resina puede soportar el perfil del barril y el historial de cizallamiento sin degradarse. El PVC, por ejemplo, requiere una estabilización térmica cuidadosa, ya que puede descomponerse si se manipula incorrectamente. La poliamida y el PET pueden requerir secado, porque la humedad puede hidrolizar el polímero a la temperatura de procesamiento. Las poliolefinas suelen ser más fáciles de procesar desde el punto de vista de la humedad, pero la oxidación durante tiempos de residencia prolongados también puede reducir el rendimiento.
La reología es importante porque la formulación no es un proceso de calentamiento estático. El material está expuesto al cizallamiento en husillos, bloques de amasado, mezcladores y matrices. Una resina que parece adecuada en una ficha técnica puede comportarse mal cuando se carga con una carga mineral, un retardante de llama, fibra de vidrio o un concentrado de pigmento elevado. La formulación compuesta puede presentar fluctuaciones, atrapar sustancias volátiles o mostrar una integridad deficiente de la hebra durante el peletizado.
La compatibilidad con los aditivos es otro punto práctico de definición. Algunas resinas admiten colorantes, lubricantes, antioxidantes, modificadores de impacto y cargas con una dispersión relativamente sencilla. Otras necesitan agentes de acoplamiento, compatibilizantes o condiciones de proceso modificadas para evitar la separación de fases o una unión interfacial débil. Cuando se mezclan polímeros diferentes, el material resultante sigue siendo termoplástico si conserva la capacidad de procesarse en estado fundido, pero su utilidad depende de que la morfología permanezca suficientemente estable para la aplicación prevista.
La sensibilidad a la humedad se subestima con frecuencia. Una resina puede ser termoplástica en sentido estricto y aun así funcionar mal si se descuida el secado. El PET, el PBT, el TPU y muchas poliamidas pueden perder peso molecular durante el procesamiento en estado fundido cuando la humedad residual es demasiado elevada. La consecuencia puede no ser evidente en la tolva. Puede aparecer posteriormente en forma de fragilidad, viscosidad inconsistente, turbidez, líneas de soldadura débiles o un perfil de olor deficiente.
El comportamiento durante el procesamiento forma parte de la definición
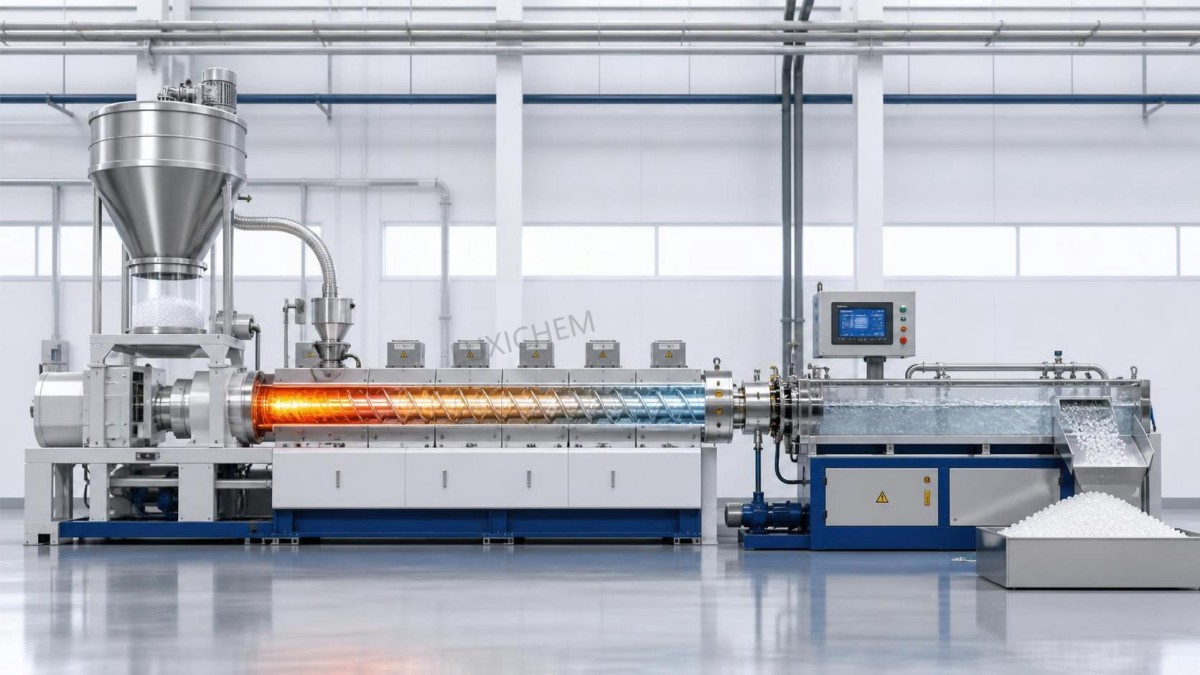
La formulación industrial convierte la definición en un comportamiento medible. Una resina termoplástica debe tolerar una ventana de temperatura práctica lo suficientemente amplia para fundirse, mezclarse y descargarse sin descomponerse con frecuencia. Debe mostrar características de alimentación constantes en forma de pellets, polvo o material triturado. La densidad aparente, la geometría de los pellets, la generación de polvo y la tendencia a formar puentes en la tolva pueden modificar la estabilidad de la línea. Por ejemplo, los polvos finos pueden alimentarse de forma irregular y requerir agitación o una estrategia de alimentación lateral, mientras que los pellets resbaladizos pueden sobrecargar un alimentador si la dosificación no se controla cuidadosamente.
La sensibilidad al cizallamiento es otra línea divisoria. Algunas resinas se procesan bien con mezclado intensivo y dispersan limpiamente altas cargas de aditivos. Otras pierden peso molecular o forman gel cuando se someten a la misma configuración de husillo. Por eso, el diseño del husillo, la posición de la ventilación y los puntos de adición de aditivos se seleccionan en relación con la resina, en lugar de tratarse como ajustes universales. Un material que requiere aditivos líquidos, modificadores de peróxido o intermedios reactivos puede necesitar una alimentación por etapas para evitar el sobrecalentamiento localizado o reacciones secundarias no deseadas. En determinadas formulaciones, un intermedio como 1,4-Benzoquinone CAS#106-51-4 puede aparecer dentro de un contexto más amplio de procesamiento químico, y sus consideraciones de manipulación deben mantenerse separadas de los supuestos utilizados para la formulación termoplástica estándar alimentada con pellets.
El tiempo de residencia suele revelar si una resina es suficientemente robusta para el uso industrial. Una resina termoplástica estable normalmente puede tolerar variaciones normales de caudal y puesta en marcha sin daños visibles inmediatos. Una menos estable puede carbonizarse, formar gel, generar humo o producir puntos negros durante interrupciones breves. Por eso, los procedimientos de parada, la selección del material de purga y las temperaturas de mantenimiento del barril son aspectos operativos de la definición de la resina, no simples detalles de mantenimiento.
Rendimiento después de la formulación
Una resina base se gana su lugar en un compuesto cuando sus propiedades finales permanecen coherentes después de introducir cargas y aditivos. La resistencia mecánica, la resistencia al impacto, la rigidez, la dureza, la temperatura de deflexión térmica, la calidad superficial y la resistencia química están determinadas en conjunto por la matriz de resina. Las cargas pueden aumentar la rigidez, pero reducir la resistencia al impacto. Los plastificantes pueden mejorar la flexibilidad, pero afectar la resistencia a la extracción y el comportamiento dimensional a largo plazo. La fibra de vidrio puede aumentar la resistencia y, al mismo tiempo, hacer que la dirección del flujo sea más importante en el diseño de la pieza.
La resistencia química debe interpretarse en contexto. Una resina termoplástica puede resistir ácidos diluidos y, sin embargo, fallar en entornos oxidantes, o tolerar el agua y las sales mientras se hincha en hidrocarburos. En aplicaciones alimentarias, agrícolas y de productos químicos de uso diario, el perfil de exposición suele incluir aceites, tensioactivos, agentes de limpieza, fertilizantes o ciclos de lavado repetidos. Por lo tanto, la selección de la resina depende de las condiciones reales de contacto, la temperatura, el estado de tensión y la duración, y no de una afirmación general de que un polímero es “resistente a los productos químicos”.
Las propiedades eléctricas, el olor, la estabilidad del color y las sustancias extraíbles también pueden ser importantes según el uso final. Una resina que se formula fácilmente puede seguir siendo inadecuada si amarillea por el calor de procesamiento, retiene compuestos volátiles residuales o interactúa con fragancias o ingredientes activos en sistemas de envasado y dosificación. No se trata de aspectos secundarios. A menudo determinan si una formulación pasa de las pruebas piloto a la producción rutinaria.
Malentendidos comunes
Un error común es suponer que toda resina capaz de fundirse es igualmente reciclable en la práctica. El comportamiento termoplástico permite el reprocesamiento, pero los historiales térmicos repetidos aún pueden reducir el peso molecular, cambiar el color o alterar las propiedades de impacto. Por ello, la gestión del material triturado requiere límites, normas de segregación y trazabilidad por familia de resina y formulación.
Otro malentendido consiste en tratar los términos resina y compuesto como intercambiables. La resina es la base polimérica. El compuesto es el material formulado después de incorporar aditivos, cargas, refuerzos, pigmentos, estabilizantes y auxiliares de procesamiento. Un resultado deficiente suele atribuirse a la resina cuando el problema real reside en la interacción de los aditivos, un secado insuficiente, la precisión del alimentador o las condiciones de enfriamiento.
También existe la tendencia a pensar que una temperatura de procesamiento más alta siempre mejora la mezcla. En realidad, una temperatura excesiva puede reducir inicialmente la viscosidad y, al mismo tiempo, acelerar la oxidación, la hidrólisis, la deshidrocloración u otras vías de degradación. En ocasiones, una mejor dispersión se obtiene modificando los elementos del husillo, la secuencia de alimentación o la ventilación, en lugar de simplemente aumentar el calor.
Otro error aparece durante la revisión de especificaciones: seleccionar una resina termoplástica basándose en una única propiedad principal, como la resistencia a la tracción o el índice de flujo de fusión. La formulación industrial requiere una visión interrelacionada de las propiedades. Una resina con el flujo adecuado pero una estabilidad térmica deficiente puede fallar en la línea. Una con buena rigidez pero poca compatibilidad con los aditivos puede producir separación de fases, exudación, depósitos en la placa o una apariencia inconsistente de los pellets.
El almacenamiento, el transporte y la manipulación influyen en los resultados
La definición no termina en la química del polímero, porque el estado físico previo al procesamiento modifica el resultado. Los pellets o polvos pueden absorber humedad, recoger polvo, compactarse durante el almacenamiento o segregarse por tamaño de partícula durante el transporte. Las bolsas, revestimientos, supersacos y silos deben adaptarse a la sensibilidad de la resina a la humedad, la contaminación y el apelmazamiento. Los cambios de temperatura durante el transporte pueden generar condensación, especialmente cuando el material frío se introduce en aire cálido y húmedo. Si esa humedad llega a una resina higroscópica y se omite el secado, el resultado compuesto puede parecer aceptable al principio, pero deteriorarse en ensayos o procesos de transformación posteriores.
El control de la contaminación es igualmente importante. La mezcla cruzada entre grados transparentes y coloreados, corrientes destinadas al contacto con alimentos y corrientes no destinadas a dicho contacto, compuestos ignífugos y compuestos estándar, o sistemas cargados y sin carga puede generar problemas persistentes de limpieza. Algunas resinas termoplásticas se purgan fácilmente. Otras se adhieren a los husillos y a las zonas muertas, lo que ralentiza el cambio de material y aumenta la cantidad de material fuera de especificación durante la puesta en marcha.
Cómo determinar si una resina es adecuada para un trabajo de formulación
La definición más fiable es operativa: una resina termoplástica adecuada es aquella que puede fundirse, mezclarse, enfriarse, peletizarse y transformarse mientras sigue cumpliendo el perfil de propiedades requerido. Esto implica revisar no solo la familia de la resina, sino también las necesidades de secado, el intervalo de temperatura de fusión, la tolerancia al cizallamiento, la compatibilidad con los aditivos, las necesidades de ventilación, la carga de relleno prevista y las condiciones a las que estará expuesto el artículo final durante su uso.
Cuando dos resinas candidatas parecen similares sobre el papel, pequeñas diferencias en la distribución del peso molecular, el paquete de estabilizantes, la forma de los pellets o los compuestos volátiles residuales pueden generar comportamientos muy diferentes en planta. A menudo se realizan pruebas para observar el par, la estabilidad de la presión, la deriva del color, la acumulación en la matriz, la rotura de la hebra, el polvo de los pellets y el aspecto de la pieza. Estas observaciones suelen ser más útiles que una etiqueta de categoría amplia.
Por tanto, lo que define a una resina termoplástica en la formulación industrial no es una sola frase de la ciencia de los polímeros, aunque dicha ciencia sea el punto de partida. Es la combinación del procesamiento reversible en estado fundido, la estabilidad molecular en las condiciones de fabricación, la compatibilidad con los componentes de la formulación y el rendimiento repetible en el uso final una vez que el material se ha transformado en un producto práctico.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

