


Por qué los gránulos de PP pueden causar resultados de moldeo inestables en la producción
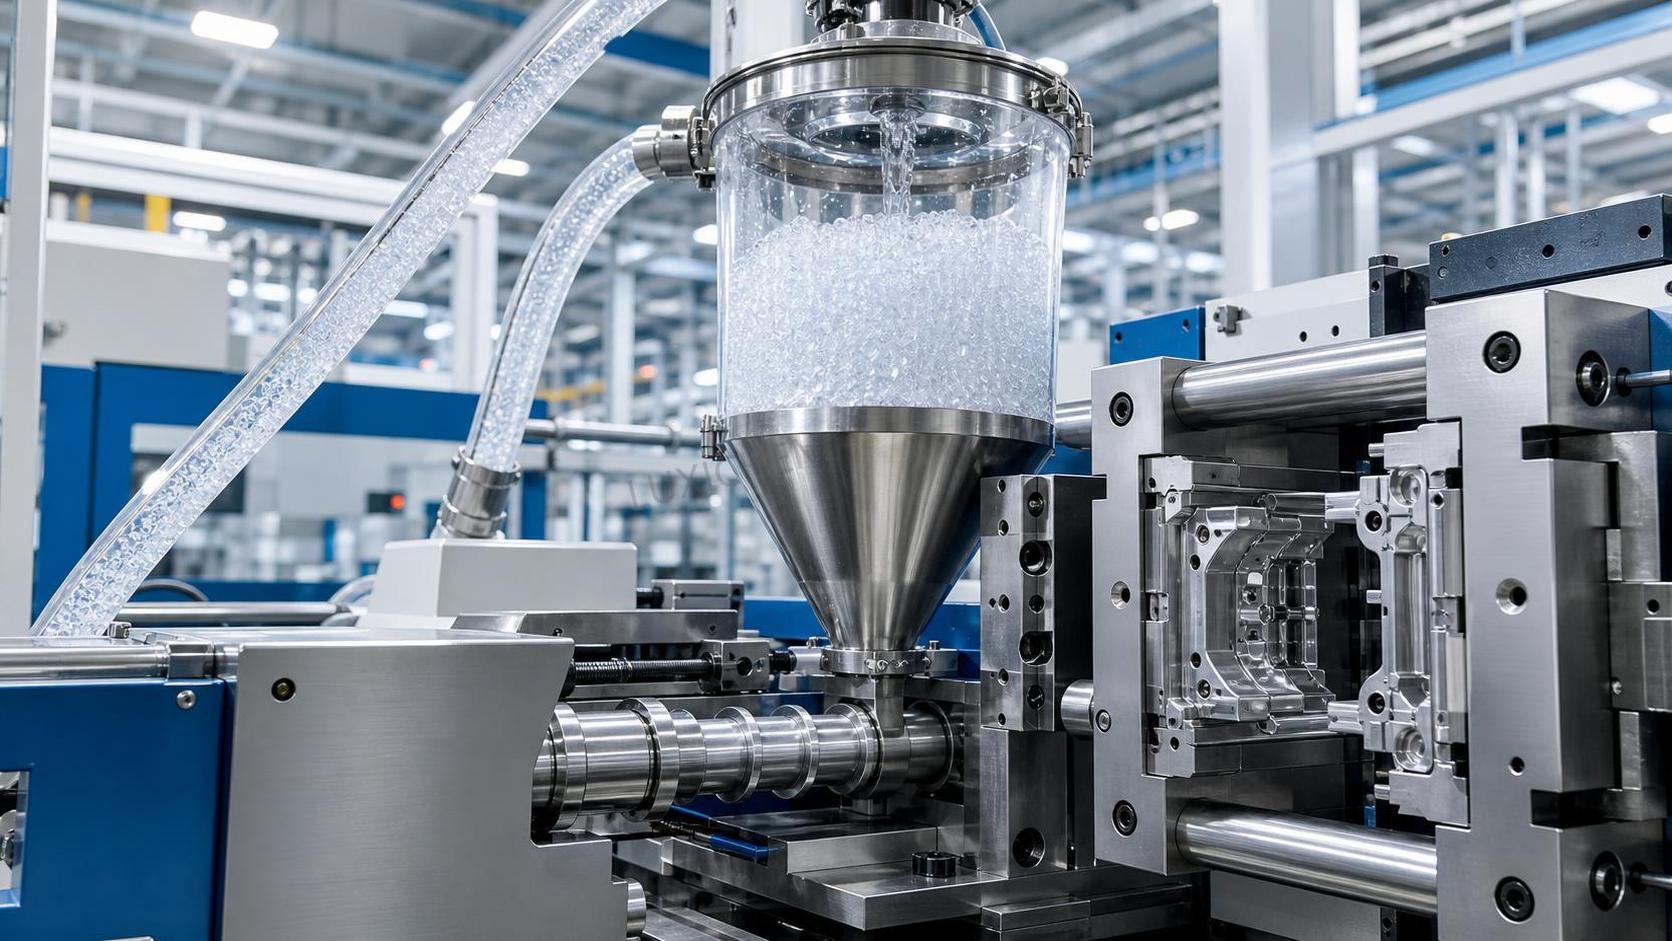
Los resultados inestables de moldeo a menudo comienzan antes de llenar la tolva. En muchos talleres, los operadores dedican demasiado tiempo a ajustar la temperatura del cilindro, la velocidad de inyección, la presión de mantenimiento o el tiempo de enfriamiento, mientras que el verdadero problema se encuentra en el depósito de materia prima. Cuando los gránulos de PP varían en su estado, incluso una máquina de moldeo bien ajustada puede empezar a producir piezas inconsistentes, faltas de llenado, rebabas, marcas de hundimiento, dimensiones inestables o cambios inesperados en el ciclo.
Para los operadores, esto es importante porque el moldeo inestable rara vez se debe a una sola falla grave. Con mayor frecuencia, es consecuencia de pequeñas diferencias repetibles en el material que alteran gradualmente la ventana de proceso. Si la resina que entra en la máquina no es uniforme, los ajustes de la máquina que funcionaron durante el turno anterior pueden dejar de funcionar en el siguiente. Por eso, el control del material debe considerarse parte del control del proceso, y no un asunto independiente del almacén.
El PP suele considerarse un material relativamente fácil de moldear en comparación con los plásticos de ingeniería más sensibles a la humedad. Esta reputación genera un error común: asumir que el polipropileno siempre tolera cualquier condición. En realidad, la estabilidad del moldeo depende no solo del tipo de resina, sino también de la calidad de los gránulos, las condiciones de almacenamiento, la uniformidad entre lotes, el nivel de contaminación, la distribución de los aditivos y el comportamiento del material durante el calentamiento y el flujo.
Por qué la inestabilidad relacionada con los gránulos suele diagnosticarse incorrectamente
En la planta de producción, los defectos suelen evaluarse según lo que aparece en la superficie de la pieza o según los cambios observados en la pantalla de la máquina. Una pieza se deforma y se culpa al enfriamiento. Una cavidad no se llena y se aumenta la presión de inyección. Aparecen rebabas y se comprueba la fuerza de cierre. Estas acciones son comprensibles, pero pueden ocultar la verdadera fuente de variación si los gránulos que entran en la máquina no son uniformes.
Los problemas relacionados con el material suelen diagnosticarse incorrectamente por tres razones:
- el patrón del defecto se parece al de un problema de ajuste de la máquina;
- el cambio en el estado de los gránulos puede ser sutil y no evidente;
- es posible que los operadores no reciban suficiente información previa sobre cambios de lote de resina, exposición durante el almacenamiento o proporción de material triturado.
Cuando un proceso se vuelve repentinamente “sensible” y requiere correcciones frecuentes, la uniformidad del material debe ser una de las primeras comprobaciones, no la última.
La humedad no siempre es el problema principal, pero aún puede alterar el moldeo de PP
El polipropileno no absorbe humedad de forma tan intensa como los plásticos higroscópicos, como el nylon o el PET, por lo que muchas plantas no consideran el secado un requisito estricto. Aun así, en la práctica la humedad puede provocar inestabilidad. El problema no siempre es el agua absorbida por la cadena polimérica. La humedad superficial, la condensación o unas condiciones de almacenamiento deficientes pueden interferir en la alimentación, la uniformidad de la fusión y la calidad del aspecto.
Si las bolsas se abren en un entorno húmedo y se dejan expuestas, los gránulos pueden transportar humedad superficial o contaminantes hacia la tolva. En algunos casos, esto provoca marcas similares a vetas, una plastificación irregular o defectos superficiales localizados. El operador puede interpretar el resultado como una fluctuación de la temperatura del cilindro, pero la causa raíz es la falta de uniformidad en el estado de los gránulos.
Las alteraciones relacionadas con la humedad son más probables cuando:
- el material se almacena cerca de puertas abiertas, torres de refrigeración o zonas húmedas;
- los gránulos fríos se trasladan a un taller cálido y se forma condensación;
- las bolsas parcialmente utilizadas no se vuelven a cerrar correctamente;
- el material triturado se almacena durante largos periodos en recipientes abiertos.
Esto no significa que todos los grados de PP deban secarse de forma intensiva. Significa que la disciplina de almacenamiento es más importante de lo que muchos operadores esperan.
La variación del flujo de fusión cambia la ventana de proceso más rápido de lo que los operadores esperan
Una de las razones más importantes por las que los gránulos de PP provocan resultados de moldeo inestables es la variación del índice de fluidez. Si el comportamiento real del flujo de la resina cambia de un lote a otro, la presión de llenado, el calentamiento por cizallamiento, el momento de congelación de la compuerta y la contracción de la pieza pueden cambiar, aunque los ajustes de la máquina permanezcan sin modificaciones.
Para los operadores, la variación del flujo de fusión se manifiesta como inestabilidad del proceso y no como un número de laboratorio. Un lote con un flujo ligeramente mayor puede llenarse con más facilidad, compactarse de manera diferente y aumentar el riesgo de rebabas en un molde que antes funcionaba de forma segura. Un lote con menor flujo puede requerir más presión, un tiempo de llenado más largo o una temperatura de fusión más alta, lo que a su vez puede modificar el brillo, el comportamiento de las líneas de soldadura o la repetibilidad dimensional.
Esto es especialmente importante en:
- piezas de pared delgada;
- moldes multicavidad con márgenes de equilibrado reducidos;
- piezas con trayectorias de flujo largas;
- aplicaciones que ya funcionan cerca de la capacidad de la máquina.
Cuando los operadores informan de que “el proceso se volvió más estrecho” después de la llegada de un lote nuevo, a menudo están describiendo un problema de uniformidad del flujo.
La contaminación no necesita ser grave para crear defectos
Muchas personas imaginan la contaminación como materia extraña visible, pero en el moldeo puede ser mucho menos evidente. El polvo, los finos, la resina degradada, el polímero mezclado, las fibras de papel del embalaje, las partículas metálicas de los sistemas de transporte o el concentrado de color que no se dispersa correctamente pueden interferir en una producción estable.
El impacto depende del producto que se moldea. En piezas estéticas, incluso una contaminación mínima puede crear puntos negros, vetas o turbidez. En piezas estructurales, la contaminación puede reducir la resistencia al impacto o crear puntos de concentración de tensiones. En producciones con muchas cavidades, pequeños episodios de contaminación pueden provocar defectos intermitentes difíciles de reproducir, lo que lleva a los operadores a perseguir innecesariamente los ajustes de la máquina.
El material mezclado es otro riesgo oculto. Si los gránulos de PP se mezclan accidentalmente con otro grado o con un material de distinta viscosidad o formulación de aditivos, la máquina puede seguir funcionando, pero el proceso puede volverse irregular. Pueden producirse cambios en la contracción, el comportamiento de desmoldeo, el olor, el aspecto o la uniformidad del ciclo.
En las operaciones generales de manipulación de productos químicos se aplica la misma lógica: el rendimiento estable de las etapas posteriores depende en gran medida de la pureza de la materia prima y del control de los lotes. Tanto si una planta procesa polímeros como si manipula ingredientes como la sacarina sódica dihidratada CAS#6155-57-3, la lección práctica es similar: pequeñas variaciones iniciales suelen generar problemas de procesamiento desproporcionadamente grandes más adelante.
La inconsistencia entre lotes es un problema de producción mayor que un solo lote defectuoso
Un único lote fuera de especificación suele ser más fácil de identificar porque el proceso cambia bruscamente. El problema más difícil es la inconsistencia moderada entre lotes, que sigue siendo técnicamente aceptable sobre el papel, pero se comporta de manera diferente en la máquina. Los operadores terminan trabajando con un proceso que funciona, pero no de la misma forma todos los días.
Esto genera varias consecuencias en la planta:
- ajustes frecuentes de la presión de mantenimiento y del control del cojín;
- peso inestable de las piezas entre turnos;
- mayor cantidad de desperdicio durante el arranque después de un cambio de material;
- mayor tiempo de preparación al volver a un trabajo anterior;
- dificultad para estandarizar las hojas de proceso.
En muchas fábricas, esto se acepta erróneamente como una “variación normal”. No debería ser así. Si los ajustes estándar de la máquina no pueden repetirse con una producción aceptable, la uniformidad del material debe revisarse junto con los factores relacionados con el molde y el equipo.
La proporción de material triturado suele tratarse con demasiada informalidad, pero afecta a la repetibilidad
El PP puede tolerar a menudo material triturado en muchas aplicaciones, lo que lleva a algunos operadores a suponer que una mayor proporción de material triturado siempre significa un menor coste sin consecuencias importantes. En realidad, una práctica inestable con material triturado es una de las causas más comunes de fluctuación durante el moldeo.
El problema no es únicamente la presencia de material triturado, sino la falta de control que lo rodea. Cuando el tamaño de las partículas trituradas varía, cuando los canales degradados se reciclan repetidamente o cuando la proporción entre material virgen y material triturado cambia entre turnos, el comportamiento de fusión también cambia. La uniformidad de la alimentación puede empeorar, la densidad aparente puede variar y el historial térmico del material se vuelve menos predecible.
Los operadores deben prestar atención cuando observan defectos que aparecen únicamente después de varias horas de producción. Este patrón puede indicar cambios graduales en la composición del material triturado o una acumulación de material degradado, en lugar de una falla inmediata de la máquina.
La distribución de los aditivos y la calidad de los gránulos también influyen en la estabilidad del moldeo
No todos los grados de PP son una resina base simple. Muchos contienen agentes deslizantes, agentes antibloqueo, agentes nucleantes, modificadores de impacto, cargas o aditivos de color. Si estos componentes no se distribuyen uniformemente en los gránulos, los resultados del moldeo pueden cambiar a lo largo de una producción.
Entre los ejemplos observados en la práctica se incluyen:
- contracción desigual debido a diferencias en la distribución de la carga;
- variaciones superficiales causadas por una dispersión deficiente del color o de los aditivos;
- inconsistencia en el desmoldeo relacionada con la concentración de aditivos;
- variación de las propiedades mecánicas en grados modificados para impacto.
La geometría de los gránulos también importa más de lo que parece. Un exceso de finos, gránulos rotos o una forma irregular puede afectar al transporte y al comportamiento de la garganta de alimentación. Si la alimentación se vuelve irregular, el tiempo de recuperación del husillo puede desviarse y afectar a todo el ciclo.
Los errores de almacenamiento y manipulación pueden dañar una resina que originalmente era buena
Algunos equipos de moldeo se concentran mucho en la calidad del proveedor y pasan por alto lo que ocurre después de la entrega. Sin embargo, una buena resina puede convertirse en un material inestable debido a una manipulación interna deficiente.
Entre los ejemplos habituales se incluyen:
- bolsas apiladas bajo la luz solar directa o cerca de fuentes de calor;
- un control incorrecto de primero en entrar, primero en salir, que provoca largos periodos de almacenamiento;
- bolsas abiertas mezcladas sin identificación del lote;
- transferencia manual mediante recipientes sucios;
- líneas de transporte que no se limpian durante los cambios de grado.
Cuando los operadores no saben si la tolva contiene un solo lote, lotes mezclados o material con un contenido variable de material triturado, la resolución de problemas del proceso se convierte en una cuestión de suposiciones. El moldeo estable requiere trazabilidad a nivel del uso del material, no solo a nivel de compras.
Cómo pueden saber los operadores si los gránulos son la verdadera fuente de inestabilidad
La inestabilidad relacionada con el material suele dejar un patrón. Puede no manifestarse con claridad, pero tiende a comportarse de manera diferente a los problemas puramente mecánicos.
Se debe sospechar de los gránulos desde el principio cuando:
- los mismos ajustes producen pesos de pieza diferentes después de un cambio de material;
- los defectos aparecen en varias máquinas que utilizan el mismo lote;
- el proceso se vuelve muy sensible a pequeños ajustes de los parámetros;
- la variación durante el arranque aumenta después de una nueva entrega o de una nueva mezcla de material triturado;
- los defectos de aspecto son intermitentes y no corresponden a un problema claro localizado en el molde;
- el tiempo de recuperación del husillo o la estabilidad del cojín cambian sin que exista una falla evidente de la máquina.
Una prueba útil en planta es comparar, no confiar en la intuición. Si es posible, se debe procesar una muestra conservada del lote anterior estable bajo las mismas condiciones. Si el proceso vuelve a la normalidad, el material merece una atención más detallada.
Qué debe comprobarse antes de cambiar repetidamente los ajustes de la máquina
Antes de ampliar la ventana de proceso mediante correcciones constantes de los parámetros, los operadores deben comprobar una breve lista de elementos de control del material:
- el número de lote y si se ha producido un cambio de lote;
- el estado de las bolsas y el historial de almacenamiento;
- la presencia de condensación o contaminación visible;
- el porcentaje real de material triturado y su uniformidad;
- si se limpiaron las líneas de transporte, las tolvas y los mezcladores;
- si anteriormente se procesó otro grado en el mismo sistema;
- los datos del certificado del proveedor, si están disponibles, especialmente los indicadores clave de uniformidad.
Este enfoque ahorra tiempo porque evita que los operadores compensen un problema de materia prima con ajustes inestables de la máquina. Una vez que la máquina se reajusta en función de un material inconsistente, el siguiente lote bueno puede generar un conjunto diferente de defectos.
Mejorar la estabilidad del moldeo comienza con la disciplina del material, no solo con la disciplina de la máquina
El moldeo estable suele describirse como una función de la capacidad de la máquina, el estado del molde y la habilidad del operador. Esto es cierto, pero incompleto. El estado de la resina también forma parte del proceso. Si el material entra en producción con una variabilidad no controlada, incluso los operadores experimentados terminan apagando incendios.
Las plantas más eficaces suelen hacer bien algunas cosas prácticas: mantienen visible la trazabilidad de los lotes en la planta, controlan el material triturado con límites claros, protegen las bolsas abiertas de la humedad y la suciedad, separan pronto el material sospechoso y se aseguran de que la revisión de la materia prima forme parte de la resolución de problemas desde el principio.
Para los operadores, la conclusión principal es sencilla: cuando los resultados del moldeo se vuelvan inestables, no se debe asumir que la máquina se ha vuelto repentinamente difícil de manejar. En muchos casos, la máquina simplemente está reaccionando con normalidad a unos gránulos inconsistentes. Reconocer esta diferencia a tiempo es lo que reduce el desperdicio, evita ajustes innecesarios y permite recuperar más rápidamente el control del proceso.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

