


¿Por qué los pellets de plástico de polipropileno causan burbujas o deformaciones durante la extrusión?
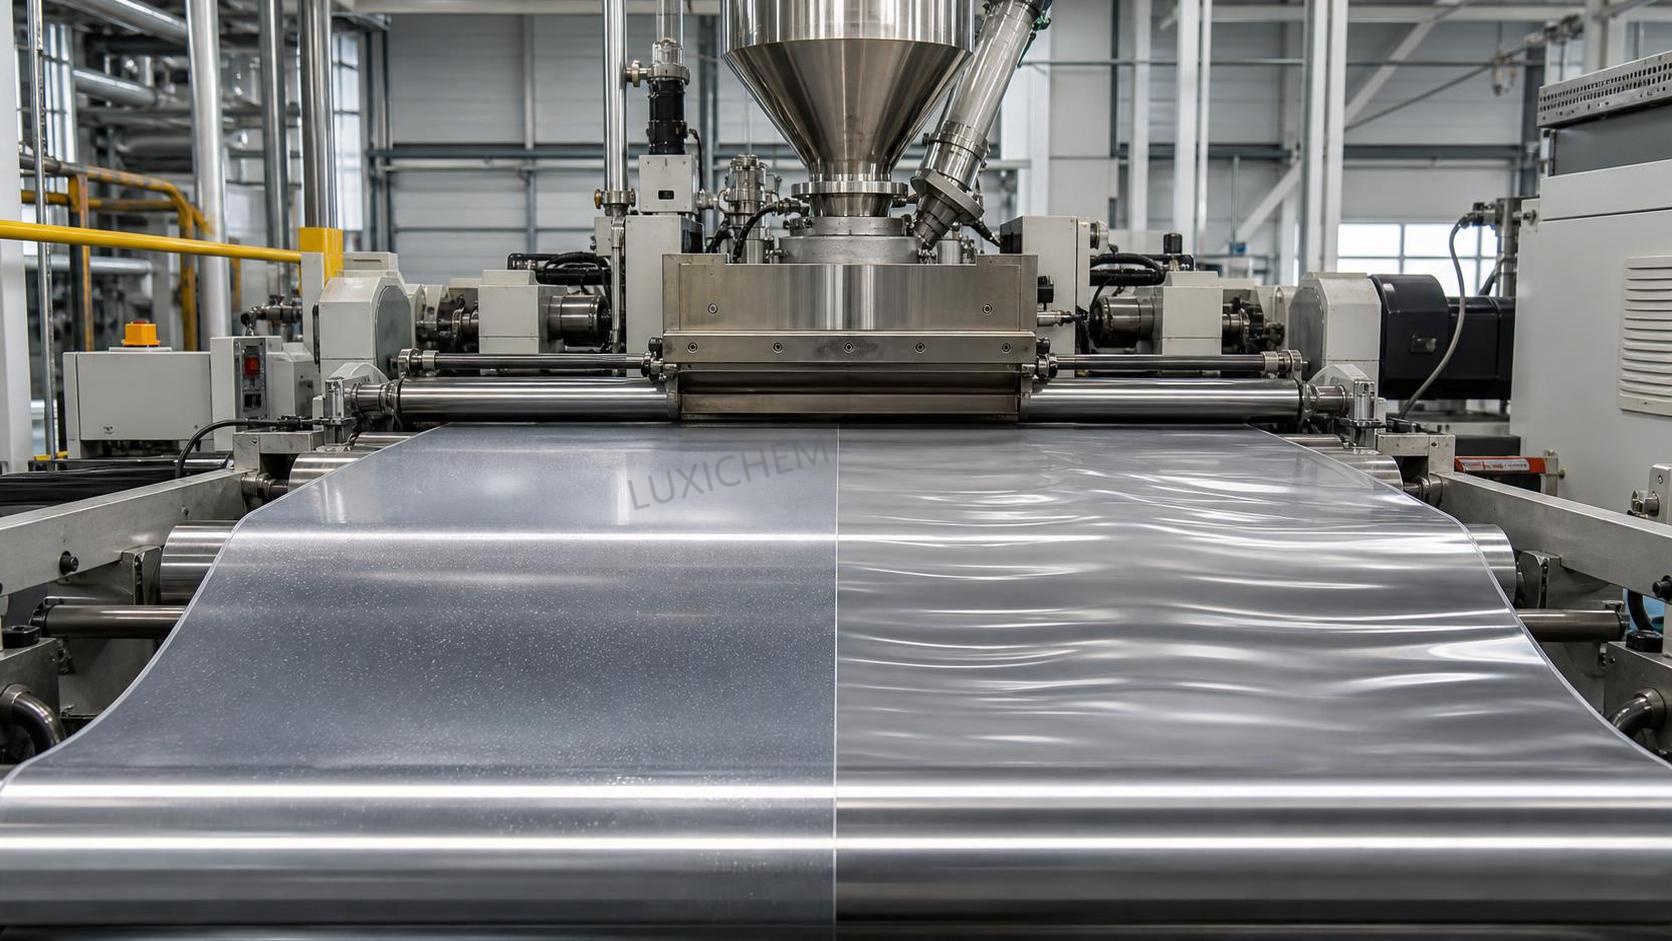
Por qué los gránulos de polipropileno comienzan a formar burbujas o a deformarse durante la extrusión
Cuando aparecen defectos en una línea de extrusión, la presión suele recaer primero sobre el equipo de mantenimiento. Los operadores pueden describir el problema como “espumado”, “vetas plateadas”, “ampollas superficiales” o “el perfil no mantiene la rectitud”, pero, en la práctica, las burbujas y la deformación rara vez aparecen al azar. En el caso de los gránulos de plástico de polipropileno, normalmente indican una combinación de problemas relacionados con el estado de la materia prima, el historial térmico, la estabilidad del tornillo, el comportamiento de la matriz, el equilibrio de enfriamiento o la contaminación en algún punto del sistema.
Por eso, las soluciones rápidas no siempre son duraderas. Un ajuste de temperatura puede ocultar el síntoma durante una hora, pero el defecto vuelve a aparecer en el siguiente lote. Un buen diagnóstico comienza separando dos preguntas: ¿se está formando gas dentro de la masa fundida o se está deformando la forma después de que la masa fundida sale de la matriz? El primer caso está más relacionado con sustancias volátiles, humedad, degradación y aire atrapado. El segundo se relaciona más con la liberación desigual de tensiones, el enfriamiento, la orientación y la inestabilidad dimensional. En ocasiones, ambos fenómenos ocurren al mismo tiempo, lo que dificulta el análisis de la línea.
En el suministro diario de materiales químicos, esta distinción es importante. Empresas como Luxi Chemical (Shandong) Co., Ltd., que gestionan una amplia variedad de materias primas químicas y atienden a clientes de numerosos sectores de aplicación, suelen comprobar que las reclamaciones relacionadas con el procesamiento no se deben únicamente a la calidad de la resina. El almacenamiento, la integridad del embalaje, la limpieza de la línea y la disciplina durante los cambios de material suelen ser tan importantes como las especificaciones de los gránulos indicadas sobre el papel.
Burbujas: qué suelen indicar en una línea de polipropileno
En sentido estricto, el polipropileno no es tan higroscópico como algunos plásticos de ingeniería, por lo que “secarlo más” no siempre es la respuesta inicial correcta. Aun así, la humedad puede contribuir a la formación de burbujas cuando los gránulos se han almacenado de forma inadecuada, han estado expuestos a condensación o se han mezclado con cargas, material triturado o aditivos que contienen humedad superficial. En plantas húmedas, los gránulos trasladados desde un almacén frío a una zona de producción cálida pueden desarrollar condensación con sorprendente rapidez. En ocasiones, los equipos de mantenimiento no detectan este problema porque la bolsa o el contenedor tipo gaylord parecen estar en buen estado.
Otra fuente habitual es la contaminación. Una pequeña cantidad de polímero extraño con un comportamiento de procesamiento diferente puede generar defectos visibles. Los residuos de compuesto de limpieza, el polímero degradado procedente de zonas muertas, el polvo de papel de las bolsas abiertas, el aceite del equipo de transporte o el contenido reciclado incompatible pueden manifestarse como burbujas o superficies picadas. Si el defecto aparece de forma intermitente y no continua, la contaminación suele ser una sospecha más acertada que la resina base.
También está la degradación térmica. Si la temperatura de la masa fundida es demasiado alta o el tiempo de residencia se vuelve excesivo debido a un bajo rendimiento, acumulaciones de material o un cilindro sobredimensionado para el trabajo, el material puede comenzar a generar sustancias volátiles. En el polipropileno, esto no siempre resulta evidente al principio. En ocasiones, la primera señal es un ligero cambio de olor, seguido de pequeñas ampollas superficiales, presión inestable o geles periódicos que se rompen a la salida de la matriz.
El arrastre de aire también merece atención. Las condiciones de alimentación insuficiente, un sellado deficiente de la garganta, la formación de puentes en la tolva o una alimentación irregular de material triturado pueden introducir aire en el sistema. Una vez atrapado en la masa fundida, el aire se expande cuando la presión disminuye cerca de la matriz. En las líneas que producen láminas de pared delgada o perfiles estrechos, incluso las pequeñas bolsas de aire se convierten en defectos evidentes.
Comprobaciones prácticas cuando aparecen burbujas
Comience por identificar qué ha cambiado, no por analizar qué es teóricamente posible. ¿Ha cambiado el lote, el turno, la proporción de material triturado, se ha producido una parada y un reinicio, se ha sustituido una banda calefactora, se ha cambiado el paquete de filtros o se ha realizado una intervención de mantenimiento en el alimentador o en el cargador de vacío? En las plantas reales, los defectos suelen comenzar después de un cambio sencillo que inicialmente nadie considera importante.
Si el defecto superficial es uniforme, compruebe el control de temperatura del cilindro y la temperatura real de la masa fundida. Un termopar averiado o un exceso de temperatura de la resistencia pueden hacer que el valor de ajuste mostrado parezca normal mientras la masa fundida ya está siendo sometida a un esfuerzo térmico excesivo. Si el defecto aparece en pulsos, preste especial atención a la estabilidad de recuperación del tornillo, la uniformidad de la alimentación, el rendimiento de la ventilación, si corresponde, y la fluctuación de presión antes de la matriz.
También conviene inspeccionar los puntos muertos de los adaptadores, los cambiadores de filtros y los labios de la matriz. El polipropileno que permanece demasiado tiempo en estas zonas puede degradarse, desprenderse y generar tanto burbujas como defectos estéticos. Los equipos de mantenimiento suelen concentrarse en el tornillo, pero el problema puede encontrarse realmente aguas abajo.
La deformación suele ser un problema de enfriamiento y tensiones, no solo de temperatura
La deformación después de la extrusión suele frustrar a los operadores porque la pieza puede parecer aceptable a la salida de la matriz y deformarse posteriormente en la mesa de calibración, el transportador, la bobinadora o incluso después del corte. Esto normalmente significa que se han acumulado tensiones internas en el extruido y que se han liberado mientras la forma se enfriaba. En el caso de los gránulos de plástico de polipropileno, esto es habitual porque el material puede desarrollar diferencias de orientación y contracción si el flujo y el enfriamiento no están equilibrados.
Un lado del perfil puede enfriarse más rápido que el otro. La matriz puede estar alimentando de forma desigual. El sistema de arrastre puede tirar ligeramente descentrado. El espesor de pared puede no ser simétrico. Incluso un pequeño desequilibrio en las cuchillas de aire, el flujo de agua o los puntos de contacto del calibrador puede doblar un perfil a lo largo de una determinada distancia. En las líneas de láminas, la deformación puede manifestarse como elevación de los bordes, curvatura o distorsión transversal, en lugar de una flexión evidente.
El sobrecalentamiento puede empeorar la deformación, pero reducir todas las zonas de temperatura no es una solución fiable. Si la masa fundida se enfría demasiado, la uniformidad del flujo puede deteriorarse y la orientación puede aumentar en realidad. El mejor enfoque consiste en analizar conjuntamente la homogeneidad de la masa fundida, el equilibrio de la matriz, la velocidad del sistema de arrastre y la simetría del enfriamiento.
Qué inspeccionar cuando el extruido no mantiene la rectitud
Una regla práctica de campo es la siguiente: si la forma se dobla constantemente en una dirección, sospeche de una asimetría. Si se mueve de manera aleatoria, sospeche de una inestabilidad. La asimetría apunta a una variación de la abertura de la matriz, canales de flujo obstruidos, enfriamiento desigual o problemas de alineación. La inestabilidad apunta más a una producción fluctuante, un control deficiente de la temperatura, una alimentación irregular o una velocidad variable de la línea.
Compruebe estas áreas en el siguiente orden:
- Limpieza de la matriz y del adaptador, especialmente los residuos carbonizados cerca de las esquinas del flujo
- Estado del paquete de filtros y comprobación de si la caída de presión aumentó repentinamente después del cambio de material
- Estabilidad real de la producción a lo largo del tiempo, no solo los valores de ajuste
- Distribución del agua de enfriamiento, dirección del flujo de aire y puntos de contacto del calibrador
- Sincronización de la velocidad del sistema de arrastre y comprobación de si la tensión está centrada
- Uniformidad del espesor de pared en todo el perfil o la lámina
Si encuentra burbujas y deformación al mismo tiempo, no trate ambos defectos como problemas independientes demasiado pronto. Una masa fundida contaminada o parcialmente degradada puede fluir de manera desigual, atrapar gas y enfriarse posteriormente con tensiones internas. Una sola causa raíz puede producir un conjunto de síntomas complejo.
El aspecto de la materia prima suele subestimarse
Los equipos de mantenimiento suelen ser llamados después de que el proceso ya se ha vuelto inestable, por lo que la atención se desplaza naturalmente hacia las resistencias, los motores y los tornillos. Sin embargo, la manipulación de la materia prima merece un análisis igualmente exhaustivo. Los gránulos de polipropileno de distintos proveedores pueden procesarse de manera diferente debido a sus características de flujo de la masa fundida, paquetes de aditivos, contenido de agentes deslizantes o antibloqueo, nivel de carga o cantidad y calidad del material reprocesado incorporado. Estas diferencias no son automáticamente defectos, pero sí modifican la ventana de procesamiento.
El historial de almacenamiento es más importante de lo que muchas plantas reconocen. Los revestimientos desgarrados, las bolsas parcialmente abiertas, los sistemas de transferencia polvorientos y los largos tiempos de almacenamiento cerca de fuentes de calor pueden generar problemas. En las operaciones con materiales mixtos, el riesgo aumenta aún más. Una planta que gestiona múltiples productos químicos, desde poliolefinas hasta aditivos especiales o incluso materiales como Resina en pasta de cloruro de polivinilo CAS#9002-86-2, necesita una segregación disciplinada y procedimientos de cambio de material limpios. La contaminación cruzada, incluso en niveles muy bajos, puede manifestarse claramente durante la extrusión.
Por esta razón, los proveedores de productos químicos con una amplia gama suelen hacer hincapié en la estabilidad del suministro y en la manipulación conforme de los productos, en lugar de hablar únicamente de las especificaciones nominales. Un modelo de adquisición integral puede reducir la complejidad del abastecimiento, pero para el transformador solo funciona si la identificación del material entrante, las comprobaciones del embalaje y el control del almacén se mantienen rigurosamente en la planta.
Diagnósticos erróneos habituales que hacen perder tiempo
Un error consiste en culpar a los “gránulos defectuosos” antes de comprobar la línea. Si varios lotes fallan repentinamente en la misma extrusora, el estado de la línea merece ser investigado. Otro error es suponer que todas las burbujas están relacionadas con la humedad. En el polipropileno, el sobrecalentamiento, la contaminación y el aire atrapado suelen explicar el problema mejor que la humedad por sí sola.
Un tercer error es ajustar demasiadas variables a la vez. Cuando los operadores cambian simultáneamente las temperaturas del cilindro, la velocidad del tornillo, la velocidad del sistema de arrastre, el agua de enfriamiento y los ajustes de alimentación, la causa queda oculta entre el ruido del proceso. Para el soporte posventa o los registros de mantenimiento, esto dificulta mucho más la resolución de problemas en el futuro. Los cambios controlados y registrados en orden suelen resolver el problema más rápidamente, aunque en el momento parezcan más lentos.
También existe la costumbre de centrarse únicamente en los defectos visibles del producto. La tendencia de la presión, la variación del amperaje, el olor, la acumulación de material en la matriz, el comportamiento de la purga durante el arranque y el color de los residuos proporcionan indicios. Un perfil que se deforma 2 metros después de la matriz probablemente comenzó a fallar mucho antes, dentro del recorrido de la masa fundida.
Una secuencia de diagnóstico práctica
Cuando el tiempo es limitado, resulta útil seguir un orden sencillo. Confirme el tipo de defecto y cuándo aparece. ¿Está presente desde el arranque, después del calentamiento, tras un cambio de lote o solo con una producción más elevada? A continuación, verifique la uniformidad de la alimentación y el estado de la materia prima. Después, compruebe el comportamiento térmico real, no solo los valores de ajuste. Luego inspeccione la filtración, los adaptadores y la limpieza de la matriz. Por último, revise el equilibrio de enfriamiento y las condiciones del sistema de arrastre si existe deformación.
Si necesita comprobar si el material o la línea es el factor dominante, el método más claro suele ser comparativo: procese un lote conocido por su estabilidad en la misma máquina sin cambiar la configuración, o procese el lote sospechoso en una línea conocida por su estabilidad, si las condiciones de la planta lo permiten. Sin este tipo de comparación controlada, los equipos pueden pasar días discutiendo si la causa está en la resina o en el equipo.
En el caso de problemas recurrentes, registre el patrón del defecto, las condiciones de la línea, la identificación del material y la solución que realmente funcionó. Las plantas que lo hacen de manera sistemática crean una biblioteca de fallos mucho más útil que aquellas que dependen de la memoria. Puede parecer algo básico, pero en el mantenimiento de extrusión, unos registros disciplinados suelen ser más eficaces que una resolución de problemas improvisada.
Si los gránulos de plástico de polipropileno provocan burbujas o deformación, la respuesta normalmente no se encuentra en un único valor. Se encuentra en la interacción entre el estado del material, el historial de la masa fundida, la estabilidad de la máquina y el equilibrio de enfriamiento. Cuando se analizan conjuntamente, el defecto suele dejar de ser misterioso y comienza a ser rastreable.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

