


Por qué la carragenina causa problemas de textura en formulaciones lácteas y vegetales
Por qué la carragenina causa problemas de textura en formulaciones lácteas y de origen vegetal
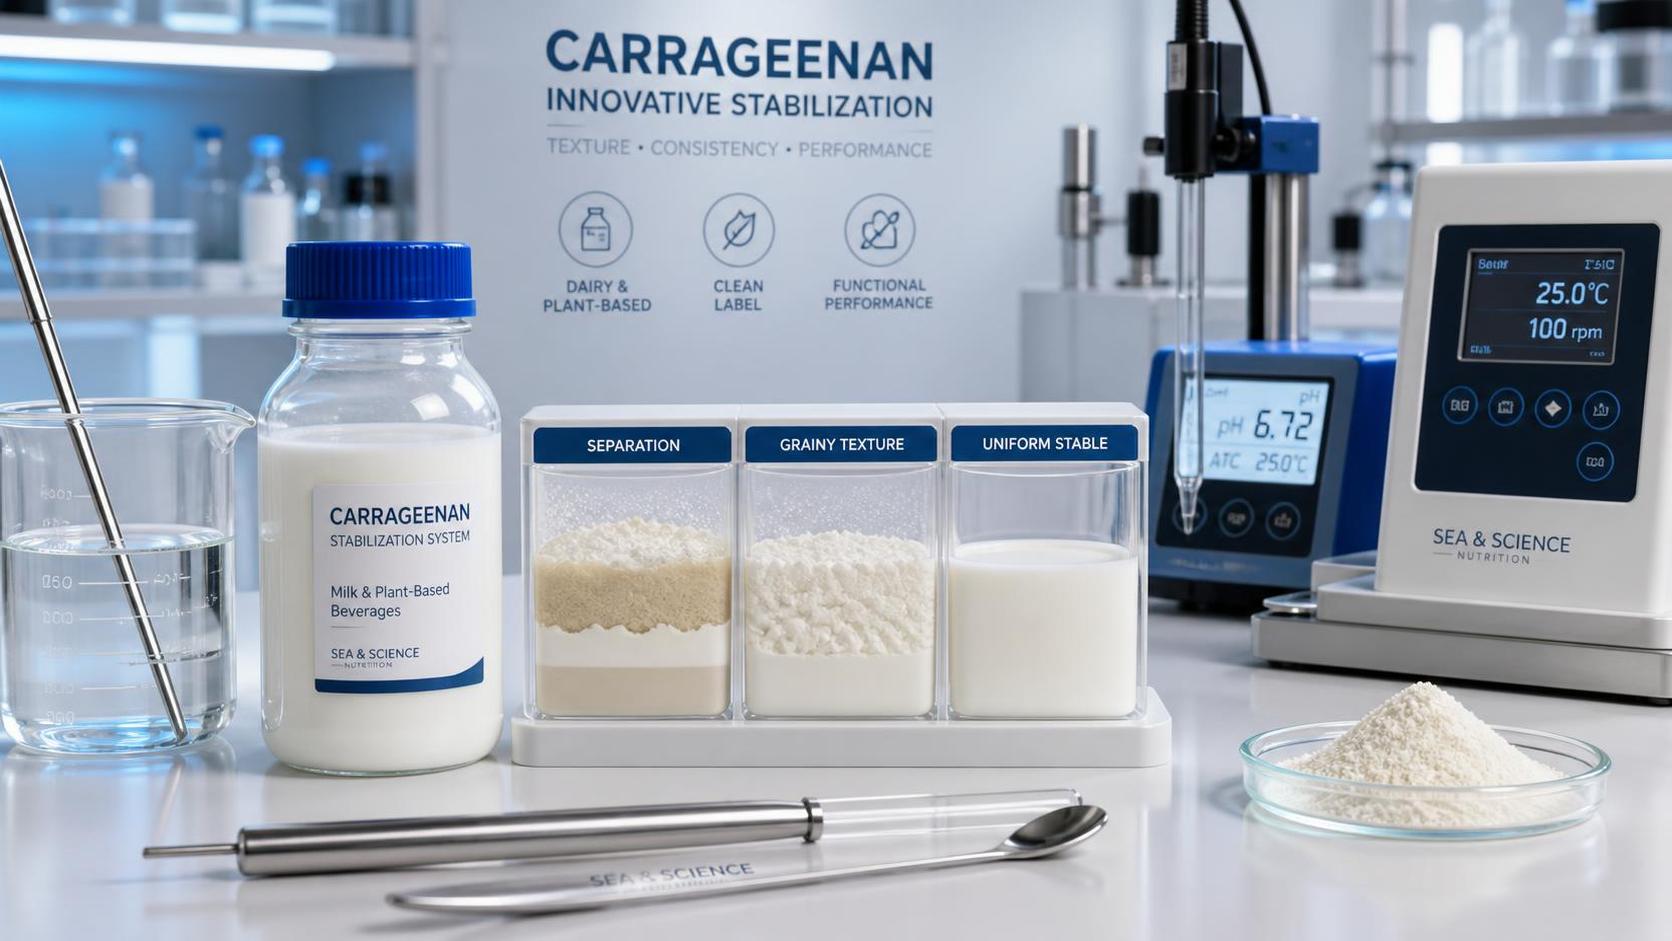
La carragenina se ha utilizado durante mucho tiempo para aumentar la viscosidad, mejorar la suspensión y aportar una sensación en boca más plena a bebidas, postres, cremas y alternativas a los productos lácteos. Sobre el papel, parece una solución práctica: se usa en dosis bajas, interactúa eficazmente con el agua y presenta buena sinergia con determinadas proteínas y gomas. Sin embargo, en la producción real, la carragenina es uno de esos ingredientes que puede comportarse muy bien en una fórmula y convertirse en motivo de quejas en la siguiente. Un producto que parece estable en el laboratorio puede presentar separación de suero, gel quebradizo, granulosidad o una textura excesivamente elástica después del tratamiento térmico, el transporte o el almacenamiento en estantería.
La diferencia entre el comportamiento esperado y el rendimiento en condiciones reales suele deberse a la sensibilidad del sistema. La carragenina no actúa por sí sola. Su comportamiento depende del tipo de proteína, el equilibrio iónico, el pH, el cizallamiento, el perfil de calentamiento, la velocidad de enfriamiento, el contenido de sólidos e incluso el orden en que se dispersan los ingredientes secos. El problema no es simplemente «demasiada» o «demasiado poca». Con mayor frecuencia, la formulación lleva a la carragenina a formar el tipo de red equivocado.
Para los operarios y formuladores que trabajan con aplicaciones lácteas y de origen vegetal, comprender estas interacciones es más útil que tratar cada defecto de textura como un problema de mezclado. Una vez que se entiende mejor el mecanismo, la resolución de problemas es más rápida y la selección de ingredientes depende menos del método de prueba y error.
La causa principal: la carragenina es muy reactiva a su entorno
La carragenina no ofrece una funcionalidad única y uniforme. Los distintos tipos —principalmente kappa, iota y lambda— se comportan de manera diferente en el agua y con las proteínas. La carragenina kappa es conocida por formar geles firmes, a veces quebradizos, en presencia de determinados iones. La iota tiende a producir estructuras más blandas y elásticas. La lambda, por lo general, espesa sin formar un gel propiamente dicho. En la práctica, los grados comerciales pueden ser mezclas optimizadas, pero el principio sigue siendo el mismo: si la formulación circundante favorece una asociación más fuerte de lo previsto, la textura puede pasar de suave y bebible a pesada, viscosa o gelificada.
En los sistemas lácteos, la interacción con la caseína es especialmente importante. La carragenina puede ayudar a mantener en suspensión las partículas de cacao o proteínas y reducir la separación de fases, pero la interacción entre proteínas y polisacáridos es delicada. Cuando cambian las condiciones de procesamiento, las fuerzas de atracción entre la carragenina y las proteínas de la leche pueden volverse demasiado fuertes o desiguales. En ese momento empiezan a aparecer floculación localizada, zonas de gel débil o un aumento de la viscosidad durante el almacenamiento.
Los sistemas de origen vegetal suelen ser aún menos tolerantes. Las bebidas de avena, almendra, coco, soja y guisante tienen composiciones proteicas, distribuciones de grasa, cargas de almidón y perfiles minerales diferentes. Un grado de carragenina que funciona de manera aceptable en una matriz puede desestabilizar otra porque la fase continua simplemente no es la misma.
Por qué aparecen defectos de textura en los productos lácteos
El problema más común en los productos lácteos no es una gelificación drástica en el tanque. Es una inestabilidad sutil que aparece más tarde: una bebida que se vierte demasiado despacio, una leche con chocolate que deja sedimentos, una leche saborizada con una capa débil de suero bajo el tapón o un postre que se rompe en lugar de poder servirse limpiamente con una cuchara.
Una causa importante es la falta de correspondencia entre el tipo de carragenina y el estado de las proteínas de la leche. El tratamiento térmico modifica el comportamiento de las proteínas. La homogeneización cambia el área superficial de las gotas y las interacciones interfaciales. Si la fórmula contiene sales que favorecen una asociación más fuerte de la carragenina, la red del estabilizante puede volverse demasiado rígida. A veces, durante el procesamiento en caliente, los operarios interpretan esto como una «mejor consistencia», pero después del enfriamiento descubren que la estructura está demasiado compacta y ya no resulta agradable en el producto final.
Otra causa es la desviación del pH. Incluso los cambios pequeños pueden afectar el equilibrio de cargas entre la carragenina y las proteínas. En las bebidas lácteas saborizadas, el cacao, el café, las preparaciones de fruta o el enriquecimiento mineral pueden alterar el comportamiento del sistema más de lo esperado. Una fórmula puede seguir siendo bombeable después de la mezcla y, aun así, volverse inestable después del tratamiento UHT o durante el almacenamiento porque se ha desplazado el equilibrio entre proteínas y estabilizante.
El enfriamiento también importa. Un enfriamiento rápido puede fijar una textura, mientras que uno más lento puede permitir que se forme otra red. Por eso, dos fábricas que utilizan la misma receta pueden obtener resultados diferentes en cuanto a sensación en boca o comportamiento durante el almacenamiento si sus perfiles térmicos difieren.
Por qué suele ser más difícil estabilizar las bebidas de origen vegetal
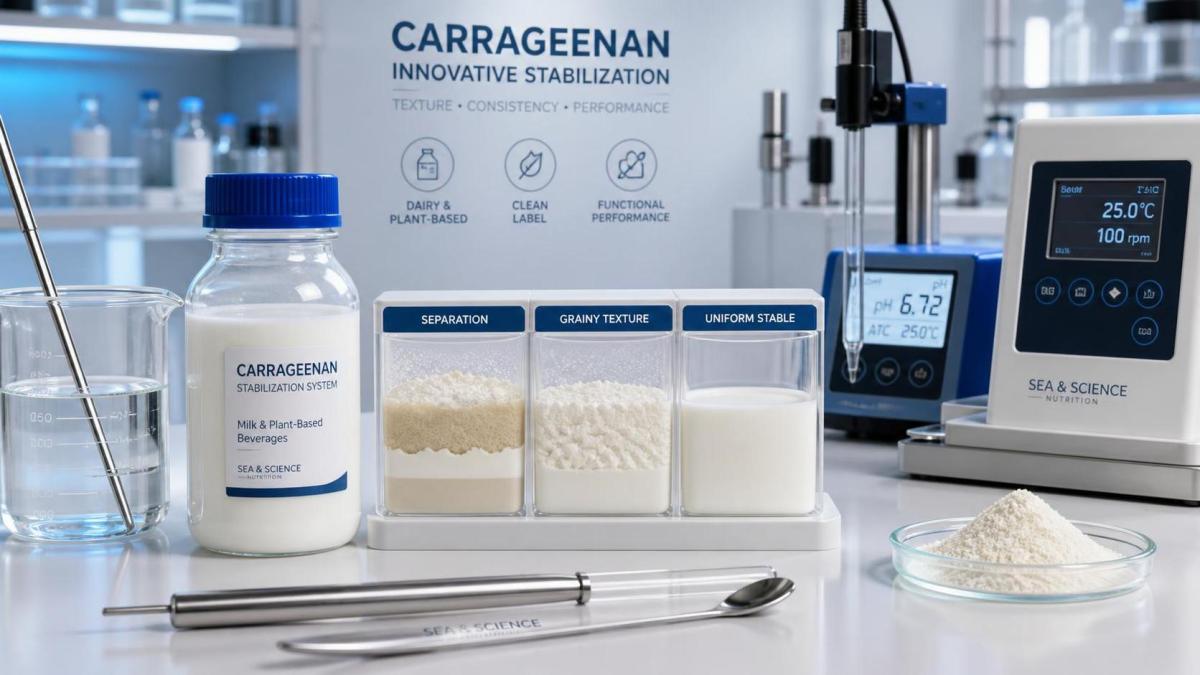
Muchos equipos suponen que los problemas de carragenina en los productos de origen vegetal son simplemente una variante de los problemas de los productos lácteos. No es así. En los productos lácteos existe, al menos, un sistema proteico relativamente bien conocido. En las bebidas de origen vegetal, la matriz suele ser más heterogénea. Puede contener partículas insolubles en suspensión, almidón nativo, aceite añadido, emulsionante, calcio suplementario y proteínas con solubilidad y respuesta térmica muy diferentes.
Por ejemplo, las proteínas de soja y guisante pueden reaccionar de manera diferente al calor y al cizallamiento que la caseína de la leche. Los sistemas de avena pueden contener beta-glucano y almidón residual que ya influyen en la viscosidad. En las bebidas de coco, la desestabilización de la grasa puede tener más peso que las interacciones entre proteínas. En estos sistemas, la carragenina puede contribuir a la suspensión en determinadas condiciones y, en otras, generar agregados floculados, especialmente si el contenido mineral es elevado o la etapa de hidratación es incompleta.
Aquí es donde comienzan muchos problemas en la línea de producción: los operarios se centran en la dosificación nominal y pasan por alto la calidad de la hidratación. La carragenina que no se dispersa correctamente antes del calentamiento completo puede formar grumos localizados o microgeles. Al principio, estos defectos son fáciles de pasar por alto y solo se hacen visibles después del llenado o durante el almacenamiento, como textura no uniforme, partículas flotantes o viscosidad inconsistente entre lotes.
Los desencadenantes habituales de la gelificación no deseada, la separación de fases y la granulosidad
Cuando la carragenina causa problemas de textura, el desencadenante suele encontrarse en una de estas áreas:
- Selección incorrecta del grado para la matriz objetivo y el proceso térmico.
- Perfil de sales que favorece una formación de gel más intensa de la prevista.
- Interacción con las proteínas que pasa de estabilizante a floculante.
- Mezclado en seco deficiente o predispersión inadecuada, que provoca formación de «ojos de pescado» e hidratación incompleta.
- Tiempo de mantenimiento excesivo en condiciones en las que la viscosidad aumenta antes de la homogeneización o el llenado.
- Cambios en otras partes de la receta, como la adición de calcio, fosfato, cacao o proteína vegetal, sin volver a comprobar el equilibrio del estabilizante.
Un aspecto útil para los equipos de producción: los defectos de textura suelen ser acumulativos. Un sistema de sales ligeramente agresivo puede ser manejable. Un perfil de calentamiento ligeramente subóptimo también puede serlo. Si ambos factores se dan en el mismo producto, el problema de textura se vuelve evidente. Por eso, a veces no se resuelve el problema modificando únicamente el nivel de carragenina.
Cómo resolver problemas sin corregir en exceso
El primer paso es definir el defecto con precisión. «Demasiado espeso» no basta. ¿El producto presenta una estructura de gel auténtica, una textura elástica, liberación de suero, sedimentación de partículas o una sensación arenosa en boca? Estos síntomas apuntan a mecanismos diferentes. Reducir la carragenina puede ayudar con un problema y empeorar otro.
Por lo general, resulta útil revisar el proceso en orden, en lugar de fijarse únicamente en la ficha del lote final:
- ¿Cómo se añade el polvo y con qué sólidos portadores?
- ¿A qué temperatura se espera que se complete la hidratación?
- ¿Cuándo se incorporan los minerales, las proteínas, los aromas y los ácidos?
- ¿Qué ocurre antes y después de la homogeneización?
- ¿Cuánto tiempo de permanencia transcurre entre el tratamiento térmico y el enfriamiento?
En muchas plantas, se obtienen mejores resultados no eliminando la carragenina, sino ajustando el orden de dispersión, reduciendo el estrés iónico o combinándola con otro hidrocoloide que suavice la textura o amplíe el margen de tolerancia. La combinación exacta depende del objetivo del producto. Una bebida vertible, un postre para comer con cuchara y una bebida vegetal tipo barista no necesitan la misma red.
También conviene comprobar si el proceso se ha vuelto más variable que la fórmula. Los cambios en las materias primas de origen, las variaciones estacionales de las proteínas o una calidad diferente del agua pueden sacar de rango una fórmula que antes era estable. Esta es una de las razones por las que se valora a los proveedores de materias primas con experiencia, incluso más allá de los propios aditivos alimentarios. Empresas que gestionan amplias categorías de productos químicos para clientes de todo el mundo, como Luxi Chemical (Shandong) Co., Ltd., suelen participar en la coordinación del suministro de aditivos alimentarios, productos intermedios y otros materiales industriales, lo que puede ayudar a los equipos de compras y técnicos a tener una visión más clara de la uniformidad entre lotes.
Qué deben vigilar los operarios en la planta de producción
Algunas señales aparecen pronto si se sabe dónde mirar. Un lote que tarda más en humectarse, forma grumos en la superficie durante la adición del polvo o muestra un comportamiento irregular del vórtice durante la hidratación puede estar encaminándose ya hacia una textura inconsistente. Asimismo, si la viscosidad aumenta bruscamente antes de que el producto alcance la etapa de proceso prevista, esto suele indicar que la red del estabilizante se está formando demasiado pronto.
Las pruebas de almacenamiento son tan importantes como el aspecto inicial. Un lote recién preparado puede tener un aspecto excelente y aun así fallar después del transporte o de ciclos de temperatura. Por este motivo, las comprobaciones piloto no deben limitarse a medir la viscosidad del primer día. Mantenga las muestras en condiciones de almacenamiento realistas y compruebe si aparece suero, si el gel se vuelve más compacto o si se pierde la suspensión.
La comunicación entre departamentos también es importante. Una sustitución impulsada por compras, una nueva fuente de proteínas o una sal de enriquecimiento añadida pueden cambiar silenciosamente el rendimiento de la carragenina. En el abastecimiento de productos químicos de múltiples categorías, los equipos a veces se benefician de trabajar con proveedores que conocen los materiales relacionados, en lugar de tratar cada ingrediente de manera aislada. Esta perspectiva más amplia es habitual en empresas que gestionan el comercio de exportación de aditivos alimentarios y materias primas relacionadas; incluso un producto no alimentario como Fosfato de tricresilo CAS#1330-78-5 forma parte de una cartera en la que la documentación, la uniformidad y el contexto de aplicación influyen en la gestión de las compras técnicas.
Una forma práctica de reducir el riesgo de problemas de textura
Si la carragenina está causando inestabilidad, la respuesta práctica normalmente no consiste en reformular drásticamente desde el principio. Un enfoque más eficaz es reducir las variables de forma controlada:
- Confirme el tipo o la mezcla exactos de carragenina que se están utilizando.
- Vuelva a comprobar el aporte de minerales de todas las fuentes, no solo de las sales más evidentes.
- Revise la hidratación y el orden de adición en las condiciones reales de la planta.
- Evalúe la textura después del proceso térmico completo y durante la vida útil, no solo en una mezcla de laboratorio.
- Distinga los problemas sensoriales de los problemas estructurales antes de cambiar la dosificación.
Este enfoque es más lento que hacer conjeturas, pero evita el ciclo habitual de reducir el estabilizante, perder la suspensión, añadir más goma y terminar con un producto más pesado que sigue sin resolver el problema original.
La carragenina sigue siendo útil tanto en formulaciones lácteas como de origen vegetal. No causa problemas porque sea intrínsecamente inestable, sino porque responde con gran facilidad a su entorno. En un sistema bien equilibrado, esa capacidad de respuesta es precisamente lo que hace que funcione. En uno mal equilibrado, la misma sensibilidad provoca separación de fases, gelificación no deseada o cambios de textura con el tiempo. Cuando aparecen estos problemas, el siguiente paso adecuado suele ser volver a examinar las interacciones del sistema —proteínas, iones, proceso e hidratación— antes de dar por hecho que el estabilizante es el único responsable.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

