

¿Qué causa la pérdida de actividad de los catalizadores químicos?
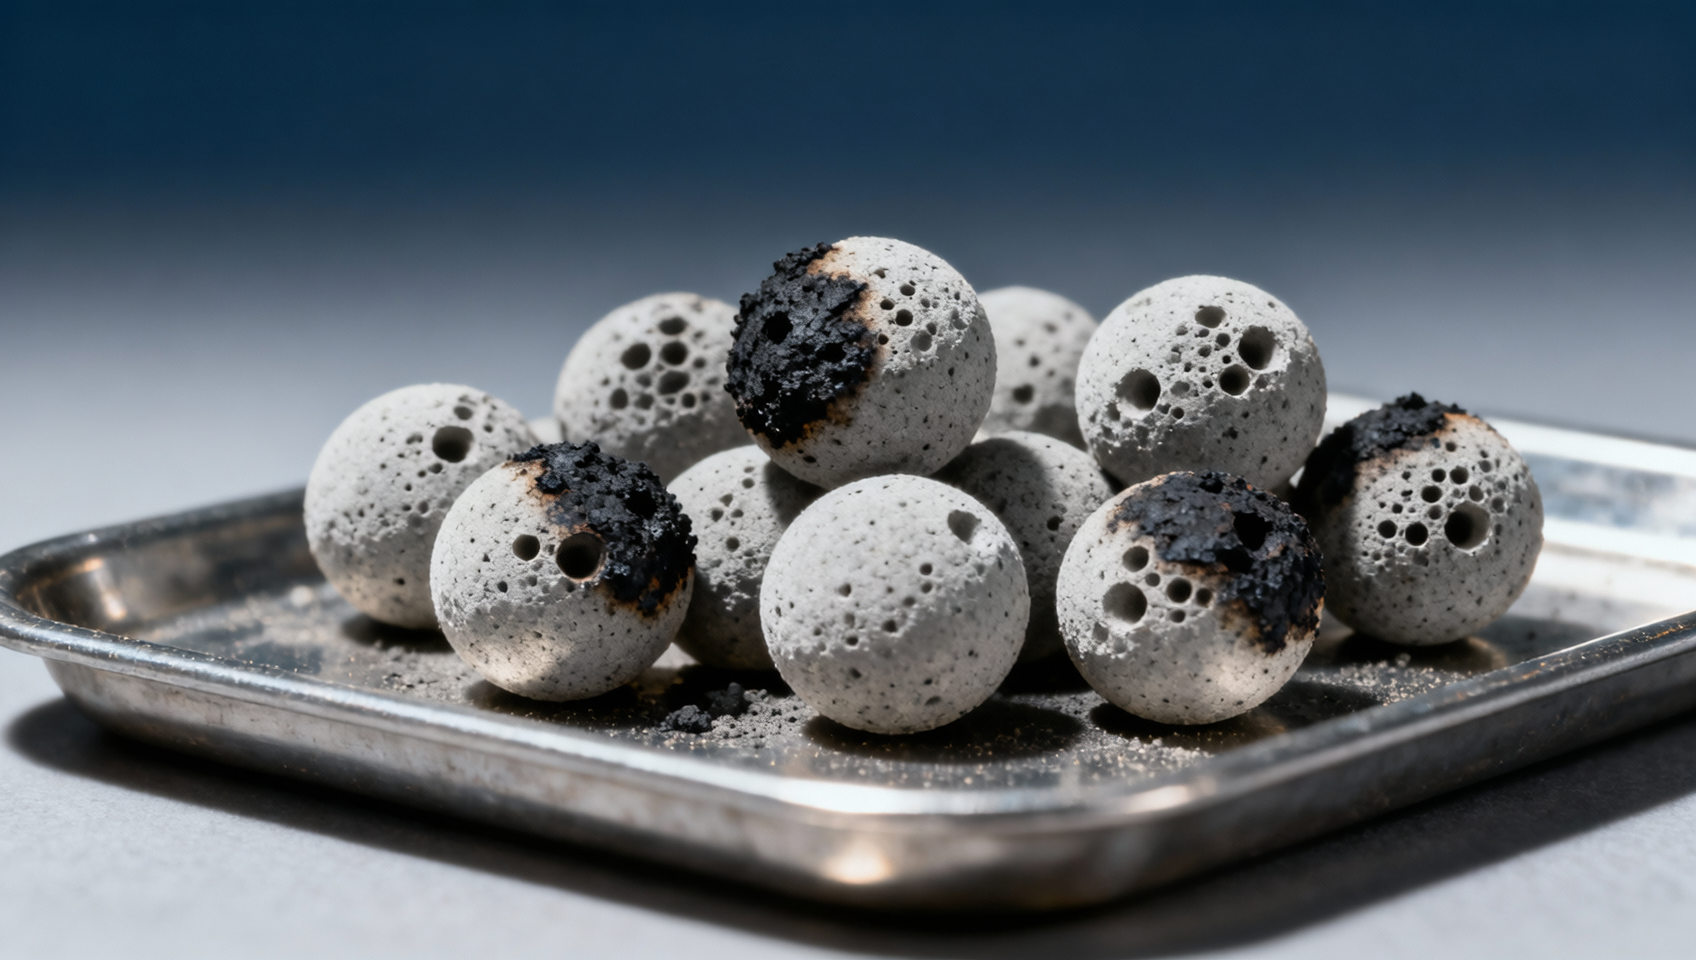
Los catalizadores químicos pierden actividad cuando sus sitios activos quedan bloqueados, se alteran químicamente, sufren daños físicos o dejan de estar accesibles para los reactivos. Entre las causas habituales se encuentran el envenenamiento por contaminantes, el ensuciamiento y la deposición de coque, las temperaturas excesivas, la sinterización y los cambios en el estado químico del catalizador. Algunas pérdidas aparentes de actividad se deben, en cambio, a la composición de la alimentación, la distribución del flujo, la instrumentación o los equipos posteriores.
Para un equipo de mantenimiento que debe responder a una conversión en descenso o a una temperatura de reactor cada vez mayor, la primera tarea es distinguir un problema real del catalizador de un problema operativo o de medición. Esta distinción es importante: elevar la temperatura puede recuperar temporalmente la conversión, pero también puede acelerar daños irreversibles o superar los límites del equipo y del catalizador.
Empiece por el patrón operativo, no por el lecho catalítico
Compare el rendimiento actual con una referencia fiable, bajo condiciones similares de caudal y composición de la alimentación, presión, temperatura de entrada y especificación del producto. Por ejemplo, una conversión menor con un caudal superior no demuestra por sí sola una desactivación: un menor tiempo de contacto puede explicar la diferencia. Compruebe si el cambio también se refleja en los resultados de laboratorio, además de en los analizadores en línea, y verifique los puntos de muestreo, la calibración de los instrumentos y los balances de materia.
Las tendencias suelen ser más útiles que una lectura aislada. Registre cuándo comenzó la pérdida y compárela con cambios en la alimentación, alteraciones en la unidad, eventos de puesta en marcha o parada, el historial de caída de presión y las tareas de mantenimiento. Un cambio repentino tras un episodio de contaminación de la alimentación requiere una investigación distinta a la de un descenso gradual durante un largo periodo de operación.
Estos patrones son indicios para el diagnóstico, no pruebas concluyentes. Pueden presentarse varios mecanismos a la vez: los depósitos pueden aumentar la caída de presión y, al mismo tiempo, bloquear los sitios activos; un punto caliente puede reflejar una distribución deficiente y también acelerar el daño del catalizador.
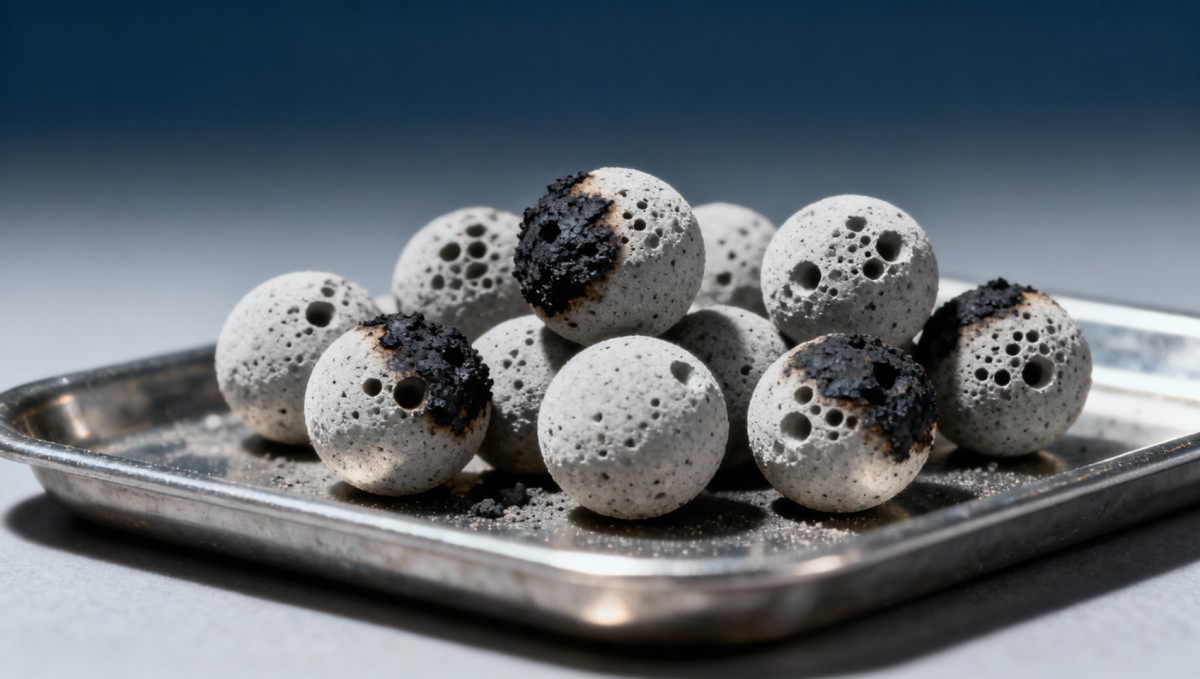
Envenenamiento: una impureza ocupa o modifica los sitios activos
Un veneno es una sustancia que reduce la actividad al interactuar con los sitios catalíticos o modificar su entorno químico. El contaminante puede llegar con la alimentación habitual, una nueva fuente de alimentación, material reciclado, fugas de servicios auxiliares o productos químicos introducidos durante la limpieza y el mantenimiento. Según el catalizador y la reacción, las especies problemáticas pueden incluir compuestos de azufre, cloro, arsénico, plomo, fósforo u otros metales.
Una misma sustancia no es un veneno en todos los procesos. El azufre puede desactivar algunos catalizadores metálicos, mientras que otros requieren una fase activa sulfurada. Identifique la formulación real del catalizador y sus límites de contaminantes antes de considerar que un elemento detectado es la causa raíz.
Investigue la relación temporal entre el descenso del rendimiento y cualquier cambio en la fuente de alimentación, el funcionamiento del pretratamiento, el estado del lecho de protección o los equipos aguas arriba. Las muestras representativas de la alimentación y del catalizador pueden ayudar a determinar si hay un contaminante y dónde se ha acumulado. El muestreo y el análisis requieren un plan aprobado: un depósito superficial, un gradiente de concentración radial o una muestra tomada de una ubicación incorrecta del lecho pueden ofrecer una imagen engañosa.
La recuperación depende del veneno y del catalizador. Algunos efectos pueden ser reversibles mediante un tratamiento aprobado por el proveedor; los contaminantes fuertemente ligados o los metales depositados pueden hacer necesario sustituir el catalizador. No dé por sentado que una regeneración rutinaria eliminará un veneno y evite introducir agentes captadores o productos químicos de limpieza sin confirmar su compatibilidad con el proceso.
Ensuciamiento y coque: los sitios activos dejan de estar accesibles
El ensuciamiento se produce cuando se acumula material sobre el catalizador o en los espacios entre las partículas. El coque, los hidrocarburos pesados, las sales, los productos de corrosión y los sólidos arrastrados pueden bloquear los poros o restringir el flujo. El catalizador puede conservar el material activo y, aun así, funcionar mal porque los reactivos no pueden acceder a él de manera eficiente. La caída de presión puede aumentar cuando se acumula material en el lecho, aunque el bloqueo de los poros puede reducir la actividad sin provocar un aumento notable de la caída de presión.
Busque aguas arriba fallos de filtración, corrosión, inestabilidad de la alimentación, arrastre de material o condiciones que favorezcan la formación de depósitos. Compare el perfil de temperatura del lecho y la caída de presión con la calidad y el caudal de la alimentación. Un distribuidor o una rejilla de entrada obstruidos también pueden causar un problema de flujo que se asemeje al ensuciamiento del lecho; por ello, examine las pruebas disponibles en toda la trayectoria del flujo en vez de atribuir cualquier restricción al catalizador.
Algunos depósitos pueden eliminarse mediante un procedimiento de regeneración controlado, pero primero hay que identificarlos. La combustión del carbono del lecho puede liberar una cantidad considerable de calor y generar puntos calientes; un procedimiento inadecuado puede dañar el catalizador o el equipo. La regeneración debe ajustarse a los límites aprobados por el proveedor del catalizador y por la planta en cuanto a atmósfera, temperatura, caudal, monitorización y parada. Algunos depósitos, en particular los metales y ciertas sales, no se eliminan mediante una regeneración oxidativa convencional.
Daños térmicos y deterioro físico
Las temperaturas elevadas pueden provocar la aglomeración de las partículas de metal activo, un proceso conocido como sinterización. La superficie activa disponible disminuye y, por lo general, la operación normal no puede restablecerla. El calor excesivo también puede alterar el soporte, colapsar la estructura de los poros o cambiar la fase del catalizador. Un punto caliente localizado y breve puede causar más daño de lo que sugiere la temperatura media del lecho.
Revise los historiales de cada termopar, las diferencias de temperatura a través del lecho, la distribución de la alimentación, el rendimiento del enfriamiento o la inyección de quench, y cualquier pérdida de caudal o control. Un termopar ausente o averiado puede ocultar una excursión local; a la inversa, una lectura defectuosa puede indicar un punto caliente inexistente. Antes de decidir la causa, contraste la indicación de temperatura con las mediciones cercanas y el comportamiento del proceso.
El daño físico es otra causa de desactivación aparente. La trituración, la abrasión o la atrición pueden generar finos, aumentar la caída de presión y alterar la distribución del flujo. Una carga deficiente, las vibraciones, los cambios rápidos de presión o los ciclos térmicos repetidos pueden contribuir. Las pruebas obtenidas durante la descarga, en las rejillas o mediante una muestra del lecho recogida correctamente pueden ayudar a distinguir un catalizador dañado de los depósitos introducidos con la alimentación. Según el alcance y la ubicación del daño, puede considerarse el cribado o la sustitución parcial únicamente si el diseño del equipo y el proveedor lo permiten.
El catalizador puede estar en un estado químico incorrecto
Algunos catalizadores deben activarse, reducirse, oxidarse o sulfurarse antes de alcanzar el estado previsto para su operación. Por ello, una activación incompleta, una interrupción durante la puesta en marcha o un cambio inesperado en la atmósfera del proceso pueden parecer una pérdida permanente de actividad. La solución no consiste en añadir un producto químico genérico: depende de la química del catalizador y del procedimiento de puesta en marcha aprobado.
En el refino, ciertos catalizadores de hidrotratamiento están diseñados para operar en estado sulfurado. Se suministra disulfuro de dimetilo CAS#624-92-0 con una pureza declarada de al menos el 99 % y puede utilizarse como agente sulfurante para catalizadores de refino. Su uso solo es pertinente cuando el proveedor del catalizador y el procedimiento de la unidad especifican un agente sulfurante adecuado; no es un tratamiento para todos los catalizadores inactivos y puede envenenar sistemas sensibles al azufre.
El material es inflamable y tiene un fuerte olor sulfuroso. Manipúlelo y almacénelo conforme a la ficha de datos de seguridad vigente, los controles de la planta y los requisitos aplicables. La sulfuración puede generar gases peligrosos que contienen azufre, incluido el sulfuro de hidrógeno, por lo que el procedimiento debe contemplar la monitorización de la exposición, la contención y la respuesta ante emergencias. El olor no es un indicador fiable de exposición.
Diferencie la pérdida cinética de las limitaciones de flujo y medición
Un reactor puede producir menos producto deseado aunque la actividad intrínseca del catalizador no haya cambiado. El paso de la alimentación sin contacto con el lecho, la canalización, los distribuidores obstruidos, una mezcla insuficiente o una fase líquida inesperada pueden reducir el contacto efectivo con el lecho. A caudales elevados, la transferencia de masa externa o la difusión interna en los poros pueden limitar la reacción observada. Las limitaciones de transferencia de calor también pueden generar condiciones locales distintas de la temperatura de entrada indicada.
Compruebe si el descenso está relacionado con el caudal, la presión, la composición de la alimentación o un cambio en el comportamiento de las fases. Compare las lecturas de instrumentos independientes y confirme que las mediciones de temperatura, presión y caudal representan las condiciones utilizadas en el cálculo del rendimiento. Cuando sea posible, utilice una prueba de rendimiento aprobada en condiciones definidas, en lugar de comparar puntos operativos con alimentaciones o caudales sustancialmente diferentes.
También conviene revisar los sistemas de separación del producto y de reciclaje. Un fallo del analizador, un cambio en la eficiencia de recuperación o una alteración de la composición del reciclaje pueden hacer que el rendimiento del reactor parezca peor. Confirmar dónde se produce la pérdida evita intervenciones innecesarias en el catalizador.
Decidir si se debe continuar, regenerar o sustituir
Una vez establecido el mecanismo más probable, evalúe tanto el rendimiento como el margen operativo restante. Puede ser razonable continuar el servicio cuando se cumplen las especificaciones del producto y las condiciones de operación requeridas se mantienen dentro de los límites aprobados. No compense indefinidamente elevando la temperatura: supervise la velocidad del cambio y la distancia respecto de los límites del catalizador, el reactor y la seguridad.
Conviene evaluar la regeneración cuando el depósito es compatible con un procedimiento establecido y el catalizador conserva suficiente integridad física y química. Es menos probable que recupere el rendimiento perdido por una sinterización grave, un envenenamiento permanente o un colapso estructural. Puede ser necesario sustituir el catalizador cuando la actividad no pueda recuperarse de forma segura, la caída de presión limite la operación o el lecho esté mecánicamente dañado.
Antes de abrir el equipo o retirar muestras, siga los procedimientos de aislamiento, despresurización, enfriamiento y gestión de materiales peligrosos de la planta. El catalizador agotado puede contener hidrocarburos adsorbidos, contaminantes tóxicos o depósitos reactivos; algunos materiales pueden calentarse o inflamarse al entrar en contacto con el aire. Conserve muestras representativas y registros operativos para su análisis, y utilice los resultados para abordar la causa aguas arriba antes de volver a poner en servicio un lecho regenerado o de sustitución.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.
Consulta de preguntas
Envíenos su consulta hoy
Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.