


Ampliación de escala de catalizadores químicos: límites de transferencia de calor y masa que deben comprobarse
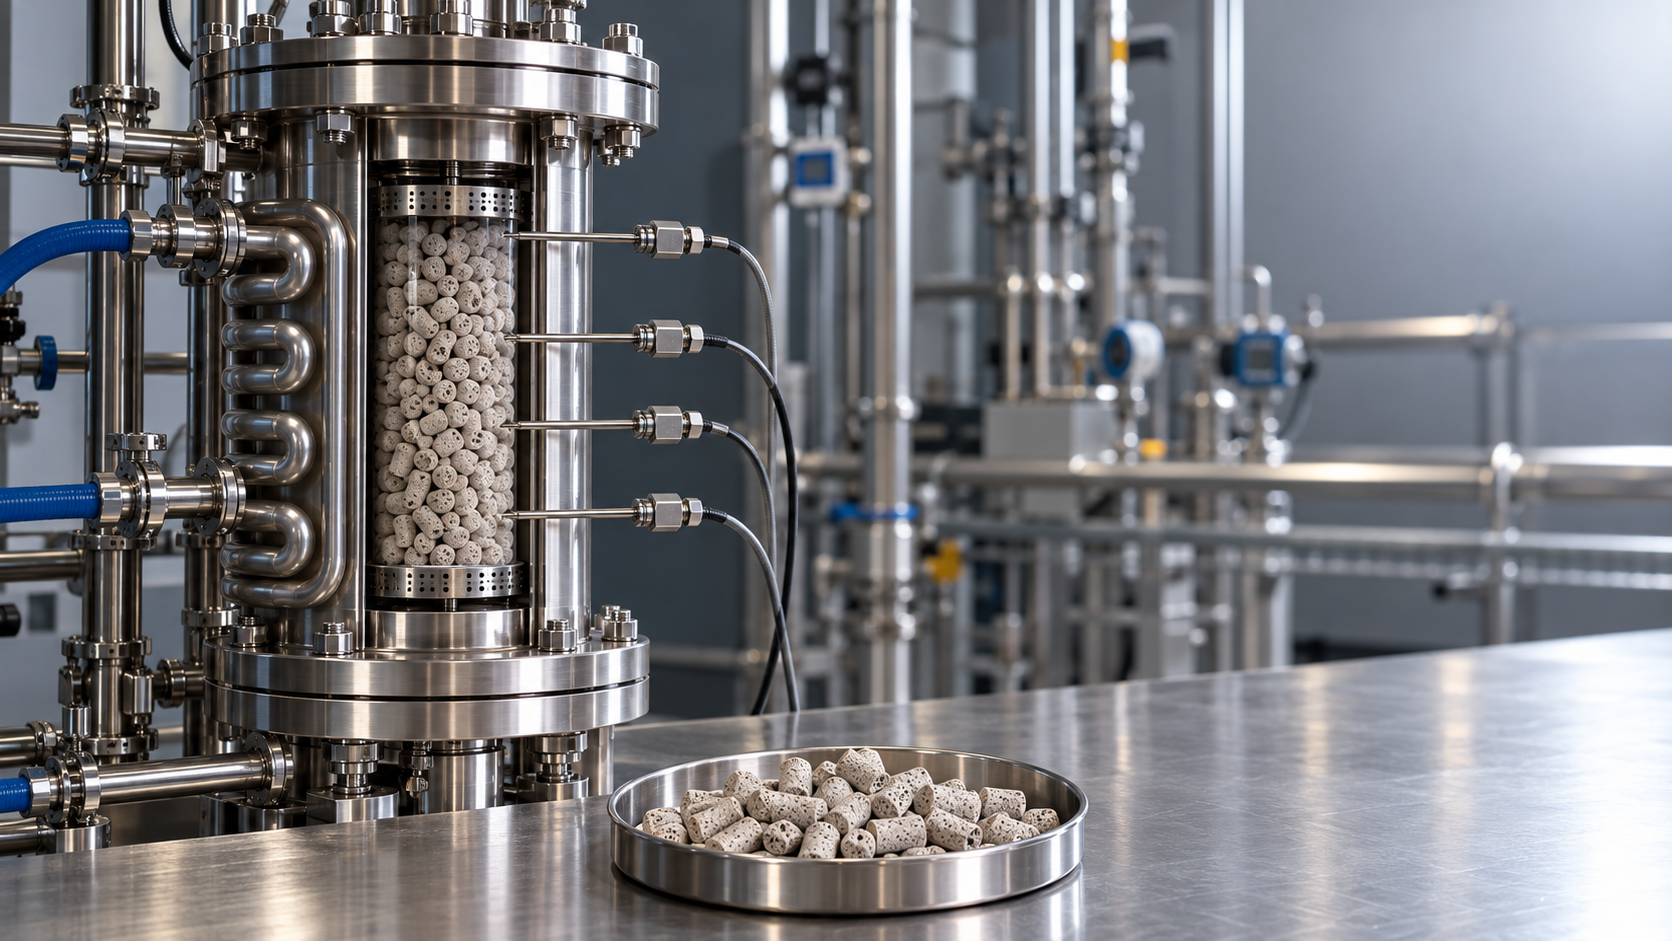
El escalado de catalizadores químicos requiere pruebas de que las velocidades de reacción, la selectividad y los perfiles de temperatura se mantienen dentro de límites aceptables con tamaños de partícula y dimensiones de reactor comerciales. La conversión obtenida únicamente en el laboratorio no basta para demostrarlo. Un reactor pequeño suele disipar el calor con eficiencia, utilizar un catalizador finamente dividido y proporcionar condiciones de mezclado que no pueden reproducirse en los equipos de producción. Antes de fijar las especificaciones del equipo, el diseño debe distinguir de forma fundamentada la cinética intrínseca, el transporte dentro de las partículas, la mezcla de fluidos y la eliminación de calor del reactor.
El punto de partida más útil es un modelo de velocidad respaldado por verificaciones de transporte en condiciones representativas. A continuación, ese modelo debe probarse frente a la geometría propuesta del reactor, incluidas perturbaciones operativas verosímiles. Una temperatura media de salida aceptable no descarta un punto caliente perjudicial dentro de un pellet de catalizador o cerca de la entrada de un lecho empacado.
Determine qué mide realmente la velocidad de reacción en el laboratorio
La velocidad de reacción observada combina la cinética química con el suministro de reactivos y la eliminación de productos y calor. Si un catalizador consume el reactivo más rápido de lo que la difusión puede suministrarlo, aumentar la actividad intrínseca apenas incrementa el rendimiento. A la inversa, una partícula exotérmica que está más caliente que la temperatura medida del fluido puede parecer inusualmente activa y dar lugar a una constante de velocidad cinética sobreestimada.
Las comparaciones de laboratorio deben variar las condiciones de transporte manteniendo constantes las condiciones químicas pertinentes. En una suspensión agitada, aumente la agitación hasta que la velocidad medida deje de ser sensible a incrementos adicionales, verificando al mismo tiempo que la temperatura y la disponibilidad de gas se mantienen controladas. En un lecho empacado, al variar la velocidad superficial hay que tener en cuenta el tiempo de residencia y la conversión; de lo contrario, un cambio en la conversión puede confundirse con evidencia de resistencia de película.
Las comparaciones entre tamaños de partícula son especialmente informativas. Una mayor velocidad por unidad de masa de catalizador tras reducir el tamaño de partícula sugiere resistencia a la difusión interna, siempre que la trituración no haya alterado la accesibilidad de los sitios activos, la composición o la estructura del catalizador. La atrición y los cambios de mojado también pueden afectar el resultado. Utilice distribuciones de tamaño de partícula medidas, no solo una designación nominal de tamiz.
Obtenga datos cinéticos en el intervalo previsto de concentraciones y temperaturas, incluida la inhibición relevante por productos. Las mediciones a baja conversión simplifican la interpretación, ya que la concentración y la temperatura varían menos a lo largo del reactor de ensayo. Sin embargo, una cinética ajustada únicamente con alimentación fresca puede describir deficientemente la región aguas abajo cuando se acumulan productos, agua o inhibidores.
Distinga los límites de transporte antes de modificar el diseño
Estos mecanismos suelen solaparse. El aumento de la velocidad del fluido puede mejorar tanto la transferencia de masa como la de calor, mientras que reducir el tamaño de partícula afecta la difusión en los poros, la caída de presión y la temperatura de las partículas. Un único ajuste que dé buen resultado no identifica el mecanismo limitante. La interpretación requiere temperaturas medidas, balances de materia y un modelo de reactor coherente.
Traduzca el rendimiento de las partículas a la carga comercial de catalizador
El módulo de Thiele compara la velocidad de reacción característica con la difusión interna. Para una reacción de primer orden en una partícula esférica isotérmica, una definición común esφ = Rp√(kv/Deff), donde Rp es el radio de la partícula, kv es una constante de velocidad expresada sobre una base compatible de volumen de catalizador y Deff es la difusividad efectiva. Las partículas más grandes, las reacciones más rápidas y una difusividad menor aumentan la probabilidad de que se formen gradientes de concentración internos.
Los catalizadores reales requieren más detalles de los que proporciona esta expresión. Los extrudidos tienen geometrías distintas, la difusión multicomponente puede ser importante y los poros llenos de líquido se comportan de manera diferente a los llenos de gas. La difusividad efectiva debe representar la red real de poros y la composición de operación. Un valor inferido de un catalizador no relacionado o de una medición de material seco puede producir una predicción de escalado engañosa.
El criterio de Weisz–Prater ofrece un cálculo preliminar que utiliza la velocidad observada, las dimensiones de la partícula, la difusividad efectiva y la concentración de reactivo en la superficie de la partícula. La evaluación preliminar de la transferencia externa, a menudo mediante un criterio de tipo Mears, estima la diferencia de concentración a través de la película de fluido circundante. Aplique los criterios publicados respetando la geometría, los supuestos sobre el orden de reacción y las convenciones de unidades especificados; las velocidades expresadas por masa de catalizador deben convertirse de forma coherente antes de combinarlas con magnitudes basadas en volumen.
Cuando la difusión interna es significativa, represéntela mediante un factor de efectividad o un modelo detallado de la partícula. En una reacción isotérmica sencilla, el factor de efectividad compara la velocidad real de la partícula con la velocidad en condiciones uniformes en la superficie. Las redes de reacción complejas requieren un tratamiento específico para cada especie: los gradientes en los poros pueden cambiar los tiempos de residencia de los productos intermedios y la selectividad incluso cuando la conversión global sigue siendo aceptable.
Elegir pellets más pequeños únicamente para recuperar actividad puede generar una caída de presión impracticable en el lecho. Por tanto, la decisión sobre las partículas requiere un cálculo conjunto de la velocidad de reacción, la caída de presión, la resistencia mecánica, la generación de finos y el ensuciamiento previsto. Las dimensiones de los pellets comerciales deben incluirse en los ensayos piloto antes de determinar el inventario final de catalizador.
Calcule la generación de calor en el lugar donde ocurre la reacción
En una reacción exotérmica, la generación local de calor depende de la velocidad local de reacción y de la entalpía de reacción. Una relación básica para una evaluación preliminar esqgen = (−ΔHr)r, utilizando bases molares y volumétricas compatibles. La eliminación total de calor suele expresarse como Q = UAΔT, pero la diferencia de temperatura seleccionada debe reflejar la disposición del intercambiador y las variaciones de temperatura del proceso y del refrigerante.
Estas relaciones responden a preguntas distintas. La carga total de enfriamiento establece cuánto calor debe salir del sistema. Los cálculos locales establecen si ese calor llega a la superficie de enfriamiento con suficiente rapidez para evitar temperaturas excesivas. Una capacidad instalada de enfriamiento adecuada no garantiza una temperatura aceptable en el centro del lecho.
El escalado geométrico presenta dificultades especiales en los recipientes con camisa, porque el volumen aumenta más rápido que el área superficial externa. En un lecho fijo, aumentar el diámetro del tubo incrementa la distancia que debe recorrer el calor hasta la pared. Por tanto, un recipiente más grande con el mismo tiempo de residencia nominal puede desarrollar un perfil térmico sustancialmente distinto.
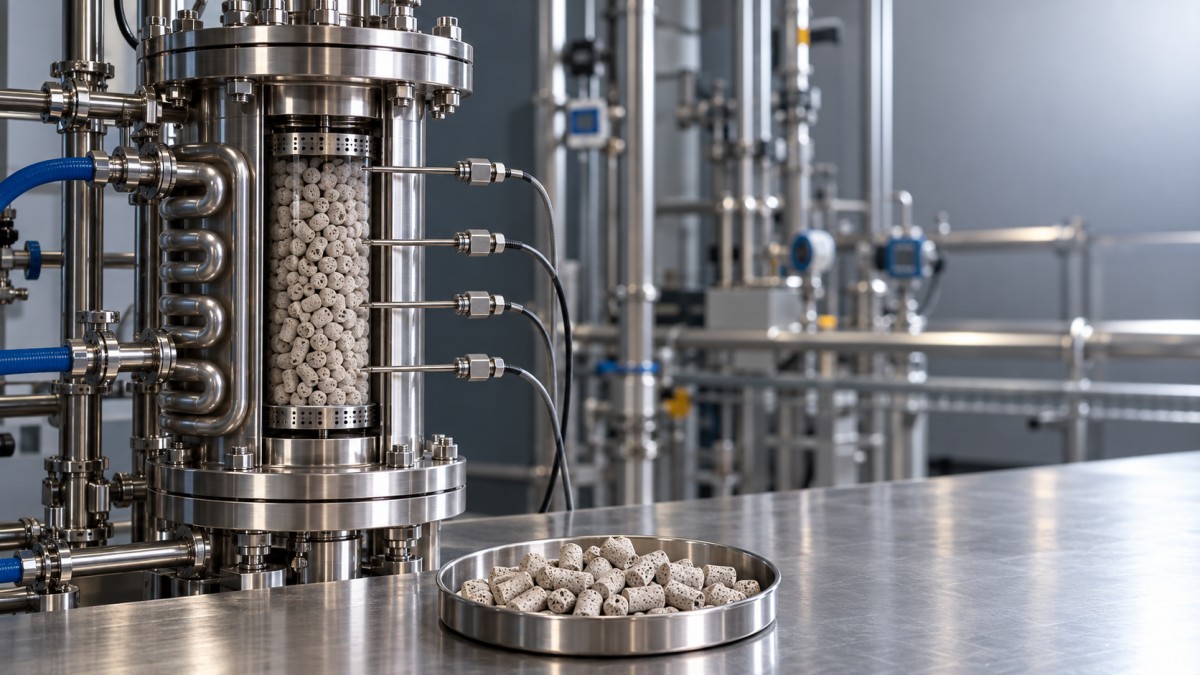
Evalúe los gradientes radiales y axiales de temperatura con parámetros de transferencia de calor adecuados al empaque seleccionado, el régimen de flujo y las propiedades del fluido. Incluya los efectos de la pared y el calentamiento del refrigerante cuando corresponda. Los coeficientes de transferencia de calor determinados con equipos limpios no deben utilizarse tácitamente como valores de diseño al final de la campaña si se prevé ensuciamiento.
Calcule el aumento adiabático de temperatura como medida preliminar del incremento de temperatura que puede generar la reacción sin eliminación de calor. Su interpretación debe tener en cuenta la conversión, la capacidad calorífica, los cambios de fase y las reacciones competitivas. A continuación, examine si la sensibilidad a la temperatura provoca una aceleración de la generación de calor cerca del punto de operación propuesto. Un balance de calor en estado estacionario, por sí solo, no demuestra la estabilidad térmica.
Cuando la evaluación térmica detecte una limitación, los cambios de diseño pertinentes pueden incluir tubos de reacción de menor diámetro, carga de catalizador por etapas, dilución con material inerte, enfriamiento entre etapas o alimentación por etapas. Cada opción modifica la distribución de reacción y flujo, por lo que la configuración revisada debe volver a calcularse, no darse por mejorada.
Mantenga el contacto entre fases y la distribución durante el escalado
Igualar la velocidad de rotación no mantiene el mismo mezclado entre recipientes de laboratorio y de producción. La geometría del impulsor, la potencia por unidad de volumen, la velocidad periférica, la dispersión de gas y la suspensión de sólidos responden de manera distinta al cambio de escala. Seleccione el requisito de mezclado determinante según el mecanismo del proceso. Mantener el catalizador en suspensión no demuestra que la absorción de gas pueda suministrar el reactivo disuelto requerido.
En las reacciones catalíticas gas-líquido, compare la capacidad de transferencia de gas a líquido con el consumo de reactivo. El término de transferencia volumétrica kLa y la fuerza impulsora del gas disuelto deben reflejar la presión, la composición, la temperatura y las propiedades del líquido reales. Si la transferencia de gas limita la velocidad observada, añadir catalizador aumenta el inventario sin un incremento proporcional de la producción.
Los lechos de goteo añaden como limitaciones la eficiencia de mojado y la distribución del líquido. El mojado parcial deja parte del catalizador con un suministro deficiente, mientras que la canalización produce tiempos de residencia y perfiles de temperatura desiguales. Un distribuidor que funciona bien al caudal de diseño puede distribuir mal durante la operación a carga reducida. Por ello, las boquillas de alimentación, la disposición del distribuidor, los soportes del lecho y las prácticas de carga deben formar parte de la evaluación del escalado.
Los cambios de composición merecen la misma atención que los cambios de equipo. En formulaciones acuosas que contienenmetafosfato de sodio CAS#10361-03-2, por ejemplo, determine el pH real, la composición iónica, la solubilidad y la compatibilidad con el catalizador. Su mera presencia no demuestra que tenga un efecto catalítico o amortiguador en las condiciones propuestas. Los cambios de formulación pueden afectar las superficies del catalizador y las propiedades del fluido; por ello, las mediciones de transporte deben realizarse con un líquido de proceso representativo.
Utilice los resultados piloto para poner a prueba el modelo de escalado
Un reactor piloto es valioso cuando permite resolver incertidumbres que los equipos de laboratorio no pueden reproducir. Sus dimensiones y rango de operación deben seleccionarse en función del mecanismo en cuestión. Un lecho piloto muy estrecho puede servir para medir la cinética y, al mismo tiempo, subestimar el problema de eliminación radial de calor previsto en un tubo comercial más ancho.
Las mediciones de temperatura deben cubrir suficientes puntos para detectar la zona caliente prevista. Un termopar en la salida no permite localizar un pico aguas arriba. La ubicación de la sonda, su tiempo de respuesta y la perturbación del flujo local también son importantes, especialmente en lechos estrechos. Compare los perfiles medidos con las predicciones del modelo, en lugar de ajustar únicamente la conversión de salida.
Entre las pruebas de aceptación útiles para el piloto se incluyen:
- Balances de materia y energía que cierren dentro de la incertidumbre de medición definida y con un muestreo que capture los subproductos pertinentes.
- Perfiles de temperatura en todo el rango de operación propuesto, incluidas las condiciones que se espera que generen la mayor liberación de calor.
- Datos de caída de presión y distribución al caudal mínimo y máximo previsto. Un punto de diseño estable, por sí solo, no resuelve el comportamiento a carga reducida.
- Rendimiento tras un periodo de operación representativo, suficiente para evaluar si el ensuciamiento, la desactivación o la atrición modifican la limitación determinante.
El catalizador fresco y el envejecido no necesariamente generan el mismo caso limitante. El material fresco puede producir la mayor liberación local de calor. El envejecimiento puede reducir la actividad y, al mismo tiempo, aumentar la caída de presión o redistribuir el flujo. Modele estos efectos por separado en lugar de aplicar una única corrección uniforme de actividad a todo el lecho.
Establezca los límites del equipo a partir de una envolvente operativa
Las especificaciones comerciales deben indicar las condiciones en las que se mantienen alcanzables el rendimiento y la selectividad: composición de la alimentación, estado del catalizador, distribución de tamaños de partícula, condiciones del refrigerante, caída de presión y temperaturas locales admisibles. Especifique las ubicaciones de medición y la incertidumbre en que se basan esos límites. Una especificación de temperatura media deja un margen considerable para interpretaciones incompatibles.
El análisis de perturbaciones debe abarcar cambios verosímiles, como la pérdida de agitación, la reducción del caudal de refrigerante, el enriquecimiento de la alimentación y la interrupción de la circulación. La calorimetría de reacción y el análisis de peligros del proceso proporcionan la base para evaluar las medidas de protección y los requisitos de respuesta ante emergencias. Las correlaciones de transporte, por sí solas, no permiten determinar el comportamiento de una parada segura.
Antes de aprobar el diseño, los supuestos aún no resueltos deben tener límites explícitos y consecuencias definidas para el dimensionamiento o la operación del equipo. Si la tasa de producción requerida solo es alcanzable con una difusividad no verificada o un coeficiente de transferencia de calor optimista, el escalado sigue técnicamente sin resolverse. El siguiente ensayo debe dirigirse directamente a esa incertidumbre.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

