


Formulaciones de PVC rígido: equilibrio entre resistencia al impacto, rigidez y coste
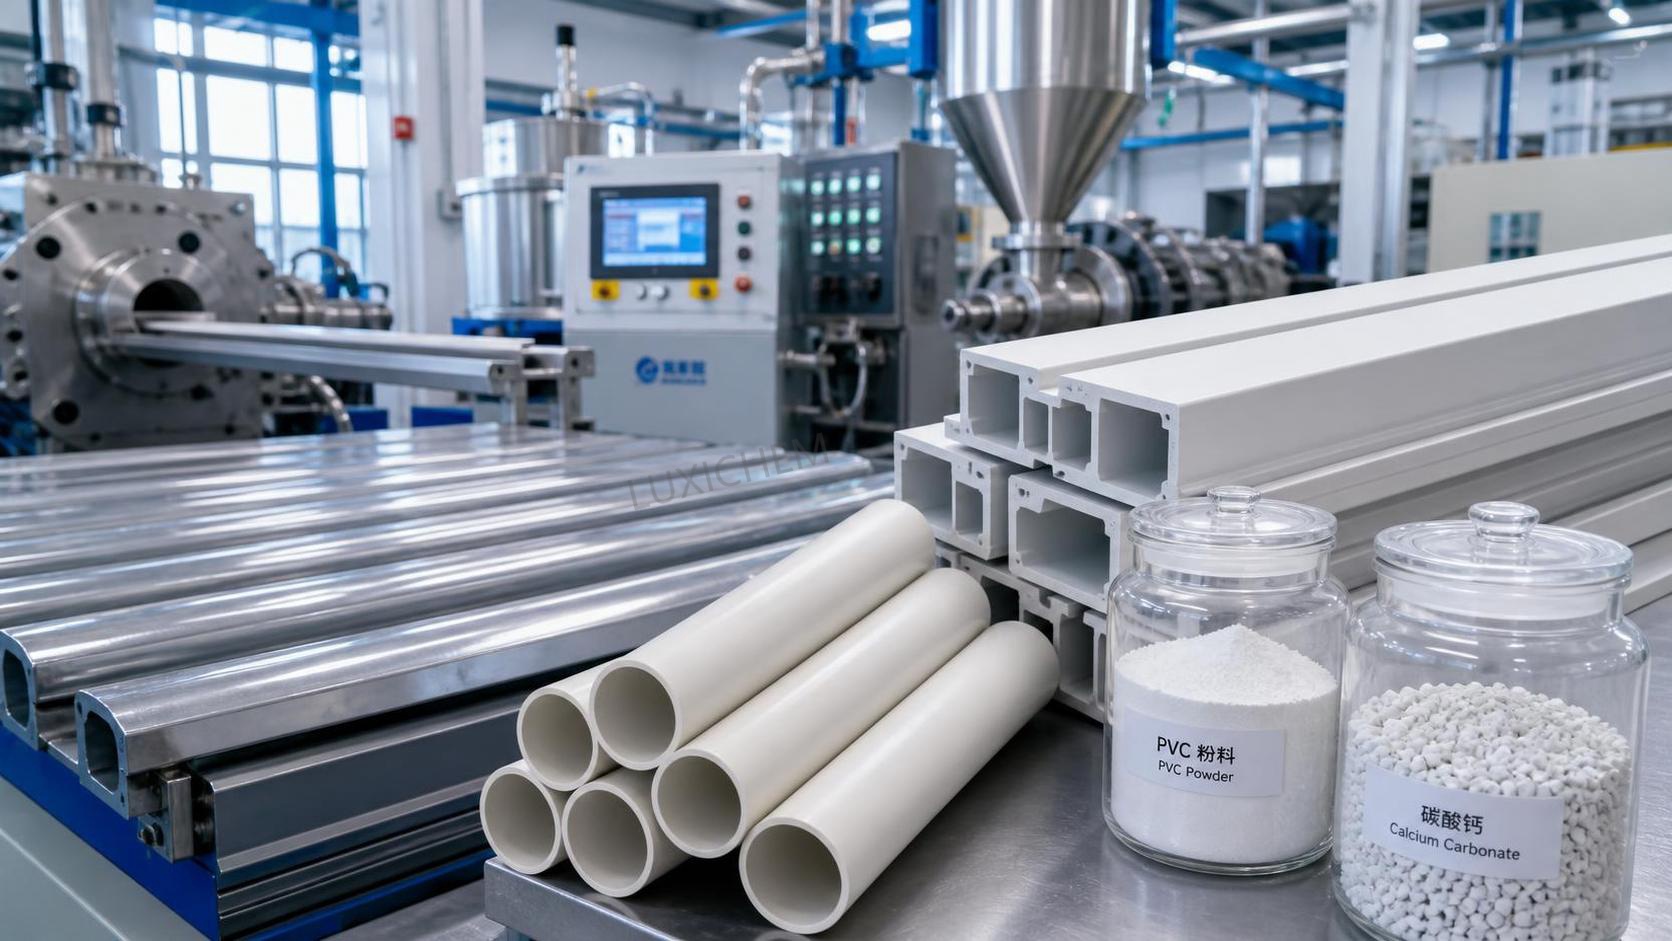
Una pieza de PVC rígido puede parecer satisfactoria en la línea de extrusión y aun así convertirse en un problema más adelante. Un perfil puede pasar suavemente por la matriz, pero astillarse durante el corte, agrietarse alrededor de un alojamiento para tornillo o presentar demasiada deflexión después de la instalación. En otra situación común, se añade un modificador de impacto para evitar la falla frágil, solo para que el compuesto se vuelva menos rígido, más difícil de procesar o demasiado costoso para el mercado previsto.
Estas compensaciones son la razón por la que el trabajo de formulación de PVC rígido debe comenzar con el modo de falla y las condiciones de servicio, en lugar de con un paquete de aditivos preferido. La pregunta útil no es simplemente «¿Cómo se puede aumentar la resistencia al impacto?». Es «¿Qué propiedad está limitando realmente el desempeño y qué ajuste la aborda sin crear un problema mayor de procesamiento, durabilidad o costo?».
Comience por la pieza, no por la lista de ingredientes
El PVC rígido se utiliza en aplicaciones con patrones de esfuerzo muy diferentes. Un accesorio para tubería puede necesitar resistencia a la presión interna y a los daños durante la instalación. Un perfil de ventana debe mantener su rigidez a lo largo de una gran longitud y, al mismo tiempo, tolerar la manipulación y la exposición a la intemperie. Los componentes moldeados por inyección pueden fallar en líneas de soldadura, esquinas, elementos de encaje o alrededor de insertos. Las láminas y los conductos pueden evaluarse por su planitud, calidad superficial, comportamiento al impacto y dimensiones uniformes.
Estas diferencias importan porque una formulación que mejora un modo de falla puede tener poco valor en otro. Si una tubería de pared gruesa falla en una prueba de caída, la causa puede ser una tenacidad insuficiente de la matriz, una fusión deficiente, una carga excesiva de relleno, una temperatura de procesamiento baja o una muesca introducida por el diseño de la pieza. Aumentar la dosis de modificador antes de distinguir estas posibilidades puede incrementar el costo sin mejorar de manera fiable el producto terminado.
Antes de cambiar las materias primas, defina en términos sencillos la ventana operativa: rango de temperatura previsto, duración de la carga, tipo de impacto, espesor de pared, geometría, método de unión, requisitos de apariencia y métodos de ensayo pertinentes. Las decisiones sobre materiales son más fáciles cuando los criterios de evaluación se vinculan a una condición real de servicio, en lugar de a una solicitud general de «PVC más resistente».
Dónde suele cambiar el equilibrio
El PVC rígido tiene rigidez inherente, resistencia química y estabilidad dimensional, pero el material sin modificar puede ser sensible a las muescas, especialmente a temperaturas más bajas o en geometrías complejas. Por ello, la formulación se construye en torno a una resina de PVC y un conjunto de materiales funcionales que influyen en la fusión, el flujo del fundido, la tenacidad, la estabilidad térmica, el acabado superficial y el costo.
La selección de la resina es una decisión fundamental. Las características de la resina relacionadas con el peso molecular afectan la resistencia del fundido, el comportamiento de fusión, el par de procesamiento y el desempeño mecánico. Una resina que proporciona un comportamiento al impacto deseable puede requerir condiciones de procesamiento más exigentes, mientras que una resina elegida por un flujo más fácil puede afectar la resistencia o el comportamiento térmico. La dirección correcta depende de la capacidad del equipo y de la geometría del producto. Cambiar el grado de resina no debe considerarse una sustitución menor de compra.
Los modificadores de impacto suelen ser la palanca más visible. Los modificadores acrílicos, los modificadores a base de polietileno clorado, los sistemas de metacrilato de metilo-butadieno-estireno y otras familias de modificadores pueden comportarse de forma diferente según la resistencia a la intemperie requerida, la ruta de procesamiento, la exposición a temperatura y la apariencia. Su efecto también depende de que estén correctamente dispersos y de que el PVC haya alcanzado un estado de fusión adecuado.
La rigidez suele verse influida por la elección de la resina, el tipo y la carga de relleno, el nivel de modificador y el estado de plastificación durante el procesamiento. En la práctica, un compuesto puede volverse más tenaz pero menos rígido a medida que aumenta el contenido elastomérico. Esto no implica necesariamente una falla del modificador; puede ser la consecuencia esperada de cambiar el equilibrio del material. La decisión debe basarse en si el módulo retenido es suficiente para el diseño real de la pieza.
No confunda una fusión deficiente con una baja tenacidad de la formulación
Una fuente frecuente de confusión es una pieza que se comporta de forma frágil porque el PVC no se fusionó adecuadamente. En el procesamiento de mezclas secas, los ingredientes pueden parecer bien distribuidos antes de la extrusión o el moldeo, pero el comportamiento mecánico final depende del desarrollo de un fundido de PVC coherente. Una fusión insuficiente puede dejar una estructura débil con una respuesta deficiente al impacto. Por otro lado, una cizalla excesiva o un tiempo de residencia excesivo pueden contribuir a la degradación y a defectos superficiales.
Cuando el desempeño al impacto cambia inesperadamente, examine el registro de procesamiento junto con la formulación. Revise la temperatura del material, las tendencias de par o presión cuando estén disponibles, la configuración del tornillo, el rendimiento, las condiciones de enfriamiento y la apariencia de las superficies de fractura. Una fractura opaca e irregular puede indicar un problema diferente de una fractura limpia y frágil, pero la inspección visual por sí sola no sustituye a los ensayos controlados.
También es importante distinguir la consistencia de la mezcla seca de la consistencia final del compuesto. Las variaciones en el tamaño de partícula de los aditivos, la secuencia de mezcla, la densidad aparente, la humedad o las condiciones de almacenamiento pueden alterar el comportamiento de alimentación y fusión. Si la misma fórmula nominal produce resultados variables de un lote a otro, la estabilidad del proceso y el control de los materiales entrantes merecen atención antes de realizar cambios importantes en la formulación.
Resistencia al impacto: apunte al tipo de impacto pertinente
La «resistencia al impacto» no es una propiedad universal única. Un material puede comportarse de forma aceptable en un método de laboratorio y aun así fallar durante el montaje, el transporte o la manipulación en clima frío. Por esta razón, la selección del ensayo debe reflejar el mecanismo de daño probable. Los ensayos con muesca son útiles para examinar la sensibilidad a las muescas; las evaluaciones con peso en caída o tipo dardo pueden ser más relevantes para algunas aplicaciones de láminas y tuberías; los ensayos a nivel de pieza pueden revelar debilidades alrededor de compuertas, líneas de soldadura, esquinas o fijaciones.
La selección del modificador debe seguir el entorno previsto. Para aplicaciones exteriores, la resistencia a la intemperie y la estabilidad del color pueden limitar las opciones adecuadas. Para piezas moldeadas de interior, el flujo y la apariencia superficial pueden recibir mayor importancia. Para servicio a baja temperatura, evalúe el compuesto a temperaturas que se asemejen a las condiciones reales de manipulación o instalación, en lugar de depender por completo de resultados a temperatura ambiente.
Aumentar el contenido de modificador de impacto no siempre es la mejor primera medida. Si la pieza tiene una esquina interna afilada o una muesca excesivamente agresiva, un ajuste de diseño puede ser más eficiente que añadir más modificador. Si un alto nivel de relleno está reduciendo la ductilidad, la respuesta más adecuada puede ser reequilibrar la carga de relleno o el tratamiento de partículas. Si la fusión es incompleta, las correcciones de procesamiento pueden liberar un desempeño ya esperado del conjunto actual de materiales.
El relleno es una herramienta de costo, pero modifica el panorama mecánico
El carbonato de calcio y otros rellenos minerales se utilizan ampliamente en PVC rígido para controlar el costo, el comportamiento de procesamiento y ciertas propiedades físicas. Su influencia no puede juzgarse solo por la carga. La distribución del tamaño de partícula, el tratamiento superficial, el nivel de humedad, la calidad de dispersión y la interacción con el resto de la formulación son factores importantes.
A un nivel adecuado, el relleno puede contribuir a la rigidez y mejorar el comportamiento dimensional. A un nivel excesivo para una aplicación exigente, puede reducir el desempeño al impacto, aumentar la sensibilidad a una dispersión deficiente y complicar la respuesta a las adiciones de modificador. Los grados finos pueden comportarse de manera diferente de los grados más gruesos, mientras que el tratamiento superficial puede influir en la compatibilidad y el procesamiento. Una opción de relleno de menor costo puede resultar costosa si introduce defectos superficiales, extrusión inestable, mayor merma o necesidad de modificador adicional.
En lugar de buscar el mayor contenido de relleno posible, establezca la carga máxima que aún cumpla el desempeño requerido a nivel de pieza y la ventana de procesamiento. Ese límite debe verificarse después de un envejecimiento, acondicionamiento o exposición a temperatura realistas cuando el uso final lo requiera. Una formulación que supera una prueba inicial pero pierde margen tras la variación rutinaria de producción no representa una reducción de costos robusta.
Los estabilizadores, lubricantes y auxiliares de procesamiento no son detalles secundarios
Los sistemas de estabilizadores térmicos protegen el PVC durante la mezcla y el procesamiento del fundido, pero su selección también interactúa con el color, la tendencia a la deposición en superficies, la fusión inicial, el comportamiento térmico a largo plazo y el uso de otros aditivos. Un compuesto que parece estable durante una corrida corta puede comportarse de forma diferente durante campañas de producción más largas. Por ello, el paquete de estabilizadores debe evaluarse en el entorno de procesamiento real, incluidas las paradas y reinicios normales cuando formen parte de las operaciones.
La lubricación requiere un cuidado similar. Los lubricantes internos pueden influir en la fusión y la viscosidad del fundido, mientras que los lubricantes externos pueden afectar la liberación del metal y la fricción en las superficies de procesamiento. Una lubricación insuficiente puede aumentar el par y favorecer la adherencia; demasiada lubricación externa puede retrasar la fusión y reducir la cohesión. En ocasiones, el síntoma se interpreta erróneamente como un problema de resina o modificador.
Los auxiliares de procesamiento pueden mejorar la resistencia del fundido, el comportamiento de fusión y la calidad superficial, especialmente en perfiles, aplicaciones de espuma y algunas condiciones de extrusión. Su valor suele ser mayor cuando estabilizan una ventana de proceso estrecha. No deben utilizarse para ocultar una resina, un nivel de relleno o un equilibrio de lubricación fundamentalmente inadecuados.
Cuando se considera un plastificante
Las formulaciones de PVC rígido generalmente están diseñadas para evitar una plastificación significativa, ya que la rigidez, la resistencia térmica y la estabilidad dimensional son requisitos fundamentales. Aun así, un equipo de desarrollo puede considerar un plastificante de bajo nivel o un ajuste de procesamiento relacionado al evaluar un problema específico, como fragilidad, comportamiento de flujo o flexibilidad temporal durante la fabricación. Esta es una decisión que requiere cautela, en lugar de ser un paso predeterminado de formulación.
Por ejemplo,Dibutyl sebacate CAS#109-43-3 es un éster de sebacato que puede revisarse en sistemas donde el comportamiento de plastificación sea relevante. En una aplicación de PVC rígido, su idoneidad no puede suponerse simplemente porque puede influir en la flexibilidad. Cualquier evaluación debe considerar los posibles efectos sobre el módulo, el comportamiento térmico, la volatilidad, la migración, la compatibilidad, el procesamiento, los requisitos de olor y la especificación del artículo final. Debe evaluarse mediante ensayos controlados frente a los criterios reales de desempeño, y no tratarse como una solución universal para la falla por impacto.
Una secuencia práctica de desarrollo que reduce conclusiones falsas
Cuando varias propiedades cambian a la vez, modificar múltiples ingredientes conjuntamente dificulta la interpretación del resultado. Un enfoque más fiable consiste en establecer una fórmula de referencia y una condición de proceso estables, y después modificar una variable significativa o un paquete estrechamente relacionado a la vez. Mantenga controlados, en la medida de lo práctico, la fuente de resina, el procedimiento de mezcla, los ajustes de procesamiento, el acondicionamiento de las probetas y el método de ensayo.
Primero, verifique si el compuesto de referencia está completamente fusionado y es térmicamente estable. Después, identifique la propiedad limitante más importante: impacto a baja temperatura, rigidez, resistencia térmica, calidad superficial, estabilidad de extrusión o costo. Realice un ajuste limitado en la dirección más pertinente, como el tipo de modificador, el nivel de modificador, la carga de relleno, el equilibrio de lubricación o el grado de resina. A continuación, evalúe no solo la propiedad objetivo, sino también las propiedades con mayor probabilidad de deteriorarse.
Por ejemplo, si se considera una formulación más tenaz, registre su rigidez, comportamiento térmico, condición superficial, par de procesamiento, respuesta de fusión y dimensiones de la pieza, además de los resultados de impacto. Si se está revisando un paquete de relleno de menor costo, evalúe el mismo conjunto amplio de respuestas en lugar de juzgar únicamente el costo de las materias primas. El objetivo es encontrar una región operativa viable, no un único valor de ensayo impresionante.
Interpretar los resultados teniendo presente la línea de producción
Los ensayos a escala de laboratorio son valiosos, pero el PVC rígido es sensible a la transición desde las condiciones de prueba hasta la producción rutinaria. El tamaño del equipo, el diseño del tornillo, el historial de cizalla, la consistencia de alimentación, la velocidad de enfriamiento y la geometría de la matriz pueden cambiar la respuesta del material. Un compuesto que se procesa bien en una línea puede necesitar ajustes en otra, incluso cuando los niveles nominales de resina y aditivos son idénticos.
Por esta razón, conserve muestras y notas de procesamiento tanto de los ensayos exitosos como de los no exitosos. Compare la apariencia de la fractura, el color, el brillo, las dimensiones y el comportamiento del fundido con los resultados medidos de los ensayos. Con el tiempo, esto crea una referencia interna práctica para reconocer si un nuevo problema está más probablemente asociado con la fusión, el historial térmico, la dispersión, el equilibrio de la formulación o el diseño de la pieza.
La mejor formulación de PVC rígido rara vez es la que tiene la mayor carga de modificador de impacto, el máximo contenido de relleno o el flujo más fácil de forma aislada. Es la composición que cumple de manera consistente el comportamiento de servicio requerido y, al mismo tiempo, sigue siendo controlable en el equipo previsto. Al separar los fallos de procesamiento de las limitaciones del material, ensayar el modo de impacto que realmente importa y tratar cada cambio de aditivo como una compensación, las decisiones de formulación se vuelven más defendibles y menos dependientes de ajustes por ensayo y error.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

