


Fabricación de extractos vegetales: ¿Qué etapas del procesamiento afectan la consistencia?
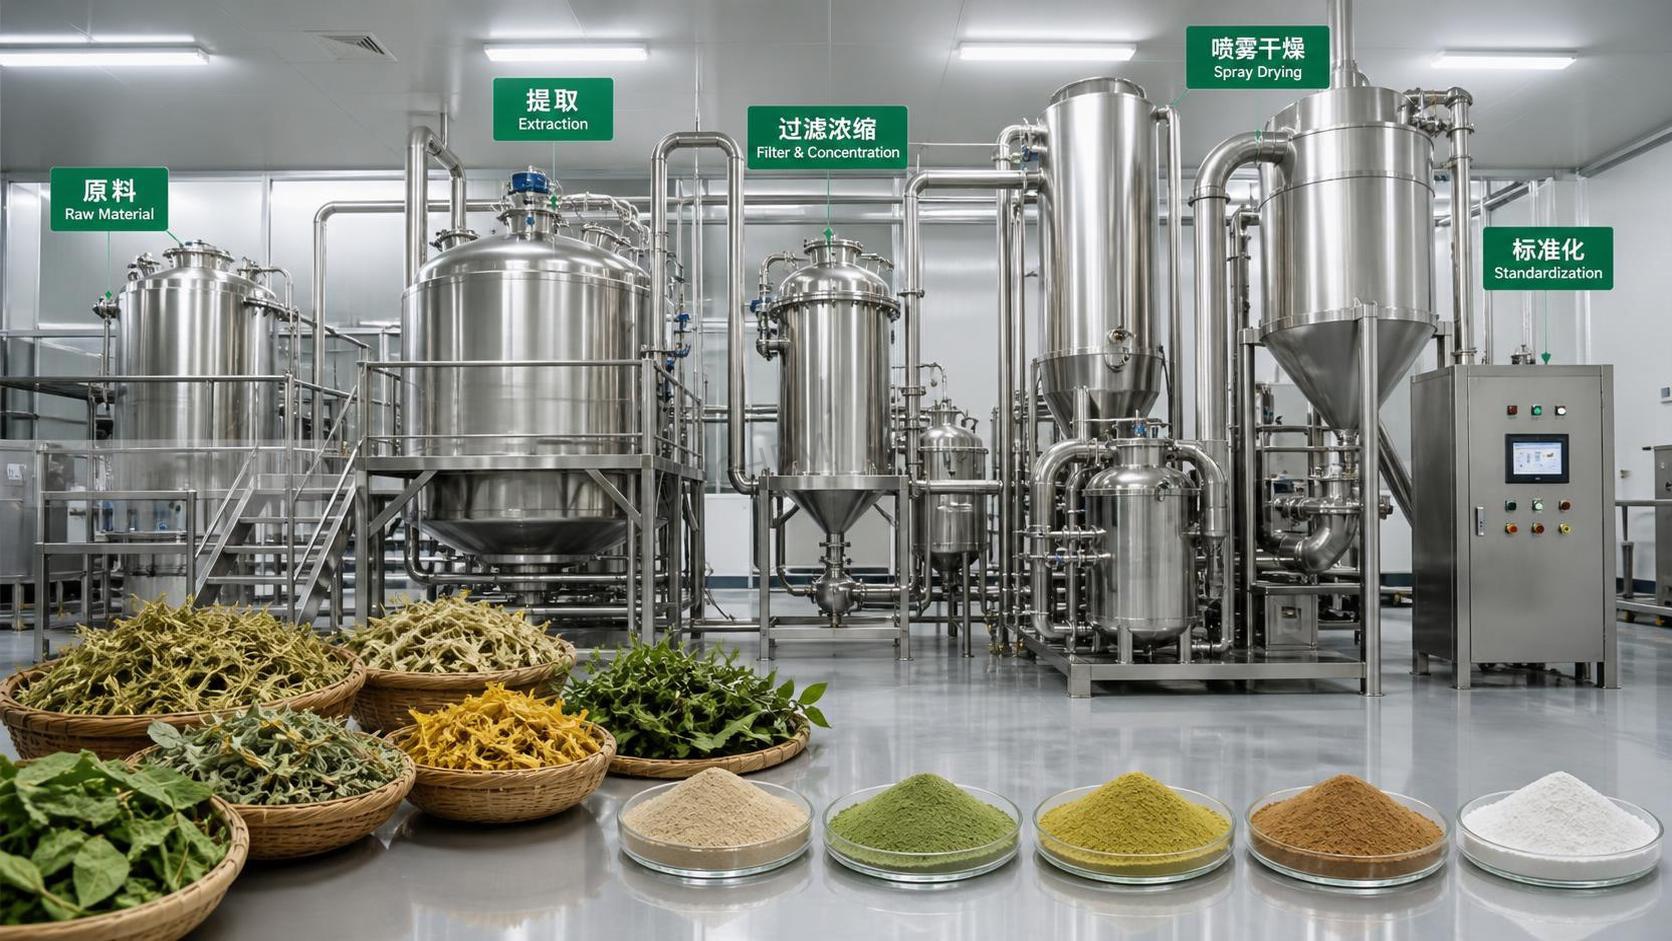
La consistencia en la fabricación de extractos vegetales está determinada por el efecto combinado de la variabilidad botánica y el control del proceso. Un proveedor puede utilizar la especie vegetal correcta y aun así producir lotes que difieren en el contenido de marcadores, color, olor, solubilidad, estado microbiológico o desempeño en una formulación terminada. Por lo tanto, para los evaluadores técnicos, la cuestión práctica no es simplemente si un extracto cumple un único resultado de ensayo. Es si el proceso de fabricación controla las variables que hacen que el extracto se salga de un rango operativo aceptable a lo largo de lotes de producción repetidos.
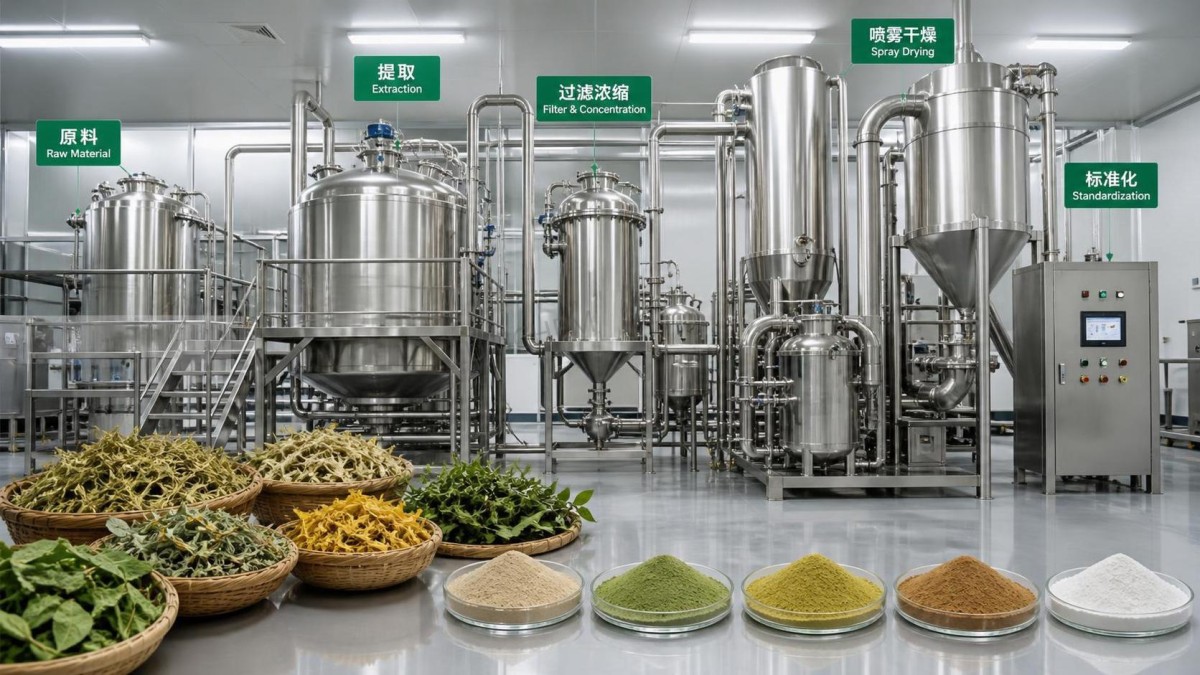
Las etapas de mayor impacto suelen ser la calificación de materias primas, el secado y la molienda, la extracción, la separación líquido-sólido, la concentración, el secado y la estandarización final. Estas etapas deben revisarse como un proceso conectado. Una especificación final estricta de ensayo no puede compensar por completo una trazabilidad deficiente, una materia prima variable, una exposición térmica excesiva o un proceso inestable de producción de polvo.
Comience con el material botánico, no con el polvo terminado
Los extractos vegetales heredan gran parte de su variabilidad del material agrícola. La identificación de especies es solo la primera comprobación. La parte de la planta, el período de cosecha, las condiciones de cultivo, la madurez, la manipulación posterior a la cosecha y la duración del almacenamiento pueden modificar el perfil de compuestos objetivo y no objetivo. Las hojas, raíces, frutos, semillas y corteza de la misma fuente botánica pueden tener distribuciones químicas muy diferentes. Una especificación que identifica únicamente el nombre botánico deja un margen considerable para la inconsistencia.
Un sistema competente de control de materias primas debe establecer algo más que un nombre en un registro de compra. Debe definir la parte de la planta aprobada, los criterios de aceptación para humedad y materias extrañas, los límites de manipulación después de la cosecha y los métodos utilizados para prevenir sustituciones o mezclas. Para materiales susceptibles de adulteración, las pruebas de identidad deben ser proporcionales al riesgo y distinguir el material botánico previsto de sustitutos plausibles.
Los revisores técnicos también deben preguntar cómo se realiza el muestreo del material entrante. Los lotes botánicos son inherentemente heterogéneos. Una muestra pequeña tomada de una paca grande o de una entrega mezclada puede no detectar zonas de alta humedad, materias extrañas o una distribución desigual de los componentes activos. El plan de muestreo debe reflejar la forma física del material y el tamaño del lote, en lugar de tratar cada envío como un polvo uniforme.
El secado puede conservar o distorsionar el perfil químico
El secado suele describirse como una etapa básica de conservación, pero también es un punto temprano de control composicional. Si la humedad residual permanece demasiado alta, el crecimiento microbiano y la actividad enzimática pueden continuar durante el almacenamiento. Si la temperatura de secado o el tiempo de exposición son demasiado severos, los componentes sensibles al calor pueden degradarse, las fracciones volátiles pueden perderse y el color puede oscurecerse. El intervalo adecuado varía según el material botánico y los compuestos que se protegen.
La uniformidad es tan importante como la temperatura nominal de secado. Las raíces densas y la corteza pueden retener humedad interna después de que sus superficies parezcan secas, mientras que las hojas finas pueden secarse en exceso rápidamente. Los evaluadores deben buscar registros de proceso que demuestren el control de la humedad final y, cuando sea pertinente, evidencia de que el método de secado es compatible con el perfil de marcadores previsto del extracto. Un proveedor que informa únicamente un resultado de humedad del producto terminado ofrece menos garantía que uno que controla tanto la materia prima como el polvo final.
La molienda sigue de cerca. El tamaño de partícula afecta la cinética de extracción porque modifica el área superficial expuesta y la penetración del disolvente. Un material más fino puede mejorar la recuperación, pero una molienda excesiva puede elevar la temperatura local, generar más finos que complican la filtración y exponer compuestos sensibles al oxígeno. Un intervalo de molienda definido, en lugar de una descripción no controlada de “polvo fino”, favorece un comportamiento de extracción más reproducible.
Las condiciones de extracción determinan más que el rendimiento
La extracción es la etapa más asociada con la potencia, aunque su efecto es más amplio. El tipo de disolvente, la relación disolvente-sólido, la temperatura de extracción, el tiempo de contacto, la agitación, el pH, el número de ciclos de extracción y si el sistema es abierto o cerrado influyen en el perfil químico. Ajustar un parámetro para mejorar el rendimiento puede incrementar la coextracción de azúcares, taninos, clorofila, ceras, proteínas, resinas u otros compuestos que posteriormente afectan el color, el olor, la viscosidad, la filtrabilidad y la compatibilidad con la formulación.
Por ejemplo, un extracto con un ensayo de marcadores satisfactorio puede seguir siendo difícil de disolver porque las condiciones de proceso concentraron una mayor proporción de cocomponentes hidrofóbicos. En aplicaciones alimentarias o de productos químicos de uso diario, esto puede manifestarse posteriormente como sedimento, turbidez, variación de olor o desviación de color. En formulaciones agrícolas, la variación en la fracción no marcadora puede influir en la dispersabilidad, el comportamiento de mezcla en tanque o la estabilidad bajo diferentes condiciones del agua.
Por tanto, una especificación de fabricación robusta vincula el componente objetivo a una ventana de extracción controlada. No se basa únicamente en la instrucción general de utilizar agua, etanol u otro disolvente. Los revisores deben buscar límites claros para las condiciones clave, controles definidos para el disolvente reutilizado cuando corresponda y una justificación de la secuencia de extracción elegida. Si un material se estandariza después de la extracción, sigue siendo importante saber si el perfil del extracto base es estable antes de realizar el ajuste de estandarización.
La gestión de disolventes merece especial atención. Los requisitos de disolventes residuales dependen del mercado y la aplicación previstos, pero las pruebas de residuos por sí solas no abarcan toda la cuestión. La calidad del agua, la pureza del disolvente, las prácticas de recuperación de disolventes y la posibilidad de contacto cruzado con otros extractos pueden afectar tanto al cumplimiento como al comportamiento del producto. Una línea de extracción compartida no es inherentemente inadecuada, siempre que los controles de limpieza, segregación y cambio de producto sean suficientes para los materiales procesados.
La clarificación y la concentración son fuentes habituales de variación oculta
Una vez producido el licor de extracción, la filtración y la concentración pueden introducir variaciones menos visibles en una especificación de producto. La filtración elimina el material insoluble, pero también puede retener o dejar pasar fracciones coloidales según el medio filtrante, el tamaño de poro, la presión, la temperatura y la carga. Un lote con alto contenido de sólidos puede requerir una filtración más agresiva de lo habitual, causando un cambio en la apariencia o en la cantidad relativa de compuestos transportados al concentrado.
La concentración aumenta esta sensibilidad. El nivel de vacío, la temperatura, el tiempo de residencia y los sólidos finales afectan al concentrado. Los compuestos sensibles al calor pueden disminuir durante una concentración prolongada; los concentrados viscosos pueden ser difíciles de mezclar uniformemente; y el sobrecalentamiento local puede generar material más oscuro o materia insoluble. Los cambios en el contenido de sólidos también alteran el comportamiento de un concentrado en los equipos de secado posteriores.
Por esta razón, una evaluación técnica no debe tratar automáticamente la variación de color como algo meramente estético. El color puede cambiar por razones botánicas inocuas, pero también puede indicar oxidación, exposición térmica, clarificación modificada o una mayor proporción de componentes no objetivo. La respuesta adecuada es comparar el color junto con el ensayo, el perfil cromatográfico cuando corresponda, la humedad, la solubilidad y el historial de fabricación. Rara vez un único atributo visual es suficiente para identificar la causa.
La revisión de documentos del proceso se vuelve especialmente valiosa cuando un comprador maneja tanto ingredientes botánicos como materias primas químicas convencionales. La disciplina de evaluación es similar, pero las variables críticas difieren. Un material comoHexafluorotitanato de potasio CAS#16919-27-0 puede evaluarse en gran medida mediante identidad química definida, propiedades físicas y controles de impurezas. Los extractos vegetales requieren esos controles, además de un examen más riguroso de la variación del material de origen y del historial del proceso, porque un ensayo consistente no representa necesariamente un perfil multicomponente consistente.
El secado y la selección de portadores definen el material final
La transición de un concentrado líquido a un polvo comercializable es con frecuencia el punto en el que un proceso que parece controlado sobre el papel se vuelve difícil de reproducir. El secado por aspersión, el secado al vacío, la liofilización y otros métodos imponen diferentes tensiones al extracto. El enfoque elegido afecta la humedad, la densidad aparente, la morfología de las partículas, la higroscopicidad, el comportamiento de reconstitución y la retención de componentes volátiles o sensibles al calor.
El secado por aspersión puede respaldar una producción eficiente de polvo, pero requiere el control de los sólidos de alimentación, la viscosidad de alimentación, las condiciones de entrada y salida, la atomización y la recolección de polvo. Un pequeño cambio en la composición de la alimentación puede alterar la formación de gotas y generar más partículas finas, menor densidad aparente o mala fluidez. Si el extracto contiene azúcares, gomas u otras fracciones pegajosas, la deposición en las paredes y la recuperación variable pueden convertirse en problemas de producción significativos.
Los portadores y auxiliares de proceso deben evaluarse como componentes funcionales, no como notas menores. Pueden mejorar el rendimiento de secado, la fluidez y la estabilidad durante el almacenamiento, pero también modifican la concentración del extracto nativo y pueden influir en la solubilidad o las propiedades sensoriales. La especificación final debe dejar claro el sistema de portadores, incluyendo si su nivel es fijo, está permitido dentro de un intervalo o se ajusta lote por lote para cumplir un ensayo objetivo.
La estandarización de lotes merece una interpretación cuidadosa. La estandarización puede ser una forma válida de proporcionar un contenido de marcadores predecible, especialmente cuando las materias primas naturales varían. Su valor depende de cómo se realiza. Añadir una cantidad definida de un portador permitido o mezclar lotes compatibles puede proporcionar una potencia funcional consistente. Sin embargo, un lote que alcanza el ensayo objetivo mediante un ajuste sustancial puede seguir difiriendo materialmente, en su perfil más amplio, de otro lote con el mismo nivel de ensayo. Cuando el desempeño de la formulación depende de más de un marcador identificado, la obtención comparativa de huellas o las pruebas de desempeño pertinentes para la aplicación pueden ser más informativas que un único resultado numérico.
Las pruebas de liberación deben corresponder al caso de uso
Un certificado de análisis es necesario, pero su utilidad depende de si el panel de pruebas aborda los riesgos de la aplicación prevista. La identidad, el ensayo de marcadores, la humedad, los límites microbiológicos, los metales pesados, los residuos de pesticidas, los disolventes residuales y las materias extrañas son consideraciones comunes, aunque los controles adecuados dependen del material botánico, el disolvente de extracción, el nivel de uso y la vía regulatoria del producto final.
Para un evaluador técnico, la pregunta más útil es: ¿qué características podrían hacer que este extracto falle en nuestra formulación o mercado? Un ingrediente para bebidas soluble en agua puede requerir una atención considerable a la claridad, el olor, la contribución al sabor y la estabilidad en disolución. Una formulación tópica puede requerir atención a la estabilidad del color, la compatibilidad con tensioactivos y conservantes, la robustez microbiológica y la ausencia de partículas insolubles. Un producto agrícola puede necesitar comprobaciones prácticas de dispersión, comportamiento durante el almacenamiento y compatibilidad con el resto de la formulación.
- Identidad: Confirme que el método puede distinguir el material botánico y la parte de la planta previstos de sustitutos plausibles.
- Potencia: Defina el marcador o el intervalo de marcadores, pero evite tratarlo como el perfil composicional completo.
- Comportamiento físico: Compruebe el tamaño de partícula, la densidad aparente, la humedad, la solubilidad o dispersabilidad y la apariencia cuando afecten al procesamiento.
- Control de contaminantes: Alinee las pruebas microbiológicas, de residuos y de impurezas elementales con el material de origen y el uso previsto.
- Estabilidad: Revise las muestras de retención, los datos de tendencias y la idoneidad del envase cuando el color, el olor o la potencia puedan variar durante el almacenamiento.
Los métodos de ensayo deben ser suficientemente específicos para el propósito de decisión. Un resultado espectrofotométrico amplio puede ser útil para el monitoreo rutinario, mientras que el perfil cromatográfico puede ser más apropiado cuando deben distinguirse compuestos estrechamente relacionados, riesgo de adulteración o desviación del perfil. La validación del método también debe considerarse en términos prácticos: ¿puede el método medir de manera fiable el material dentro de los intervalos permitidos por la especificación, y pueden compararse los resultados entre centros o laboratorios cuando sea necesario?
Qué solicitar antes de aprobar a un proveedor
La revisión más productiva de un proveedor combina documentos con una discusión centrada en el proceso. Solicite el flujo de fabricación, pero también pregunte dónde considera el proveedor que el proceso es sensible y cómo se gestionan las desviaciones. Un diagrama de flujo genérico que enumera “extraer, filtrar, concentrar, secar” es menos útil que una descripción de los intervalos controlados, las comprobaciones en proceso, la política de reprocesamiento y las prácticas de mezcla de lotes.
El historial de lotes es particularmente valioso. Varios certificados recientes pueden mostrar si el ensayo, la humedad, el color y otros atributos relevantes se mantienen dentro de un intervalo práctico estrecho, en lugar de simplemente estar dentro de límites amplios de especificación. Cuando un comprador tiene una formulación exigente, las muestras representativas de más de un lote pueden revelar si la variación es operativamente significativa antes de la calificación comercial.
Por lo tanto, la consistencia se construye aguas arriba y se protege en cada transferencia. El control de los materiales botánicos en bruto limita la variabilidad que entra en la planta. La extracción y la separación determinan el perfil químico que se mantiene posteriormente. La concentración y el secado establecen el comportamiento físico del polvo final. Las pruebas de liberación verifican que el material sigue siendo apto para su uso previsto, pero deben confirmar un proceso controlado en lugar de servir como la única salvaguarda frente a la variación del proceso.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

