


Resina de PVC SG5: qué significa su valor K para tuberías, perfiles y accesorios
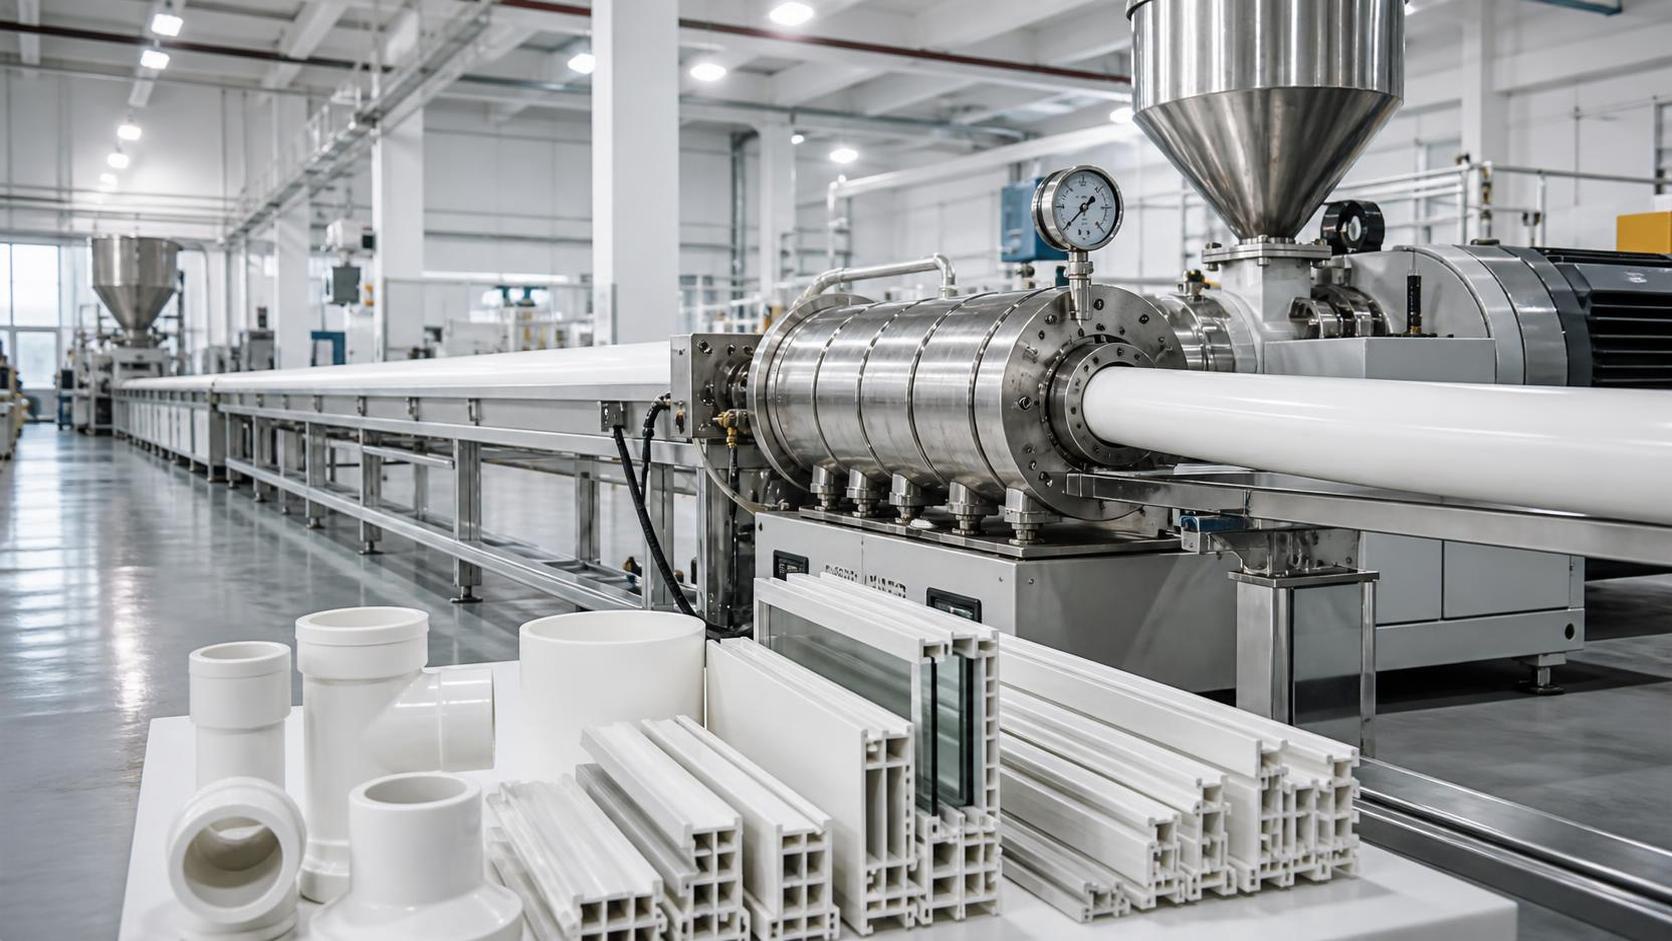
Una línea de extrusión de tuberías puede parecer estable durante la mayor parte de un turno y luego comenzar a mostrar señales de advertencia pequeñas pero costosas: la presión de la matriz aumenta gradualmente, la superficie pierde su acabado limpio, la rigidez de la tubería parece inconsistente o los accesorios fabricados con el mismo compuesto presentan una fusión desigual. En muchas plantas, la primera reacción es cambiar el nivel de lubricante, la temperatura del cilindro o la velocidad del tornillo. Estos ajustes pueden ayudar temporalmente, pero no siempre abordan el origen del problema.
Un problema común es que el grado de resina se ha tratado como un material de PVC genérico en lugar de como un material con un rango de peso molecular y un comportamiento de procesamiento definidos. Para tuberías rígidas, perfiles y accesorios moldeados por inyección, el valor K es uno de los indicadores prácticos que merece atención antes de modificar una formulación. Cuando la resina PVC SG5 se selecciona, comprende y manipula correctamente, proporciona un equilibrio funcional entre el comportamiento de procesamiento y el rendimiento mecánico final. Cuando se sustituye sin revisión, incluso una fórmula conocida puede volverse difícil de controlar.
La cuestión de producción detrás de «SG5»
Los grados de PVC en suspensión se identifican comúnmente por categorías de valor K. El valor K está relacionado con el comportamiento de viscosidad del PVC en solución y se utiliza como indicador indirecto del peso molecular. Un valor K más alto generalmente corresponde a cadenas poliméricas más largas y a un mayor peso molecular. Este cambio afecta la resistencia del fundido, el comportamiento de gelificación, las propiedades mecánicas y la cantidad de energía necesaria durante el procesamiento.
El PVC SG5 se posiciona generalmente como una resina en suspensión de valor K medio, ampliamente utilizada en aplicaciones de PVC rígido. A menudo se considera adecuado para tuberías, perfiles de ventanas y construcción, conductos, láminas y muchas formulaciones para accesorios. Sin embargo, «adecuado» no significa que cada lote de SG5, cada diseño de compuesto y cada configuración de procesamiento se comporten de forma idéntica. Las propiedades de la resina, el paquete de aditivos, la condición de humedad, el diseño del equipo y el producto previsto interactúan entre sí.
Para las decisiones diarias sobre materiales, la pregunta útil no es simplemente si una bolsa indica SG5. La mejor pregunta es: ¿el nivel de peso molecular y la condición física de la resina se ajustan al equilibrio de rigidez, ventana de fusión, producción y calidad superficial requeridos por el producto?
Por qué el valor K se hace visible en la línea
En el PVC rígido, el procesamiento no consiste únicamente en fundir en el sentido habitual de los termoplásticos. Las partículas de PVC deben calentarse, mezclarse, compactarse y fusionarse en un fundido uniforme, evitando al mismo tiempo el daño térmico. El peso molecular influye en cómo responde la resina durante este proceso.
Una resina con un peso molecular relativamente más alto puede proporcionar mayor resistencia del fundido y satisfacer determinados requisitos mecánicos. Al mismo tiempo, puede requerir más cizallamiento, aporte de calor o control del tiempo de residencia para alcanzar la condición de fusión deseada. Si el equipo o la formulación no proporcionan suficiente energía de procesamiento efectiva, el compuesto puede presentar fusión incompleta, rugosidad, apariencia deficiente o mal comportamiento de las líneas de soldadura en piezas moldeadas.
En el otro extremo, una resina de menor peso molecular puede procesarse más fácilmente, pero puede modificar la resistencia del fundido y afectar propiedades relevantes en aplicaciones sometidas a presión o carga. El objetivo práctico no es buscar el valor K más alto ni el más bajo. Es trabajar dentro del rango de grado que el diseño del producto y la ventana de proceso pueden admitir.
Por eso puede notarse un cambio en la fuente de resina incluso cuando la etiqueta nominal sigue siendo similar. Una estructura de partículas diferente, densidad aparente, contenido de volátiles o distribución del valor K entre lotes puede alterar el flujo del material y el momento de fusión. Si el equipo de línea responde únicamente aumentando la temperatura, el resultado puede ser engañoso: la superficie puede mejorar brevemente mientras la estabilidad térmica se vuelve menos tolerante.
Una ruta conocida de resolución de problemas: la presión aumenta mientras empeora la superficie de la tubería
Una de las situaciones de producción más confusas ocurre cuando la presión de extrusión aumenta gradualmente, la producción se vuelve menos estable y la superficie de la tubería se vuelve opaca o ligeramente irregular. Esto puede suceder tras un cambio en la entrega de materias primas, después de un ajuste de formulación o sin un evento evidente. Es tentador culpar inmediatamente a la matriz, especialmente cuando ha estado funcionando durante un período prolongado.
Antes de desmontar el equipo, separe las posibles causas. Una revisión estructurada suele ahorrar tiempo, ya que varios problemas diferentes pueden generar síntomas similares.
Comience por la identificación del material
Confirme el grado de resina, la identificación del lote, el estado de almacenamiento y los registros de recepción. No se base únicamente en descripciones informales como «el mismo PVC» o «resina estándar para tuberías». Revise la información técnica del proveedor sobre el rango de valor K, la densidad aparente, la materia volátil, las características de las partículas y cualquier orientación de procesamiento indicada. Para PVC SG5, estos detalles ayudan a explicar si se debe esperar que la resina se comporte como el material utilizado en ciclos de producción anteriores.
Si hay muestras retenidas disponibles, compare el lote actual con un lote estable anterior utilizando los mismos métodos de ensayo. El propósito no es declarar que un lote es bueno o malo basándose en un único valor. El propósito es identificar diferencias significativas que puedan modificar la mezcla en seco, la plastificación o la respuesta de extrusión.
Después, examine la condición de la mezcla en seco
Los problemas de procesamiento de PVC rígido a menudo comienzan antes de que el material llegue a la extrusora. La mala distribución de aditivos, la absorción incompleta de auxiliares de procesamiento o lubricantes, la temperatura excesiva de mezcla y un enfriamiento inconsistente pueden modificar el comportamiento de fusión. Una resina con diferente densidad aparente puede ocupar el mezclador de forma distinta y alterar la distribución de los aditivos en el polvo.
Compruebe si la condición de descarga de la mezcla caliente y la condición de enfriamiento de la mezcla fría son consistentes con la práctica de formulación establecida. Inspeccione el flujo del polvo en lugar de asumir que una mezcla de flujo libre está automáticamente bien preparada. Los aglomerados excesivos, la generación anormal de polvo o una temperatura del polvo que permanece elevada pueden ser señales tempranas de que la mezcla debe revisarse antes de modificar los ajustes de extrusión.
Compare los indicadores de fusión, no solo la apariencia final
La apariencia es importante, pero es un indicador tardío. Cuando estén disponibles, utilice los métodos internos habituales para controlar la fusión y el comportamiento térmico. Estos pueden incluir el comportamiento del par durante la mezcla, verificaciones de laboratorio relacionadas con la fusión, evaluación de la gelificación o comparación de tendencias de carga de la extrusora y presión del fundido. El método de ensayo exacto depende de la instalación, pero el principio sigue siendo el mismo: determinar si el compuesto está insuficientemente fusionado, sometido a cizallamiento excesivo o simplemente responde a un equilibrio reológico diferente.
Si la presión está aumentando mientras la calidad del fundido parece inconsistente, evite realizar varios cambios importantes a la vez. Ajustar simultáneamente la velocidad del tornillo, todas las zonas del cilindro, la temperatura de la matriz y la dosis de lubricante elimina la posibilidad de identificar la causa real. Realice un cambio controlado, documente la respuesta y compárela con una referencia definida.
Adaptación de la resina SG5 a tuberías, perfiles y accesorios
El mismo grado de resina puede servir para diferentes aplicaciones, pero la ventana de proceso aceptable puede variar considerablemente.
Para la extrusión de tuberías, el PVC SG5 suele elegirse porque su nivel de peso molecular puede admitir aplicaciones rígidas sin resultar innecesariamente difícil de procesar en equipos correctamente configurados. El resultado final sigue dependiendo en gran medida de la selección del estabilizante, el nivel de auxiliares de procesamiento, la modificación de impacto cuando sea necesaria, el tratamiento de las cargas, el equilibrio de lubricación y el diseño de la matriz. La resina es la base, no la fórmula completa.
La extrusión de perfiles puede ser más sensible a pequeños cambios porque el fundido debe llenar una geometría de matriz detallada y conservar su forma durante la calibración. Un compuesto que funciona aceptablemente en una matriz para tubería redonda puede no proporcionar la misma calidad superficial o control dimensional en una matriz de perfiles de múltiples cavidades. Esta es una razón para calificar el rendimiento de la resina en el formato real del producto en lugar de basarse únicamente en una descripción general del grado.
Para accesorios, especialmente piezas moldeadas complejas, el enfoque suele desplazarse hacia la consistencia de flujo y la calidad de fusión en las zonas donde se encuentran los frentes de fundido. Un material que parece fácil de llenar no es automáticamente la opción preferida si genera zonas de soldadura de aspecto débil o contracción inestable. La temperatura de procesamiento y el tiempo de residencia merecen especial atención, ya que el PVC puede degradarse al exponerse a un historial térmico excesivo.
No utilice la temperatura como primera solución para cada inconsistencia
Aumentar las temperaturas del cilindro o de la matriz es una respuesta común cuando la fusión parece incompleta. En ocasiones ese ajuste es adecuado, pero debe basarse en evidencia y no en conjeturas. El PVC tiene una ventana limitada de procesamiento térmico, y el calor adicional puede traer un riesgo distinto: decoloración, olor, depósitos, pérdida de calidad superficial o degradación gradual.
Una secuencia más fiable consiste en verificar la condición del material, la consistencia de la mezcla en seco, la estabilidad de alimentación, el estado del tornillo y el control real de temperatura antes de cambiar los puntos de ajuste. Compruebe si la temperatura mostrada coincide con la condición real de la zona, especialmente si los sensores, calentadores o sistemas de enfriamiento pueden estar desviándose. Examine si los paquetes de mallas, adaptadores o canales de la matriz han acumulado depósitos que aumenten la presión independientemente del comportamiento de la resina.
Los cambios de lubricante también requieren moderación. La lubricación interna y externa influye de forma diferente en el momento de fusión y la liberación del metal. Añadir más lubricante para resolver un par elevado puede reducir la fusión; reducir el lubricante para forzar la fusión puede aumentar la adherencia o el estrés térmico. La dirección correcta depende del comportamiento observado y de la formulación existente, no de una regla universal.
Detalles de recepción y almacenamiento que evitan variaciones evitables
Incluso una resina correctamente seleccionada puede resultar más difícil de procesar si las prácticas de recepción y almacenamiento son deficientes. Mantenga las bolsas o el material a granel protegidos contra contaminación, exposición excesiva a la humedad y confusiones con otros grados. Separe claramente los lotes de resina hasta que se autorice su uso conforme al proceso normal de control de la planta. Si las bolsas parcialmente utilizadas se devuelven al almacenamiento, identifíquelas cuidadosamente en lugar de considerar todos los materiales en polvo blanco como intercambiables.
Para las instalaciones que adquieren varios materiales químicos a la vez, la segregación es importante más allá de la manipulación de PVC. Los materiales no relacionados deben permanecer claramente identificados y almacenarse de acuerdo con sus propios requisitos de manejo. Por ejemplo, al adquirir productos químicos auxiliares comoYoduro de potasio CAS#7681-11-0, no debe introducirse en las áreas de materiales de PVC ni combinarse con el inventario de resina simplemente porque llegó en el mismo envío de compra. La compra integral puede simplificar los pedidos, pero no sustituye la identificación de materiales ni la disciplina de almacenamiento.
Antes de que un nuevo lote de resina entre en la producción rutinaria, una breve prueba controlada suele ser más útil que un cambio inmediato a escala completa. Procese suficiente material para observar el comportamiento de alimentación, el patrón de par o carga, la estabilidad de presión, la condición superficial y la respuesta dimensional. Mantenga el resto de la formulación y las condiciones operativas tan estables como sea posible durante la comparación. Esto hace que la prueba sea informativa en lugar de anecdótica.
Cuándo una resina nominalmente similar no debe tratarse como sustituto directo
Es razonable comparar productos dentro de la misma familia de PVC en suspensión, pero la sustitución directa debe abordarse cuidadosamente cuando la aplicación tiene requisitos estrictos de propiedades mecánicas, apariencia o dimensiones. Las diferencias en el rango de valor K pueden ser solo una parte de la historia. La porosidad de las partículas afecta la absorción de aditivos, la densidad aparente puede afectar la alimentación y la mezcla, y el comportamiento de estabilidad térmica puede influir en la ventana de procesamiento utilizable.
Un cambio puede gestionarse mediante el ajuste de la formulación, pero eso no significa que el ajuste sea siempre necesario o deseable. Si una línea de producción ya opera cerca de un límite estrecho de fusión o térmico, una resina que requiere cambios significativos de proceso puede generar más riesgos que beneficios. En esa situación, la mejor decisión suele ser conservar un material de consistencia demostrada o realizar una prueba formal de calificación antes de comprometerse con un cambio.
Una forma práctica de tomar la siguiente decisión
Cuando las tuberías, perfiles o accesorios presentan variaciones inesperadas, comience con evidencia en lugar de aumentar la temperatura. Confirme la identidad de la resina y los datos técnicos relevantes. Compare el lote actual con una referencia estable cuando sea posible. Revise la preparación de la mezcla en seco y el almacenamiento del material. Controle la presión, el par, la producción, la condición superficial y el comportamiento dimensional como un proceso conectado, en lugar de como lecturas aisladas.
El PVC SG5 sigue siendo un grado útil para muchas aplicaciones de PVC rígido porque se encuentra dentro de un rango práctico de peso molecular para trabajos comunes de extrusión y moldeo. Su valor K debe tratarse como una guía de procesamiento y una indicación del rendimiento del producto, no como un número que debe considerarse únicamente durante la compra. Una vez comprendida esta distinción, los cambios de material son más fáciles de evaluar, la resolución de problemas se vuelve más disciplinada y es menos probable que cambios innecesarios de formulación creen un segundo problema al intentar resolver el primero.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

