


Gránulos de PVC frente a polvo de PVC: ¿qué forma se adapta mejor a su proceso de extrusión?
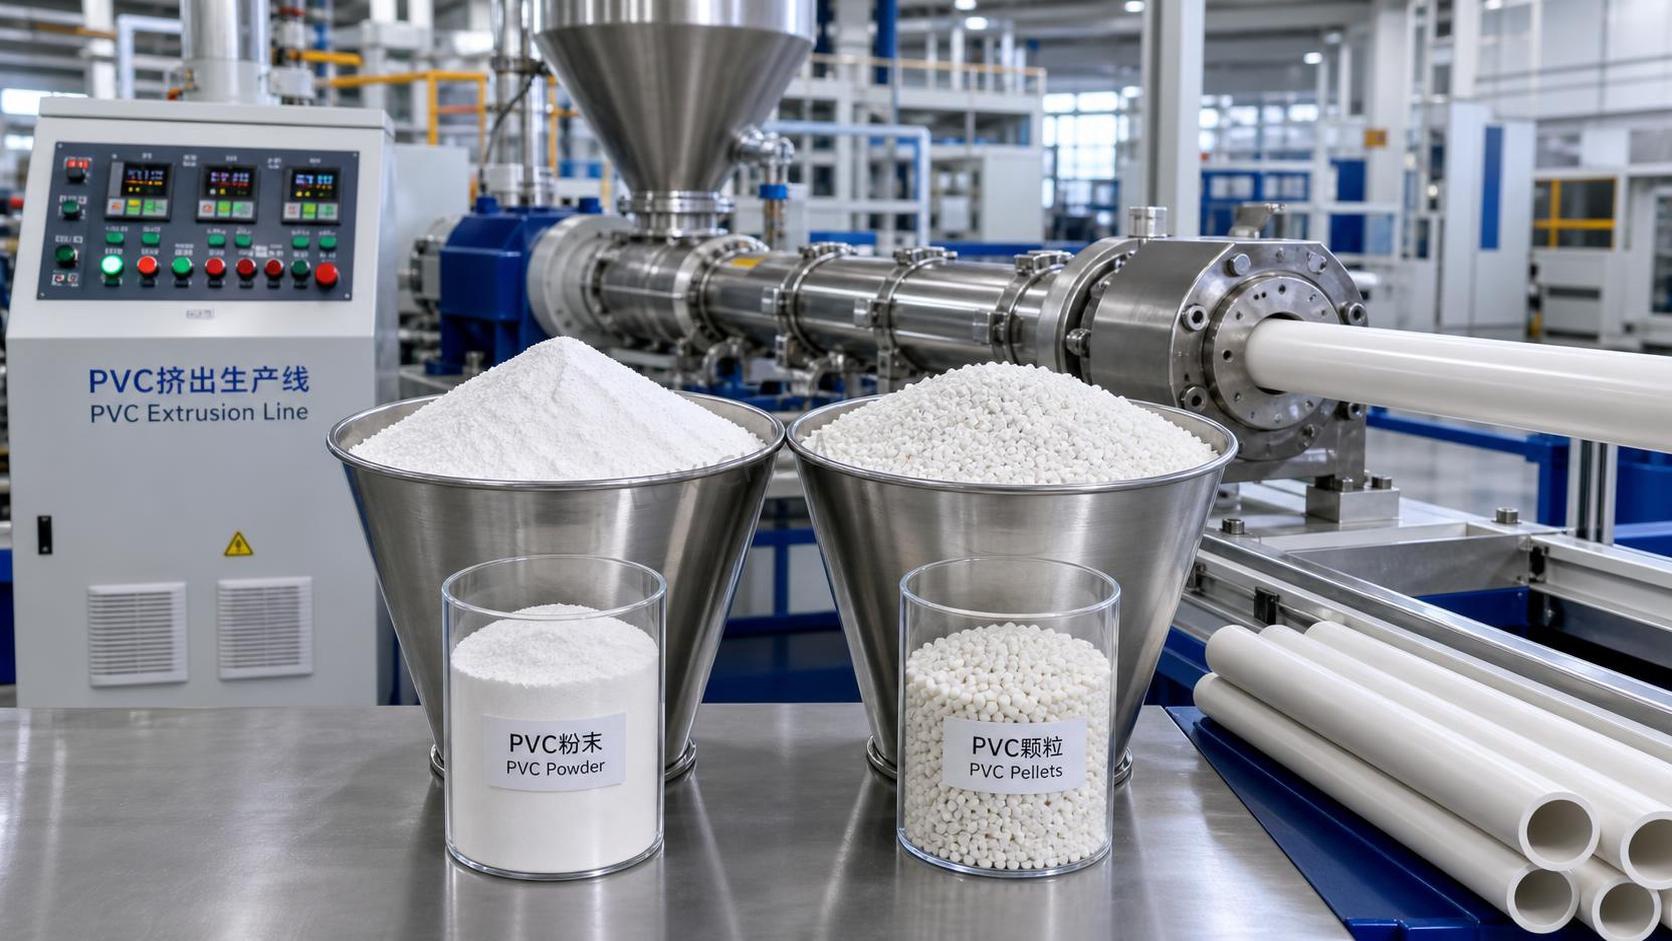
A menudo todo comienza con una línea que debería funcionar sin problemas, pero no lo hace. La extrusora está configurada, la matriz no está evidentemente obstruida y la formulación parece familiar; sin embargo, la alimentación fluctúa, la presión de fusión se desvía y el perfil o tubo terminado no presenta la consistencia esperada. En muchas plantas, este tipo de problema conduce a una pregunta práctica más que teórica: ¿debería suministrarse el material en polvo o los pellets facilitarían el control del proceso?
Esta cuestión es importante porque los problemas de extrusión rara vez se mantienen pequeños. Una alimentación inestable puede convertirse en una producción variable, más desperdicio durante el arranque, mayor tiempo de limpieza o una atención del operador más intensa de lo que el trabajo debería exigir. Al comparar lospellets de PVC con el polvo de PVC, el enfoque útil no consiste en preguntar qué forma es universalmente mejor. La pregunta más relevante es qué forma se adapta a la configuración real de extrusión, a la geometría del producto, a la ruta de mezclado y a los hábitos operativos diarios en planta.
Dónde suele volverse difícil la decisión
Muchas evaluaciones de materiales se vuelven confusas porque los pellets y el polvo suelen analizarse como si fueran únicamente formas diferentes de lo mismo. En la práctica, se comportan de manera distinta desde el momento en que entran en el almacenamiento hasta que salen de la matriz. Si está revisando opciones de materiales para una línea que ya presenta ocasionalmente fluctuaciones de alimentación, problemas de polvo, cambios de color lentos o sensibilidad a las condiciones ambientales, la forma del PVC puede reducir esos problemas o hacerlos más evidentes.
El polvo de PVC suele elegirse cuando los transformadores buscan flexibilidad en la mezcla en seco, el ajuste de la formulación o el control directo de los aditivos antes de la fusión. Se adapta a operaciones diseñadas para la manipulación de polvo y en las que la composición previa forma parte del proceso normal. Los pellets, en cambio, suelen preferirse cuando la uniformidad de la alimentación, una manipulación más limpia y una transferencia más sencilla son más importantes que la personalización de la mezcla dentro de la propia planta.
La dificultad es que ambas opciones pueden parecer razonables sobre el papel. La respuesta se vuelve más clara cuando se comparan en los puntos en los que las líneas de extrusión suelen presentar dificultades: alimentación, fusión, estabilidad del rendimiento, almacenamiento, limpieza y cambios de material.
El comportamiento de la alimentación suele ser el primer factor decisivo
Si la línea tiene antecedentes de alimentación irregular, la forma del material merece especial atención. El polvo puede formar puentes en las tolvas, compactarse de manera desigual o responder con mayor intensidad a las vibraciones, la humedad y la geometría de la tolva. En un sistema diseñado para ello, esto puede ser manejable. En un sistema que nunca se optimizó para el flujo de polvo, puede crear pequeñas interrupciones que posteriormente se manifiestan como variaciones dimensionales o fluctuaciones de presión.
Por lo general, los pellets se desplazan de forma más predecible por los depósitos, los cargadores y las gargantas de alimentación. Esto no significa que todos los grados de PVC en pellets funcionen perfectamente, pero normalmente implica menos variables en el flujo a granel. Para los evaluadores que intentan reducir la intervención del operador, este suele ser el primer argumento sólido a favor de lospellets de PVC.
Aun así, la configuración de la línea es importante. Un sistema de doble husillo diseñado para el procesamiento de mezclas en seco puede obtener un buen rendimiento del polvo porque el equipo, el diseño del husillo y el perfil térmico se seleccionaron teniendo en cuenta esa forma de alimentación. En ese caso, cambiar a pellets no mejorará automáticamente el rendimiento. La máquina debe considerarse junto con el material.
La fusión no depende únicamente de la temperatura
Un error común en la evaluación consiste en reducir la comparación únicamente a la temperatura de fusión. La cuestión más importante es cómo alcanza el material la fusión y si lo hace de manera uniforme. El polvo suele entrar en el proceso con una mayor superficie efectiva y puede responder de forma diferente al cizallamiento y al aporte de calor que los pellets. Esto puede ser útil en determinadas formulaciones, especialmente cuando el transformador desea influir directamente en el comportamiento de fusión mediante el diseño de la mezcla en seco.
Los pellets ya han pasado por una etapa de composición y peletización antes de llegar a la línea de extrusión. Por ello, suelen proporcionar un punto de partida más uniforme. En términos prácticos, esto puede hacer que la línea sea menos sensible a pequeñas variaciones de alimentación y puede contribuir a producir un flujo de fundido más estable. Para las líneas que realizan campañas de producción prolongadas y valoran más la repetibilidad que la flexibilidad de formulación, los pellets suelen simplificar la operación diaria.
Pero existe una contrapartida. Si su proceso depende del ajuste interno de estabilizantes, lubricantes, cargas o pigmentos, el polvo ofrece más margen para realizar ajustes precisos antes de la extrusión. Los pellets reducen esa libertad, a menos que se adquiera un grado específicamente compuesto.
Cuándo la limpieza y las condiciones de la planta influyen en la decisión
A veces, la elección no está impulsada por la extrusora. Está impulsada por el edificio.
El polvo de PVC puede generar polvo durante la descarga, el transporte o la carga, especialmente en instalaciones con transferencias frecuentes de materiales. Esto afecta la limpieza, el mantenimiento de los filtros y, en ocasiones, incluso la precisión del consumo de material si se pierde material fino durante la manipulación. Por lo general, los pellets son más limpios de almacenar y trasladar. Para las operaciones que intentan simplificar la logística interna o reducir la limpieza alrededor de las estaciones de alimentación, esto puede representar una ventaja significativa.
La humedad y las condiciones de almacenamiento también son importantes. El polvo puede ser más sensible a la forma en que se compacta, permanece almacenado y fluye con el tiempo. Si la instalación tiene un control climático irregular o si los materiales se abren y reutilizan con frecuencia, los procedimientos de manipulación del polvo deben ser más estrictos. Los pellets no son inmunes a los problemas de almacenamiento, pero a menudo resultan menos problemáticos en el movimiento y la preparación diarios.
Esta es una de las razones por las que algunos equipos se orientan hacia lospellets de PVC incluso cuando la ventana de procesamiento del polvo es aceptable: la línea puede ser solo una parte de la carga operativa total.
El tipo de producto cambia la respuesta
No todas las aplicaciones de extrusión valoran los mismos aspectos. Una línea de perfiles rígidos, una línea de tubos, una línea de láminas y un proceso relacionado con cables pueden ponderar la comparación de manera diferente.
Para las aplicaciones en las que la uniformidad de la producción y una alimentación sencilla son fundamentales, los pellets pueden ser más fáciles de justificar. Cuando la operación depende de una mezcla en seco personalizada y cuenta con personal experimentado para gestionar la formulación y la fusión, el polvo puede seguir siendo la opción más adecuada. Esto es especialmente cierto cuando la ventana de proceso ya se ha desarrollado en torno al polvo y cambiar la forma del material implicaría nuevos trabajos de prueba relacionados con la velocidad del husillo, las temperaturas del cilindro y el equilibrado de la matriz.
Es útil plantear una pregunta más concreta: ¿la planta intenta principalmente mejorar la estabilidad del procesamiento o preservar el control de la formulación? Esta única distinción suele aclarar gran parte de la indecisión.
Una forma práctica de comparar sin complicar demasiado la prueba
Al revisar las opciones de forma del material, las mejores comparaciones suelen ser pequeñas y sistemáticas, en lugar de amplias y ambiciosas. En vez de intentar evaluar todas las variables a la vez, concéntrese en las pocas que realmente influyen en las decisiones de producción.
Comience por el problema existente. Si la queja es la inconsistencia del alimentador, evalúe la prueba en función del comportamiento de la alimentación y la uniformidad de la producción. Si el problema es la limpieza frecuente y el polvo, compare el esfuerzo de manipulación desde la recepción hasta la carga de la tolva. Si el problema es la uniformidad del producto, observe la estabilidad de la presión, el aspecto y el control posterior al proceso, en lugar de basarse en las primeras impresiones durante el arranque.
También conviene comprobar si la forma del material modifica la sensibilidad de la línea. Algunas líneas parecen procesar adecuadamente ambas formas durante pruebas cortas, pero una de ellas puede reaccionar con mayor intensidad a las variaciones normales de las condiciones ambientales, los tiempos de intervención del operador o el tiempo de residencia. El material más fácil de gestionar suele ser la mejor opción, aunque ambos puedan funcionar bajo una supervisión ideal.
En determinados debates sobre composición o estabilización, los equipos de compras y técnicos también pueden revisar aditivos o productos intermedios relacionados que afectan la estrategia de formulación en etapas anteriores. En esos casos, materiales comoTriphenylphosphine CAS#603-35-0 pueden aparecer en conversaciones de abastecimiento, no como sustituto de la selección de la forma del PVC, sino como parte de una planificación más amplia de materias primas relacionada con la uniformidad del procesamiento y el diseño de la formulación.
Errores comunes de evaluación que conducen a una elección equivocada
Un error frecuente es suponer que los pellets son siempre la opción superior. A menudo son más fáciles de manipular, pero eso no significa automáticamente que sean los más adecuados para una línea diseñada en torno a la fusión del polvo. Si el sistema de extrusión, las rutinas de los operadores y la estrategia de aditivos ya están optimizados para el polvo, forzar un cambio a pellets puede generar un trabajo de adaptación innecesario.
Otro error consiste en juzgar el polvo únicamente por los problemas de un sistema de manipulación de polvo mal diseñado. Si la formación de puentes, el polvo y las interrupciones de alimentación se producen debido al diseño de la tolva, la configuración del transporte o una prem mezcla inconsistente, puede culparse a la forma del material por un problema que en realidad pertenece al sistema.
Un tercer error es olvidar los requisitos posteriores al proceso. Algunas operaciones se concentran demasiado en la comodidad de la alimentación, pero pasan por alto si el comportamiento del fundido permite obtener el acabado superficial, el control dimensional y la velocidad de cambio de material requeridos. La forma del material debe evaluarse en todo el proceso, no solo en el punto de carga.
Entonces, ¿qué forma se adapta mejor?
Si su prioridad es un movimiento más sencillo del material, una manipulación más limpia y una alimentación más predecible en las condiciones habituales de la planta, los pellets suelen presentar argumentos más sólidos. Tienden a adaptarse a operaciones que buscan una producción rutinaria y estable, con menos complicaciones de manipulación y menor dependencia de un comportamiento del flujo de polvo cuidadosamente gestionado.
Si su prioridad es la flexibilidad de formulación, la mezcla directa en seco y el mantenimiento de un proceso ya construido en torno a la fusión del polvo, el polvo puede seguir siendo la opción más práctica. En ese contexto, su valor no reside únicamente en la comodidad, sino en la posibilidad de adaptar el compuesto más estrechamente a las necesidades de la línea.
Para muchos evaluadores, la respuesta real no es “pellets frente a polvo” en abstracto. Es “qué forma elimina la mayor limitación de este proceso de extrusión específico”. Si la principal limitación se encuentra en el almacenamiento, el transporte y la alimentación, los pellets merecen una consideración seria. Si la principal limitación está en la libertad de composición y el control de la fusión, el polvo puede seguir siendo el camino adecuado.
La decisión más fiable suele surgir de adaptar la forma del material al punto débil de la línea, en lugar de a su estado ideal. La extrusión rara vez se realiza en condiciones perfectas. La mejor forma de material suele ser la que mantiene estable el proceso cuando el turno está ocupado, las condiciones ambientales son menos que ideales y se exige al equipo funcionar con normalidad, no como en una prueba de laboratorio.
Por eso, lospellets de PVC suelen seleccionarse por su simplicidad operativa, mientras que el polvo sigue siendo valioso cuando la personalización del proceso es fundamental. Ninguna de las dos formas es universalmente superior. La opción más adecuada es la que se ajusta a la forma en que realmente funciona la línea, a la manera en que realmente se manipula el material y al nivel de ajuste que el proceso puede admitir de forma realista con el tiempo.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

