


Gránulos de PVC para moldeo por inyección: control del color, fluidez y resistencia al impacto
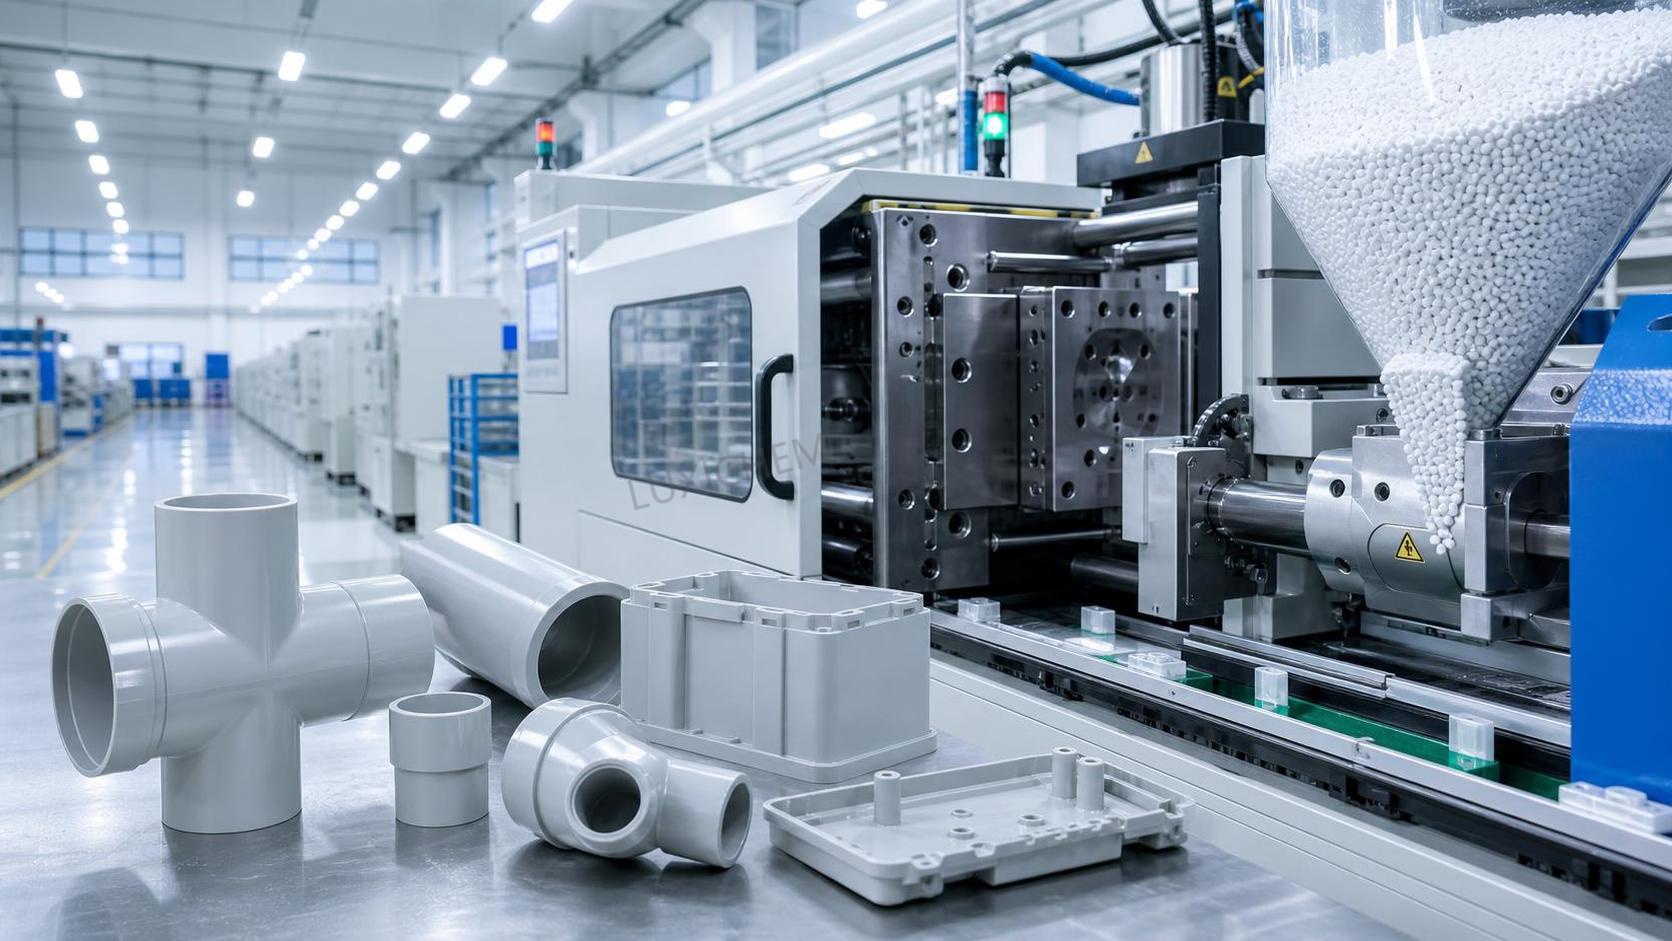
Las piezas de PVC moldeadas por inyección suelen juzgarse primero por su apariencia visible: una carcasa se ve limpia o con vetas, un accesorio coincide o no con el tono aprobado, un mango parece robusto o se agrieta al caer. Sin embargo, esos resultados se determinan mucho antes de que la pieza llegue a inspección. Comienzan con la formulación y la consistencia de los gránulos de PVC, y luego dependen de cómo responde ese material al historial térmico, la cizalladura, el llenado del molde, el enfriamiento y la manipulación en la planta de producción.
Para el moldeo por inyección de PVC rígido, el objetivo práctico no es simplemente un material que se funda. El PVC no se comporta como una resina básica ampliamente tolerante. Debe fusionarse dentro de una ventana de procesamiento controlada sin degradarse, fluir lo suficiente para llenar la cavidad, conservar suficiente resistencia en fundido para evitar un comportamiento inestable y proporcionar la resistencia al impacto requerida después del enfriamiento. Por tanto, el control del color, la fluidez y la resistencia al impacto están vinculados, en lugar de ser especificaciones de compra independientes.
Un lote puede tener un color nominal aceptable, pero causar amarilleamiento durante el moldeo. Otro puede mostrar buena fluidez en una prueba estándar, pero fallar en un nervio delgado, un accesorio de flujo largo o un molde multicavidad. Una formulación de alto impacto puede resistir la rotura, pero implicar una penalización en el tiempo de ciclo o reducir el brillo superficial. La selección eficaz del material comienza conectando la especificación de los gránulos con la pieza, el molde, la máquina y las condiciones operativas reales.
La estabilidad del color es una cuestión de procesamiento, no solo de igualación de color
La variación de color en las piezas de PVC suele atribuirse a la dispersión de pigmentos, pero los casos más difíciles se deben a un historial térmico desigual. El PVC es sensible a la exposición excesiva al calor. Si la temperatura del fundido, el tiempo de residencia, las zonas muertas del cilindro o el calentamiento por cizalladura superan la ventana utilizable, puede comenzar la degradación. Los primeros signos incluyen un cambio hacia crema o blanco roto en compuestos naturales, amarilleamiento en colores claros, pérdida de brillo en piezas coloreadas, vetas oscuras y, en casos graves, puntos negros u olor a quemado.
El objetivo de color del proveedor de gránulos debe evaluarse junto con la estabilidad térmica. Una placa fabricada en condiciones de laboratorio controladas puede parecer aceptable, mientras que las piezas de producción muestran una variación porque el ciclo de moldeo es más largo, el tamaño de inyección es demasiado pequeño para el cilindro o el molde requiere una presión de inyección mayor. Por ello, la aprobación del color basada únicamente en gránulos sueltos o en una sola muestra moldeada puede ser engañosa.
Para piezas que requieren un tono repetible, como accesorios eléctricos, conexiones para tuberías, cierres, componentes de mobiliario y piezas visibles de electrodomésticos, un proceso de aprobación útil incluye placas de referencia moldeadas producidas en condiciones acordadas. La referencia debe identificar el molde o la geometría de la placa, el rango de temperatura de procesamiento, el tiempo de residencia y la condición de iluminación utilizada para la evaluación visual. La medición instrumental del color puede ayudar a controlar la variación entre lotes, pero las comprobaciones visuales siguen siendo importantes porque el brillo, la textura superficial y la iluminación pueden cambiar cómo se percibe un mismo color medido.
En la máquina, un cambio gradual hacia el amarillo normalmente merece una investigación inmediata. Aumentar las temperaturas del cilindro para resolver un problema de llenado puede mejorar temporalmente la fluidez mientras acelera la decoloración. La mejor respuesta es determinar si la restricción se debe a una plastificación insuficiente, una temperatura real del molde baja, una compuerta fría, una ventilación deficiente, un exceso de material reprocesado o una formulación demasiado rígida para la geometría de la pieza.
Los puntos oscuros no deben tratarse automáticamente como un defecto de pigmento. Pueden originarse por PVC degradado atrapado en una boquilla, punta de husillo, zona de válvula antirretorno, canal de alimentación o esquina del cilindro. Después de una parada prolongada, es especialmente importante realizar un procedimiento de purga y reinicio. El PVC no debe dejarse a la temperatura de procesamiento sin un plan operativo claro, ya que un tiempo de residencia prolongado eleva el riesgo de degradación y de productos de descomposición corrosivos.
Qué significa una «buena fluidez» en una aplicación de moldeo por inyección de PVC
La fluidez se solicita a menudo como un único valor, pero la pregunta práctica es si el compuesto llenará la cavidad prevista de forma constante dentro de un rango seguro de temperatura y presión. La respuesta depende del espesor de la pieza, la longitud de flujo, el diseño de la compuerta, el número de cavidades, el equilibrio de enfriamiento del molde, el acabado superficial y la propia unidad de inyección.
Los compuestos de PVC rígido generalmente se suministran como gránulos formulados que contienen resina de PVC, sistemas estabilizantes, lubricantes, auxiliares de procesamiento, cargas cuando corresponde, pigmentos y modificadores de impacto. Estos componentes determinan cómo el material se gelifica y fluye bajo cizalladura. Un compuesto con mayor fluidez aparente puede facilitar paredes delgadas o trayectorias de flujo largas, pero también puede ser más sensible a las rebabas, al comportamiento de hundimiento, al aspecto de las líneas de soldadura o a la variación dimensional. Un compuesto de menor fluidez puede ser adecuado para conexiones de pared gruesa, pero resultar difícil de procesar en piezas detalladas con compuertas estrechas.
Para el moldeo cotidiano, una fluidez estable es más valiosa que una clasificación de fluidez agresivamente alta. Una fluidez estable significa que un ajuste moderado de la temperatura del cilindro o de la velocidad de inyección no produce un cambio desproporcionado en el peso de la pieza, las rebabas, el riesgo de inyección incompleta o el color. Esta estabilidad proporciona al procesador una ventana operativa funcional y reduce la dependencia de correcciones constantes de la máquina.
Varios síntomas ayudan a distinguir las limitaciones de fluidez relacionadas con el material de los problemas de máquina o molde:
- Inyecciones incompletas en la misma ubicación pueden indicar una zona fría del molde, ventilación restringida, una compuerta demasiado pequeña o un compuesto inadecuado para la longitud de flujo requerida.
- Peso de pieza inconsistente suele indicar un control deficiente de la inyección, colchón inestable, alimentación inconsistente o variación en el comportamiento a granel de los gránulos, más que la fluidez de la resina por sí sola.
- Rebabas que aparecen tras aumentar la temperatura sugieren que el proceso está siendo forzado para compensar otra restricción. Deben revisarse la fuerza de cierre, el estado de la línea de partición, la presión de cavidad y el equilibrio de compuertas.
- Marcas de quemado cerca del final del llenado pueden deberse al aire atrapado y a una ventilación deficiente. Aumentar la temperatura puede empeorar el defecto visual en lugar de resolverlo.
- Alta presión de inyección con mala reproducción superficial puede indicar temperatura insuficiente del molde, fusión inadecuada, canales restringidos o una carga de relleno excesiva para la aplicación.
La selección de la máquina es importante. Las unidades de inyección sobredimensionadas respecto a la inyección pueden generar un tiempo de residencia excesivo. Las unidades demasiado pequeñas pueden requerir operar cerca de sus límites, aumentando la cizalladura y reduciendo la estabilidad del proceso. El diseño del husillo, la relación de compresión, el estado del anillo de retención y la respuesta de las zonas de temperatura influyen en cómo se plastifican los gránulos de PVC. Al cambiar de proveedor o formulación, las pruebas iniciales no deben comenzar a la temperatura más alta disponible. Un perfil de temperatura controlado, contrapresión moderada y cambios documentados proporcionan información más útil que un intento rápido de forzar un llenado completo.
La resistencia al impacto debe evaluarse en la pieza terminada
La resistencia al impacto se analiza a menudo como una propiedad del material, pero el rendimiento de la pieza moldeada está determinado por algo más que la formulación de los gránulos. Las entallas, esquinas internas afiladas, líneas de soldadura, vestigios de compuerta, líneas de unión alrededor de orificios, tensión residual y baja temperatura de servicio pueden reducir la tenacidad real. Un compuesto que funciona bien en una probeta estandarizada puede seguir fallando en una característica vulnerable de un componente terminado.
Los gránulos de PVC modificados para impacto se utilizan habitualmente donde la fragilidad es inaceptable: carcasas de herramientas, clips, cajas de servicios, componentes de mobiliario, perfiles transformados mediante moldeo por inyección, cubiertas protectoras y accesorios expuestos a cargas de manipulación o instalación. El nivel de modificación requerido debe reflejar las condiciones de servicio previstas, en lugar de una solicitud general de «alto impacto». Una pieza instalada en interiores a temperatura estable afronta un perfil de riesgo diferente al de otra expuesta a manipulación exterior en frío, tensión de montaje repetida o impacto durante el transporte.
Existen compensaciones. Aumentar la modificación para impacto puede afectar la dureza, rigidez, resistencia térmica, brillo, comportamiento de flujo y coste. El uso intensivo de cargas puede favorecer objetivos de rigidez o coste, pero puede reducir el rendimiento al impacto si la formulación y la dispersión no son adecuadas. La elección correcta rara vez es el valor de impacto máximo disponible. Es la formulación que cumple el requisito de riesgo de fallo de la pieza y, al mismo tiempo, permanece estable en el molde y ciclo elegidos.
Al evaluar un nuevo grado, las comprobaciones simples y relevantes para producción pueden revelar más que una comparación de fichas técnicas. Moldee piezas en las posiciones críticas de las cavidades. Pruebe las muestras a la temperatura de servicio mínima prevista si la aplicación lo justifica. Incluya regiones de líneas de soldadura y secciones cercanas a orificios o elementos de encaje a presión. Compare no solo la rotura catastrófica, sino también el blanqueamiento, el agrietamiento y la deformación permanente. Si una pieza se ensambla con tornillos, insertos o ajustes a presión, evalúe esas operaciones después del acondicionamiento, no únicamente justo después del moldeo.
La formulación debe adaptarse a la ruta de procesamiento
No todos los gránulos de PVC comercializados para productos moldeados son intercambiables. Un compuesto desarrollado para extrusión puede no proporcionar el comportamiento de fusión, la fluidez o la respuesta térmica requeridos en el moldeo por inyección. Del mismo modo, una formulación adecuada para piezas industriales opacas puede no satisfacer las exigencias de apariencia de un componente de consumo brillante. La aplicación solicitada debe comunicarse en términos de geometría y condiciones de procesamiento, no solo como «grado de PVC para inyección».
Una ficha técnica útil para una prueba de material incluye el peso de la pieza, el espesor de pared nominal y mínimo, la longitud de flujo más larga, el tipo y espesor de compuerta, el número de cavidades, el tiempo de ciclo objetivo, la apariencia superficial deseada, el estándar de color, la temperatura de servicio prevista, la exposición a impactos y cualquier restricción normativa pertinente. Esta información ayuda a determinar si la prioridad debe ser una fluidez más fácil, una estabilidad térmica mejorada, mayor resistencia al impacto, menor variación de brillo o una tendencia reducida a la formación de depósitos.
La gestión de catálogos también exige disciplina en cadenas de suministro químico multiproducto. La proximidad de productos en un catálogo no implica compatibilidad de procesamiento ni relevancia para la aplicación. Por ejemplo, Testosterona CAS#58-22-0 es un producto químico distinto y no desempeña ningún papel en la formulación de PVC para moldeo por inyección ni en la sustitución de materiales. La identificación clara del producto, la documentación de lotes y el almacenamiento segregado son medidas básicas de protección contra errores de recepción y manipulación.
Las comprobaciones de recepción pueden prevenir problemas de moldeo evitables
Incluso una formulación bien seleccionada puede causar problemas cuando las condiciones de manipulación son inconsistentes. Cada entrega de gránulos de PVC debe poder rastrearse hasta su documentación de lote y verificarse respecto al grado aprobado, color, estado del embalaje y cantidad. Las bolsas o contenedores a granel que muestren exposición al agua, desgarros, contaminación o identificación poco clara deben aislarse antes de llegar a la tolva.
Los compuestos de PVC no suelen presentar la misma sensibilidad a la humedad que algunos plásticos de ingeniería higroscópicos, pero el almacenamiento limpio y seco sigue siendo importante. La humedad superficial y la contaminación pueden contribuir a estrías, marcas superficiales, alimentación inestable o defectos visuales. Las bolsas abiertas deben protegerse del polvo, materiales mezclados y contaminación accidental con material reprocesado. Cuando se considere el secado, debe seguirse la orientación del proveedor del compuesto; un calentamiento innecesario o excesivo puede crear sus propios riesgos de procesamiento.
La política de material reprocesado merece especial atención. El material reprocesado limpio y trazable de canales de alimentación del mismo grado y color puede utilizarse dentro de un porcentaje controlado, según la pieza y la aplicación. Sin embargo, el material reprocesado aumenta el historial térmico del material. En piezas visibles, de alto impacto, reguladas o de tolerancia estrecha, incluso pequeñas adiciones pueden afectar la consistencia del color, el comportamiento al impacto, la calidad superficial o la trazabilidad del lote. El material reprocesado de colores mezclados o de origen desconocido no debe utilizarse para resolver un problema de coste en una pieza crítica.
Utilice un plan de prueba que separe los efectos de la formulación de los efectos del proceso
Un error común durante los cambios de material es modificar varios ajustes a la vez. Si las temperaturas del cilindro, la velocidad de inyección, la presión de mantenimiento, el tiempo de enfriamiento, la temperatura del molde y el grado de material se cambian durante la misma prueba, resulta imposible identificar por qué el resultado mejoró o empeoró.
Un enfoque más fiable comienza con condiciones de máquina de referencia que se hayan comprobado con un grado de PVC comparable. Registre los ajustes de preparación del fundido, el tiempo de ciclo real, el colchón, la presión máxima de inyección, el perfil de mantenimiento, el peso de la pieza, la apariencia visual y las dimensiones clave. Después, evalúe los nuevos gránulos de PVC mediante una secuencia limitada y planificada de ajustes. Observe cómo se comporta la ventana de proceso en lugar de buscar una única pieza visualmente aceptable.
Los signos más útiles de un grado adecuado son la repetibilidad durante una producción normal, una deriva de color limitada después del arranque, un peso de pieza estable, una demanda de presión aceptable, un desmoldeo limpio y un rendimiento al impacto constante en las zonas críticas de la pieza. Un grado que produce piezas excelentes durante diez ciclos, pero comienza a decolorarse, a formar depósitos o a fluctuar después de un funcionamiento prolongado, todavía no es una solución validada.
Para los equipos de producción, el valor práctico de unos gránulos de PVC bien adaptados son menos compromisos. El material no debe obligar a aumentar repetidamente la temperatura para llenar el molde, a realizar un empaquetado excesivo para controlar la contracción ni a aceptar una amplia variación de color para mantener la producción. Cuando la estabilidad del color, el comportamiento de flujo y la resistencia al impacto se evalúan conjuntamente, el resultado es un proceso más predecible y una pieza que sigue siendo apta para el servicio previsto, en lugar de ser simplemente aceptable al salir de la máquina de moldeo.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

