


Normas de calidad de los gránulos de PVC: pruebas clave de color, densidad y consistencia entre lotes
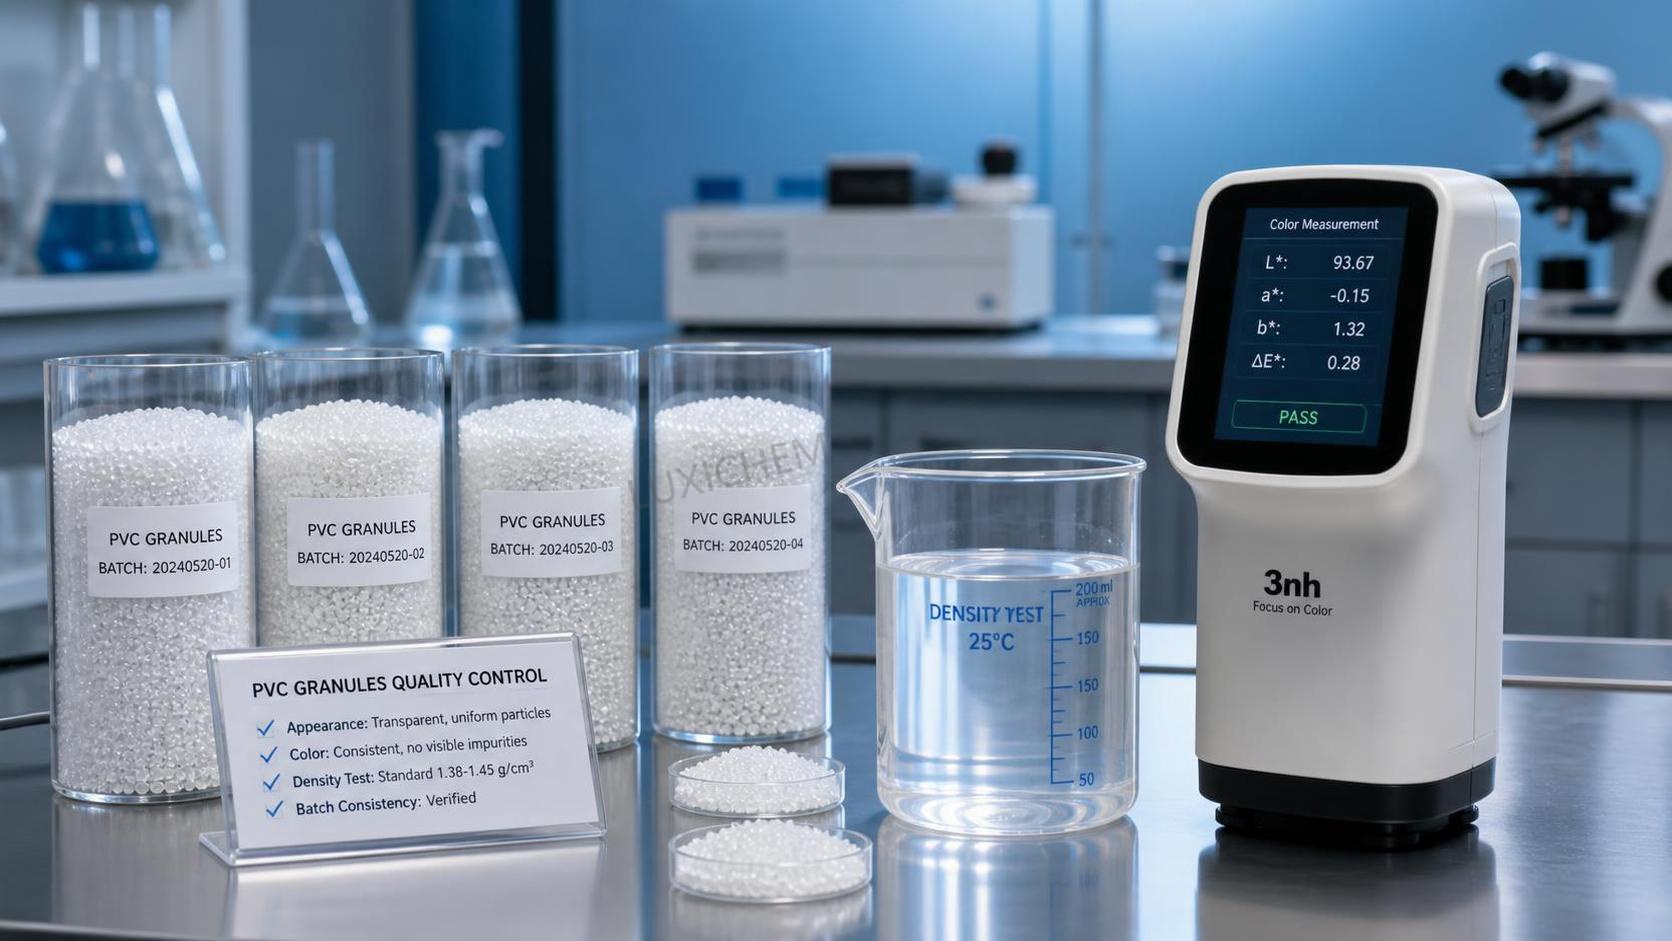
Para los responsables de control de calidad y seguridad, el rendimiento constante de los gránulos de PVC comienza con estándares claros y medibles. La uniformidad del color, la precisión de la densidad y la consistencia entre lotes afectan directamente la estabilidad del procesamiento, el aspecto del producto y el cumplimiento normativo. Este artículo presenta las principales pruebas utilizadas para evaluar estos indicadores críticos, ayudando a los compradores y a los equipos de planta a reducir riesgos, mejorar la trazabilidad y garantizar una calidad fiable del material en cada lote de producción.
En la práctica, las reclamaciones sobre los compuestos de PVC rara vez comienzan con un fallo de ensayo importante. Más a menudo, comienzan con pequeños cambios que se consideraron una variación aceptable: un lote funciona a una temperatura ligeramente más alta durante la extrusión, otro produce una superficie más opaca y un tercero presenta una alimentación inestable porque la densidad aparente cambió lo suficiente como para afectar la dosificación. Para los equipos de calidad, ese es el verdadero desafío. La cuestión no es si un lote puede superar un control básico de recepción, sino si puede funcionar de manera constante en un proceso posterior en el que el color, el flujo, el comportamiento de fusión y el aspecto están estrechamente relacionados.
Por eso, los estándares de calidad para los gránulos de PVC deben basarse en la relevancia para el proceso, y no únicamente en fichas de especificaciones generales. El color, la densidad y la consistencia entre lotes suelen figurar como parámetros rutinarios, pero su valor práctico depende de cómo se definan, se tomen las muestras, se ensayen y se controlen sus tendencias a lo largo del tiempo.
Por qué el control del color no es solo una cuestión de apariencia
El color suele ser el primer atributo que observan los operadores y los clientes, pero en la mezcla de PVC también es un indicador del control de la formulación, el historial térmico, el riesgo de contaminación y la uniformidad de la mezcla. Una desviación visible puede reflejar problemas de dispersión del pigmento, variabilidad de la resina, sobrecalentamiento durante el procesamiento o contaminación residual de campañas de producción anteriores.
Tanto en aplicaciones rígidas como flexibles, la aceptación visual por sí sola no es suficiente. Un lote que “parece suficientemente similar” bajo la iluminación del almacén aún puede generar riesgos de rechazo en productos de alta visibilidad, como perfiles, láminas, compuestos para cables, revestimientos de suelos o bienes de consumo. Esto es aún más importante en las cadenas de suministro de exportación, donde el estándar de aprobación del comprador puede estar vinculado a muestras retenidas, lecturas instrumentales o límites internos de color del cliente.
Las pruebas más habituales incluyen la comparación visual con un estándar aprobado y la medición instrumental del color mediante colorímetros o espectrofotómetros. En muchas plantas, el resultado instrumental se expresa mediante valores L*, a*, b* y, en ocasiones, como diferencia total de color, normalmente ΔE. El límite de aceptación exacto nunca debe copiarse de otra familia de productos sin validación. Las formulaciones blancas, negras, transparentes y con alta carga no toleran las desviaciones de la misma manera.
Para los equipos de QC, hay tres puntos de control que importan más que el propio instrumento:
- Utilizar un método definido de preparación de muestras, ya que el estado de la superficie del pellet, el espesor y el fondo pueden afectar las lecturas.
- Controlar las condiciones de iluminación y observación para la aprobación visual.
- Conservar muestras de referencia maestras en condiciones que eviten el envejecimiento, el amarilleamiento o los cambios superficiales.
Un error común es establecer un único límite de color para todos los clientes. En realidad, la variación de color aceptable depende del uso final. Un componente técnico oculto y un perfil de extrusión decorativo no deberían tener el mismo umbral de riesgo. Los responsables de seguridad y calidad deberían instar a los equipos comerciales a vincular las especificaciones de color con la sensibilidad real de la aplicación.
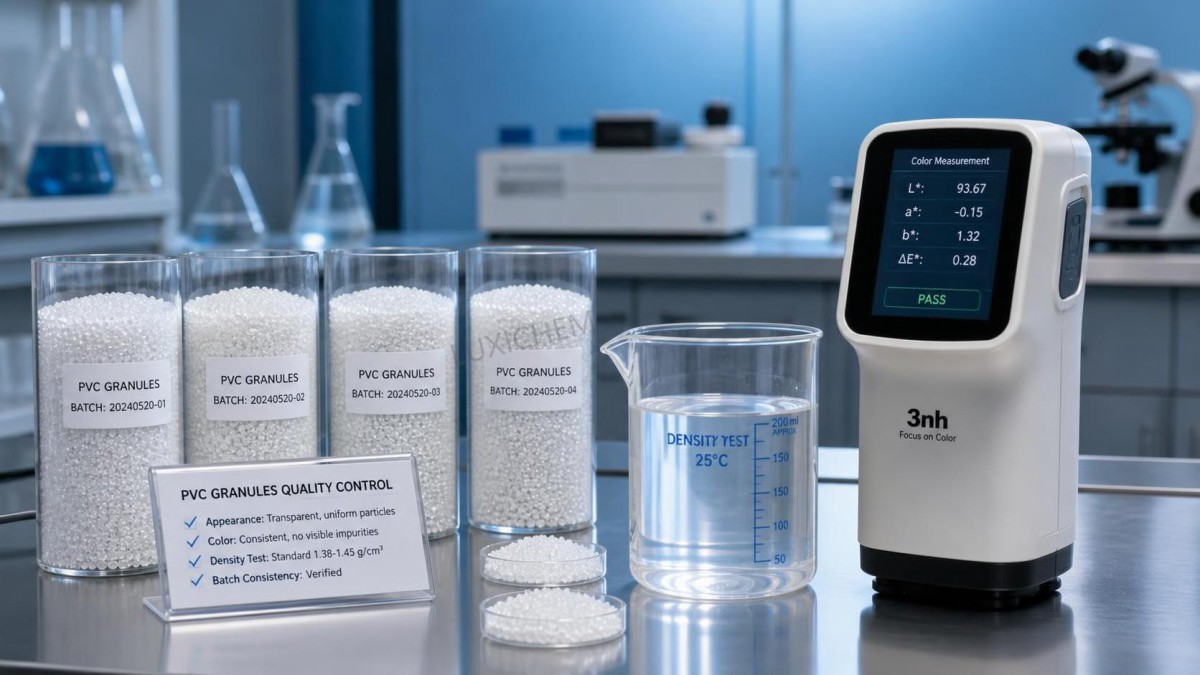
Ensayo de densidad: sencillo sobre el papel, pero de gran impacto en la producción
La densidad es uno de los controles más subestimados para los gránulos de PVC. Sin embargo, influye considerablemente en la alimentación del material, la uniformidad del peso del embalaje, el comportamiento durante el almacenamiento y el rendimiento de conversión. Cuando la densidad se desvía, los transformadores pueden observar una carga inestable del husillo, una salida de dosificación variable o un peso inconsistente de las piezas incluso antes de comprobar cualquier propiedad más avanzada.
Es necesario separar claramente dos conceptos de densidad:
- Densidad de partículas o densidad aparente, según el método de ensayo y el tipo de producto
- Densidad a granel, directamente relevante para la manipulación, la dosificación y el comportamiento en la tolva
En los debates sobre calidad, estos términos a veces se mezclan, lo que genera disputas evitables entre proveedores y compradores. Un lote puede cumplir un criterio de densidad y, al mismo tiempo, no cumplir otro criterio operacionalmente importante. Por este motivo, los contratos de adquisición y los COA deben indicar el nombre exacto de la propiedad y el método de ensayo, no limitarse a “densidad”.
La densidad a granel es especialmente importante para las líneas de procesamiento automatizadas. Incluso cambios moderados pueden alterar el comportamiento del tiempo de residencia en los sistemas de alimentación o generar variaciones en el rendimiento de la dosificación gravimétrica y volumétrica. Para los responsables de seguridad, una densidad a granel inestable también es importante porque puede modificar la tendencia a generar polvo, la uniformidad del llenado de los sacos y la ergonomía durante la manipulación.
Los métodos de ensayo varían según la especificación del producto y las prácticas internas del laboratorio. Lo importante es la repetibilidad: volumen de muestra controlado, técnica de llenado, condición de vibración cuando corresponda y uniformidad ambiental. Si el ensayo depende demasiado del operador, los datos de tendencias resultan menos útiles y aumentan las falsas alarmas.
En aplicaciones de mayor valor o estrictamente controladas, los datos de densidad deben revisarse junto con indicadores relacionados, como el nivel de carga, la humedad y la geometría de los gránulos. La densidad rara vez cambia por sí sola. Generalmente varía porque se ha producido algún cambio en la proporción de materias primas, las condiciones de mezclado o la calidad de pelletizado.
La consistencia entre lotes es más amplia que los resultados de aprobado/reprobado
La consistencia entre lotes es el punto en el que los sistemas de calidad generan confianza o ponen de manifiesto sus debilidades. Un proveedor puede cumplir la especificación nominal en cada lote y aun así provocar reclamaciones repetidas de procesamiento si la variación dentro del intervalo de especificación es demasiado amplia. Este es un problema habitual en el comercio internacional: la documentación parece aceptable, pero la línea de producción cuenta una historia diferente.
En el caso de los compuestos de PVC, la consistencia debe evaluarse mediante una combinación de comparación de muestras retenidas, revisión estadística de tendencias y verificación centrada en el proceso. En otras palabras, QC no solo debe preguntar: “¿Aprobó este lote?”, sino también: “¿Este lote se está alejando de la línea central histórica?”
Las comprobaciones de consistencia más útiles suelen incluir:
- Tendencia del color frente al estándar de producción aprobado
- Tendencia de la densidad a granel por lote y fecha de producción
- Distribución del tamaño de los gránulos o consistencia del aspecto de los pellets
- Control de la humedad o de los componentes volátiles cuando sea relevante
- Comprobaciones internas del fabricante sobre la fusión o el comportamiento durante el procesamiento
- Conservación de los lotes relacionados con reclamaciones para su comparación posterior
Cuando sea posible, los gráficos de control son más valiosos que los informes de ensayo aislados. Un solo lote situado en el límite de tolerancia puede requerir más atención si los cinco lotes anteriores se están desviando en la misma dirección. Este tipo de patrón suele indicar inestabilidad del proceso, cambios en las materias primas o problemas de mantenimiento, en lugar de una variación aleatoria.
El muestreo suele ser el punto más débil del estándar de calidad
Muchas disputas sobre la calidad de los gránulos de PVC son, en realidad, disputas sobre el muestreo. Los pellets pueden segregarse durante el transporte, el almacenamiento y el ensacado. Las partículas finas, las fracciones ricas en pigmento o los gránulos enfriados de manera diferente pueden no distribuirse uniformemente en el envase o en el envío a granel. Si la muestra se toma únicamente de la capa superior de un saco o de un punto no representativo del silo, el resultado del ensayo puede no describir el lote en absoluto.
Por eso, los estándares de calidad deben definir no solo los elementos de ensayo, sino también la definición del lote, el tamaño de la muestra, el lugar de muestreo, el método de reducción de la muestra y el periodo de conservación. En el caso de los materiales importados, esto es aún más importante, ya que las vibraciones durante el transporte, la exposición a la humedad y el reenvasado pueden cambiar el estado de las mercancías entregadas con respecto a la muestra de producción original.
Los responsables de calidad suelen obtener mejores resultados cuando formalizan tres etapas de muestreo:
- Muestreo del proveedor antes del envío para la liberación
- Muestreo a la llegada en las instalaciones del cliente o en el almacén portuario
- Muestreo durante el uso en producción cuando un lote se introduce por primera vez en la línea
Este enfoque por capas no elimina todos los riesgos, pero mejora la trazabilidad y reduce las discusiones basadas en pruebas incompletas.
Cómo deben interpretar las desviaciones de calidad los equipos de seguridad
No todas las desviaciones de calidad constituyen un problema de seguridad, pero algunas son señales tempranas de un fallo de control más amplio. Un cambio inesperado de color puede indicar sobrecalentamiento o descomposición durante el procesamiento. Una densidad anormal puede apuntar a una formulación con proporciones incorrectas, contaminación o cambios en la carga de relleno. Si estas desviaciones aparecen conjuntamente, el problema debe escalarse más allá de la liberación rutinaria de QC.
Los responsables de seguridad deben prestar especial atención cuando las desviaciones coincidan con:
- Olor inusual durante el procesamiento
- Humo excesivo o signos de descomposición
- Aumento de la generación de polvo o finos
- Daños en el embalaje, formación de grumos o absorción de humedad
- Reclamaciones inexplicadas de los operadores relacionadas con las condiciones de manipulación
Estos factores no constituyen por sí mismos una prueba de un incidente peligroso, pero justifican una revisión más profunda de las condiciones de fabricación, el historial de transporte, el entorno de almacenamiento y la integridad de la documentación. En el suministro transfronterizo, lo más prudente es asumir que una anomalía de calidad también puede indicar una deficiencia de trazabilidad hasta que se demuestre lo contrario.
Los estándares son importantes, pero los límites internos de aceptación lo son aún más
No existe un único estándar universal de mercado que pueda definir por completo el color, la densidad y la consistencia aceptables para todos los grados de gránulos de PVC. Los estándares generales de ensayo y las especificaciones específicas del cliente pueden proporcionar un marco, pero los límites internos de aceptación deben basarse en la capacidad real del proceso y en la sensibilidad del uso final.
Aquí es donde los equipos de calidad experimentados diferencian el cumplimiento de la especificación del control práctico. Si un comprador se basa únicamente en los certificados del proveedor, puede pasar por alto variaciones recurrentes cercanas al límite. Si establece límites demasiado estrictos sin datos del proceso, genera rechazos innecesarios e interrupciones del suministro. El enfoque más fiable consiste en establecer los intervalos de aceptación a partir de una combinación de los requisitos del cliente, los datos históricos del proceso y el análisis de reclamaciones.
El mismo principio se aplica a las cadenas de suministro químicas más allá del PVC. En productos regulados o sensibles al rendimiento, el control de calidad medible solo funciona cuando el ensayo refleja las condiciones de uso. Incluso en una categoría de productos diferente, como Fumarato de estearilo y sodio CAS#4070-80-8, los compradores no obtienen mucho beneficio de un certificado a menos que los datos estén vinculados a las expectativas funcionales y de cumplimiento.
Qué preguntar a los proveedores cuando los problemas de consistencia se repiten
Cuando se producen desviaciones repetidas, solicitar otro COA normalmente no es suficiente. Los responsables de calidad y seguridad deben examinar más detenidamente la disciplina del proceso del proveedor. Algunas preguntas útiles son:
- ¿Cómo se define el lote de producción?
- ¿El color y la densidad se ensayan en cada lote o mediante un plan de frecuencia?
- ¿Qué estándar de referencia se utiliza para la aprobación visual del color?
- ¿Se ha producido recientemente algún cambio en la fuente de resina, el paquete de aditivos, el relleno o el pigmento?
- ¿Se revisan los gráficos de tendencias antes de la liberación?
- ¿Cómo se almacenan las muestras retenidas y durante cuánto tiempo?
- ¿Cuál es el procedimiento de escalamiento cuando un resultado se encuentra dentro de la especificación, pero fuera del intervalo histórico normal?
Estas preguntas suelen revelar si el proveedor gestiona la calidad estadísticamente o simplemente cumple una lista de comprobaciones. Para los materiales importados, también es razonable preguntar cómo se controlan el embalaje, la carga de los contenedores y las condiciones de transporte, ya que el estado de los gránulos a su llegada puede verse afectado por factores que van más allá de la calidad de producción.
El punto de referencia práctico: ¿puede el material funcionar de forma predecible?
Para los equipos de planta, el valor de los ensayos reside en la previsibilidad. El color no debería desviarse lo suficiente como para provocar un rechazo visual. La densidad no debería variar lo suficiente como para alterar la alimentación o la estabilidad de la producción. La consistencia entre lotes debería ser suficientemente estrecha para que los operadores no tengan que ajustar las condiciones lote a lote solo para mantener el proceso en funcionamiento.
Este es el punto de referencia práctico que conviene utilizar. Un estándar de calidad para los gránulos de PVC no es sólido porque incluya muchas pruebas. Es sólido cuando esas pruebas detectan el tipo de variación que realmente provoca riesgos operativos, de apariencia, de cumplimiento o de trazabilidad.
En las condiciones comerciales actuales, en las que las cadenas de suministro son más largas y la tolerancia de los clientes a la inconsistencia es menor, los responsables de calidad necesitan algo más que una inspección de aprobado/reprobado. Necesitan un muestreo disciplinado, criterios de aceptación relevantes para la aplicación, revisiones basadas en tendencias y un escalamiento rápido cuando los patrones comienzan a cambiar. Así es como el color, la densidad y la consistencia entre lotes pasan de ser datos rutinarios de laboratorio a convertirse en un control real de la producción.
Para las empresas que compran a través de múltiples líneas de productos, la conclusión es coherente: un suministro químico estable depende menos de las promesas generales y más de pruebas de calidad medibles y repetibles. Ya se trate de un compuesto de PVC o de un aditivo especializado como Fumarato de estearilo y sodio CAS#4070-80-8, los compradores que gestionan mejor los riesgos suelen ser aquellos que definen de antemano qué resultados de ensayo son importantes, cómo se toman las muestras y qué nivel de variación es operacionalmente aceptable.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

