


Defectos de los gránulos de PVC en el moldeo: causas comunes y soluciones prácticas
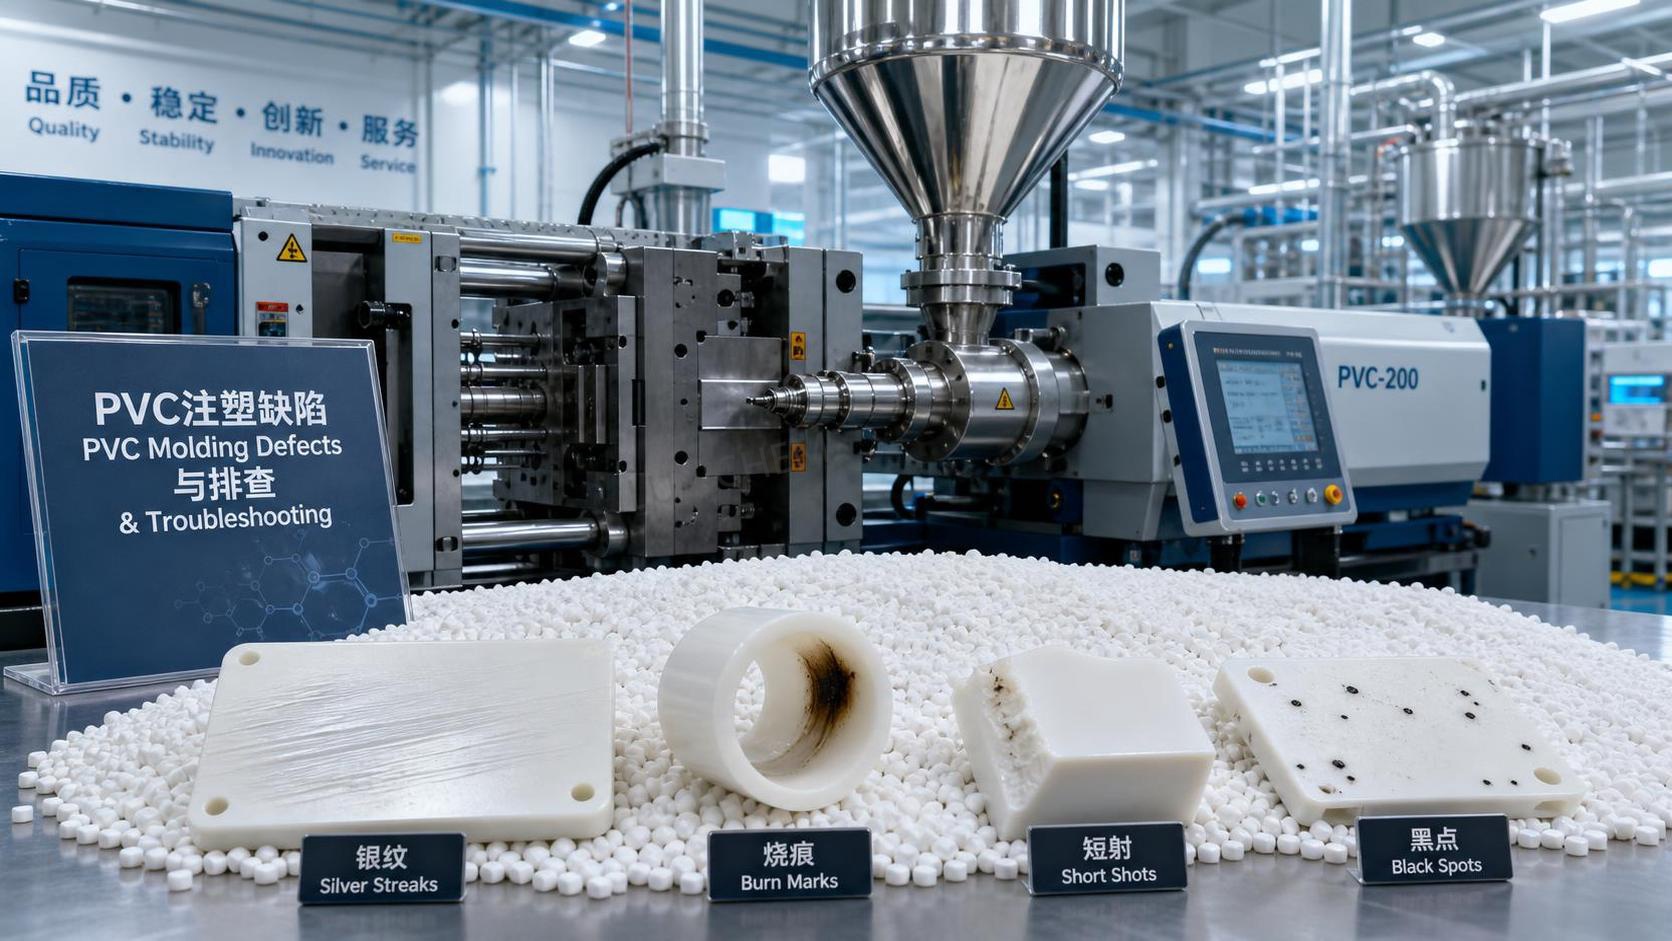
Comience con el patrón del defecto en la pieza moldeada y, a continuación, retroceda analizando el estado del material, el historial de temperaturas, el comportamiento de la presión, el equilibrio de enfriamiento y el tiempo de residencia en el husillo. En el caso de los gránulos de PVC, los defectos visibles suelen deberse a una pequeña discrepancia entre el comportamiento de la formulación y los ajustes de la máquina, más que a un único punto de fallo. Si la superficie, las dimensiones y la sensación mecánica cambiaron al mismo tiempo, el problema puede estar en una etapa anterior, como el secado, la consistencia de la mezcla, la contaminación o la variación entre lotes. Si solo cambió una característica, como el brillo, el blanqueamiento en la compuerta, las marcas de hundimiento o las marcas de quemado, la causa suele estar más localizada.
El PVC es menos tolerante que muchos termoplásticos básicos, ya que la estabilidad térmica, el equilibrio de lubricación y la sensibilidad al cizallamiento afectan directamente al estado de la masa fundida. En la resolución práctica de problemas, suponer que cualquier defecto se debe únicamente a daños en el molde o únicamente a la calidad de la materia prima suele provocar retrasos. Un resultado estable depende de la interacción entre la resina, los aditivos, el estado de la máquina, el diseño de la matriz o del molde y la manipulación de los gránulos de PVC antes de que entren en el cilindro.
Rayas superficiales, decoloración y marcas similares a quemaduras
Cuando aparecen rayas oscuras, amarilleamiento, líneas marrones o quemaduras localizadas, la primera sospecha debe ser la degradación térmica. El PVC puede degradarse si la temperatura de la masa fundida es demasiado alta, si el tiempo de residencia es excesivo o si hay zonas estancadas que retienen material en el cilindro, la boquilla, el canal caliente o las esquinas muertas del recorrido de flujo. Una máquina que haya procesado anteriormente otro polímero también puede dejar residuos degradados que se desprendan durante la producción.
Examine el perfil completo de temperaturas en lugar de un único ajuste del cilindro. Una temperatura moderada del cilindro aún puede producir un calor excesivo en la masa fundida si la velocidad del husillo es alta, la contrapresión es excesiva o el desgaste del husillo y del cilindro aumenta el cizallamiento de manera irregular. En algunos casos, un respiradero obstruido, una válvula antirretorno pegajosa o una restricción parcial en la boquilla elevan el calor local y crean un patrón de quemado repetitivo. Si el defecto aparece a intervalos regulares de ciclo, es posible que el material degradado atrapado esté saliendo de un bolsillo estancado.
La acción correctiva debe comenzar con una purga controlada y la inspección de las zonas propensas a retener material. Si el proceso lo permite, reduzca ligeramente las temperaturas de las zonas trasera y central del cilindro, disminuya la velocidad del husillo y acorte el tiempo de residencia ajustando mejor el tamaño de la inyección a la capacidad del cilindro. Evite dejar gránulos de PVC calentados dentro del cilindro durante paradas prolongadas. Si la línea debe detenerse, un procedimiento de parada con reducción de temperatura suele ser más seguro que mantener el material a la temperatura de procesamiento. Las marcas de quemado cerca del final del llenado también pueden indicar aire atrapado en la cavidad del molde, por lo que deben revisarse la profundidad y limpieza de los respiraderos y la velocidad de llenado en la sección final antes de culpar únicamente al material.
Rayas plateadas y vetas
Las vetas en piezas de PVC suelen parecer líneas plateadas finas que se extienden desde la compuerta o siguen la dirección del flujo. La humedad es una posible causa, pero en el caso de los gránulos de PVC no debe considerarse la única explicación. Los volátiles superficiales de los aditivos, la contaminación con polímeros incompatibles, los restos de líquidos de limpieza en el recorrido de la tolva y los gases de descomposición del PVC sobrecalentado pueden producir un aspecto similar.
Si las rayas comenzaron después de introducir un lote nuevo, compare la densidad aparente, la distribución del tamaño de los gránulos y el comportamiento de alimentación en la garganta. Una alimentación irregular puede provocar una plastificación inestable y una liberación intermitente de gases. El material almacenado en condiciones húmedas también puede contener humedad superficial, especialmente si las bolsas se abrieron y se utilizaron parcialmente durante periodos prolongados. Un aire de transporte mal controlado puede volver a introducir humedad o polvo. La acumulación de polvo fino alrededor de la garganta de alimentación a veces indica abrasión durante la manipulación, lo que puede afectar a la uniformidad de la fusión.
Entre las soluciones prácticas se incluyen limpiar la tolva, la garganta y las líneas del cargador, aislar temporalmente cualquier material recuperado y confirmar que no haya entrado resina extraña en el flujo de alimentación. Si se sospecha de humedad, utilice únicamente las condiciones de secado adecuadas para el compuesto de PVC correspondiente; un calentamiento excesivo durante el secado puede ser tan perjudicial como un secado insuficiente. Reducir ligeramente la temperatura de la masa fundida y un cizallamiento agresivo suele mejorar las vetas relacionadas con gases. Si el defecto se concentra cerca de la compuerta, una compuerta demasiado pequeña o restrictiva puede estar causando un sobrecalentamiento local durante la inyección.
Faltas de llenado y llenado incompleto
Cuando la cavidad no se llena por completo, la reacción habitual es aumentar la presión de inyección. Esto puede funcionar durante algunos ciclos, pero puede ocultar el problema real. El llenado incompleto con gránulos de PVC puede deberse a una baja temperatura de la masa fundida, congelación prematura en una sección delgada, ventilación deficiente, un volumen de inyección real bajo, una viscosidad excesiva causada por cambios en la formulación o un recorrido de flujo que se ha estrechado debido a la acumulación de depósitos.
Una distinción útil es comprobar si la falta de llenado siempre se detiene en el mismo punto. Si es así, examine la uniformidad de la temperatura del molde, el espesor local de la pared, la ventilación y las obstrucciones en ese recorrido de flujo. Si el punto de parada cambia de un ciclo a otro, es más probable que el problema sea una alimentación inestable, una inconsistencia del cojín, un deslizamiento en la unidad de inyección o una variación en la homogeneidad de la masa fundida. Una punta de husillo o una válvula antirretorno desgastadas pueden causar inconsistencias en el volumen de inyección de una pieza a otra que se asemejan a un defecto del material.
- Aumente la temperatura de la masa fundida en pequeños pasos únicamente si todavía existe margen antes de que el riesgo de degradación sea significativo.
- Revise las etapas de velocidad de inyección. Un llenado inicial muy lento puede permitir la formación prematura de una capa superficial, mientras que un perfil excesivamente rápido puede atrapar aire y debilitar el final del llenado.
- Mida la estabilidad real del cojín durante varios ciclos en lugar de confiar en un único valor mostrado.
- Inspeccione los filtros, las boquillas y las compuertas para detectar obstrucciones parciales, especialmente después de un cambio de color o de un reinicio.
Si la máquina ha permanecido inactiva con material caliente en su interior, los fragmentos degradados también pueden desplazarse y restringir el flujo. En esa situación, limpiar el recorrido de flujo puede resolver el problema mejor que aumentar nuevamente la presión.
Rebaba que aparece sin un cambio evidente en el molde
La rebaba no siempre indica simplemente que la fuerza de cierre sea demasiado baja. En el caso del PVC, puede desarrollarse cuando la viscosidad de la masa fundida disminuye porque la temperatura aumentó, el equilibrio de lubricación cambió o el material permaneció en el cilindro durante el tiempo suficiente para modificar su reología. Una línea de partición del molde que antes era aceptable puede comenzar a producir rebaba después de que la expansión térmica modifique la alineación o después de que las zonas de ventilación se dañen y comiencen a actuar como vías de fuga.
Observe dónde se forma la rebaba. La rebaba en la línea de partición alrededor de todo el perímetro sugiere problemas de cierre o de paralelismo. La rebaba cerca de insertos, pasadores expulsores o cierres locales apunta a desgaste, residuos atrapados o picos de presión localizados. Si la rebaba empeoró después de aumentar las temperaturas del cilindro para solucionar una falta de llenado, es posible que el ajuste se haya excedido y haya creado una masa fundida de menor viscosidad que ahora escapa con mayor facilidad.
El trabajo correctivo debe incluir la comprobación del estado del cierre, del equilibrio de las barras de unión si corresponde, del asiento del molde y de la contaminación en las superficies de cierre. Después, compare la demanda máxima de la cavidad con la velocidad de llenado y el perfil de compactación. A veces, una pequeña reducción del punto de transferencia o de la presión de mantenimiento estabiliza el borde sin provocar un llenado insuficiente. Si la máquina procesa en otra zona de la línea un ingrediente auxiliar higroscópico, mantenga dicho material completamente segregado; la contaminación cruzada puede alterar el comportamiento de la masa fundida de una forma que parezca desgaste de las herramientas.
Marcas de hundimiento, huecos y secciones blandas
Las marcas de hundimiento suelen asociarse con secciones gruesas que se enfrían lentamente y se contraen después de que la capa exterior se haya solidificado. En el moldeo de PVC rígido, las marcas de hundimiento pueden aparecer con mayor facilidad cuando la relación nervadura-pared es excesiva, la presión de compactación se corta demasiado pronto o el enfriamiento del molde es irregular. Los huecos internos pueden formarse cuando la superficie se congela antes de que el núcleo se haya compactado adecuadamente. En algunas piezas, el primer indicio no es una depresión visible, sino una sensación inesperadamente blanda alrededor de los resaltes o las zonas reforzadas.
Antes de ajustar la presión, compruebe si la compuerta permanece abierta el tiempo suficiente para permitir una compactación eficaz. Si la compuerta se sella demasiado pronto, un tiempo de mantenimiento adicional no ayudará. Una temperatura del molde demasiado baja puede congelar rápidamente la compuerta, mientras que una temperatura demasiado baja de la masa fundida puede limitar el flujo hacia las secciones más gruesas. Por el contrario, una temperatura excesiva de la masa fundida puede aumentar la contracción general y distorsionar la ventana de compactación.
Cuando no sea posible rediseñar la pieza, estabilizar el proceso suele significar equilibrar la temperatura de la masa fundida, la temperatura del molde, la presión de mantenimiento y el tiempo de mantenimiento en torno al punto real de congelación de la compuerta. Una obstrucción en los canales de agua, la acumulación de cal dentro de las líneas de enfriamiento o un contacto térmico deficiente en un inserto del molde pueden crear hundimientos localizados que se atribuyen erróneamente a un lote nuevo de gránulos de PVC. El mantenimiento de los circuitos de enfriamiento suele ser más eficaz que cambiar repetidamente la hoja de ajustes del material.
Alabeo, torsión y deriva dimensional
El alabeo suele desarrollarse debido a un enfriamiento desigual, tensiones de orientación o contracción diferencial entre secciones de distinto espesor. Las piezas de PVC con superficies planas largas, nervaduras asimétricas o transiciones de pared combinadas son especialmente sensibles. Si un lado del molde funciona a mayor temperatura debido a una obstrucción del enfriamiento o a un contacto deficiente, la pieza puede salir de la herramienta con un aspecto aceptable y deformarse posteriormente durante el posenfriamiento.
La deriva dimensional durante un turno también puede deberse a condiciones ambientales inestables alrededor del molde, un control inconsistente de la temperatura del molde o ciclos de máquina que cambian unos segundos cada vez. En los trabajos de servicio, un error común es centrarse en las dimensiones finales sin comprobar la temperatura de expulsión. Las piezas medidas demasiado pronto después de la expulsión pueden parecer inconsistentes cuando el verdadero problema es una estabilización térmica insuficiente antes de la inspección.
Entre los ajustes que pueden ayudar se incluyen reducir la orientación moderando la velocidad de llenado en las secciones delgadas, mejorar la simetría del enfriamiento y revisar si la compactación está generando tensiones en un solo lado. Si el molde utiliza insertos con conductividades térmicas muy diferentes, la geometría local puede requerir un control independiente de la temperatura en lugar de un único ajuste de circuito. Un cambio de compuesto con una respuesta diferente a los lubricantes también puede modificar el comportamiento de desmoldeo y el patrón de contracción posterior al moldeo.
En algunas plantas, los desecantes o productos químicos de secado almacenados cerca, incluidos materiales comoPhosphorus pentoxide CAS#1314-56-3, se manipulan en la misma zona de almacén que los aditivos poliméricos. Incluso sin utilizarse directamente en el moldeo de PVC, una segregación deficiente de materiales fuertemente reactivos a la humedad o formadores de polvo puede complicar la limpieza y el control de la contaminación alrededor del área de almacenamiento temporal de materias primas.
Fragilidad, grietas y mala resistencia al impacto
Si las piezas moldeadas se rompen con demasiada facilidad o muestran grietas en los bordes durante el recorte, la causa puede estar en la degradación, una tensión interna excesiva, una fusión insuficiente, la contaminación o una ventana de procesamiento incorrecta para el compuesto. Las piezas de PVC frágiles no siempre presentan marcas de quemado evidentes. Una pieza puede tener un aspecto limpio y aun así haber perdido tenacidad porque la masa fundida experimentó un historial térmico perjudicial.
Las superficies frías del molde pueden aumentar la tensión congelada, especialmente en esquinas pronunciadas o alrededor de las compuertas. Una compactación excesiva puede agravar las grietas alrededor de los insertos y las líneas de unión. Si se utiliza material recuperado, debe verificarse su proporción con respecto a la tolerancia del compuesto, ya que los ciclos térmicos repetidos pueden modificar el rendimiento. Una dispersión inconsistente de los aditivos puede crear zonas débiles localizadas que se asemejan a daños mecánicos producidos durante la manipulación.
Un enfoque práctico consiste en comparar la ubicación y el aspecto de la fractura. Las grietas en las líneas de unión sugieren una fusión deficiente o aire atrapado. Las grietas cerca de las compuertas sugieren orientación o compactación excesiva. Una rotura frágil aleatoria en toda la pieza puede indicar un daño térmico más general o contaminación. Si un pequeño cambio en el proceso restablece la resistencia al impacto, el problema puede estar relacionado con el procesamiento; si no, las muestras retenidas de lotes anteriores pueden ayudar a separar los efectos de la máquina de los cambios en la materia prima.
Puntos negros, geles y partículas sin fundir
Los puntos negros suelen indicar residuos degradados, pero los geles y las partículas duras pueden proceder de una fusión insuficiente, una mezcla deficiente, contaminación o aglomeración de aditivos. En el caso de los gránulos de PVC, pueden aparecer partículas sin fundir cuando las temperaturas del cilindro son irregulares, el diseño del husillo no es adecuado para la formulación o el rendimiento es demasiado alto para una plastificación estable. Un aumento repentino después del mantenimiento puede significar que los calentadores del cilindro se reinstalaron incorrectamente o que las lecturas de los termopares no son precisas.
También deben examinarse los equipos de transferencia de material. El polvo, las partículas metálicas procedentes de cargadores desgastados, los fragmentos del embalaje y los residuos de compuestos anteriores pueden aparecer como defectos visuales. Si los puntos negros aparecen principalmente después del arranque, la limpieza y la práctica de purga son sospechosas más fuertes que el lote actual. Si continúan durante toda la producción, inspeccione el husillo, la válvula antirretorno, el asiento de la boquilla y cualquier colector de canal caliente para detectar zonas muertas.
Algunos transformadores almacenan productos químicos deshidratantes fuertes, comoPhosphorus pentoxide CAS#1314-56-3, dentro de un inventario químico más amplio. La relevancia principal aquí es indirecta: la disciplina de almacenamiento es importante. Los polvos reactivos finos deben mantenerse completamente separados de las materias primas poliméricas, los recipientes abiertos y los bancos de mantenimiento para reducir la posibilidad de introducir partículas extrañas.
Cuando probablemente el defecto no está en la materia prima
Varios problemas recurrentes suelen atribuirse a la calidad de la resina aunque la causa principal sea el estado de la máquina. Bandas del cilindro que funcionan de forma deficiente, un termopar desviado, una respuesta hidráulica inconsistente, canales de enfriamiento obstruidos, vuelos del husillo desgastados y válvulas antirretorno con fugas pueden producir síntomas que imitan unos gránulos de PVC inestables. Un defecto que desaparece al trasladar el molde a otra máquina es un indicio claro de que el equipo original debe inspeccionarse más detenidamente.
El transporte y el almacenamiento también son importantes. Las bolsas rasgadas, la exposición prolongada al calor, la manipulación mezclada de lotes y la contaminación de la tolva pueden modificar el comportamiento antes de que comience el procesamiento. Sin embargo, cambiar el material demasiado pronto puede destruir la trazabilidad. Normalmente es mejor aislar una variable cada vez: la misma máquina con el material retenido, el mismo material en otra máquina y, después, cambios controlados de temperatura o velocidad. Esta secuencia permite acotar la causa sin crear nuevas incertidumbres.
Cuando una pieza de PVC moldeada comienza a fallar visual o dimensionalmente, la vía más rápida suele ser una comparación disciplinada entre los ajustes actuales, el comportamiento real de la máquina y el historial reciente de manipulación del material. La mayoría de los defectos pueden reducirse una vez que el problema se relaciona con el historial térmico, la generación de gases, la restricción del flujo, el desequilibrio de compactación o la contaminación, en lugar de tratar cada síntoma como un problema separado.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

