


Guía de selección de resina de PP: factores clave de fluidez y resistencia al impacto para el diseño de productos
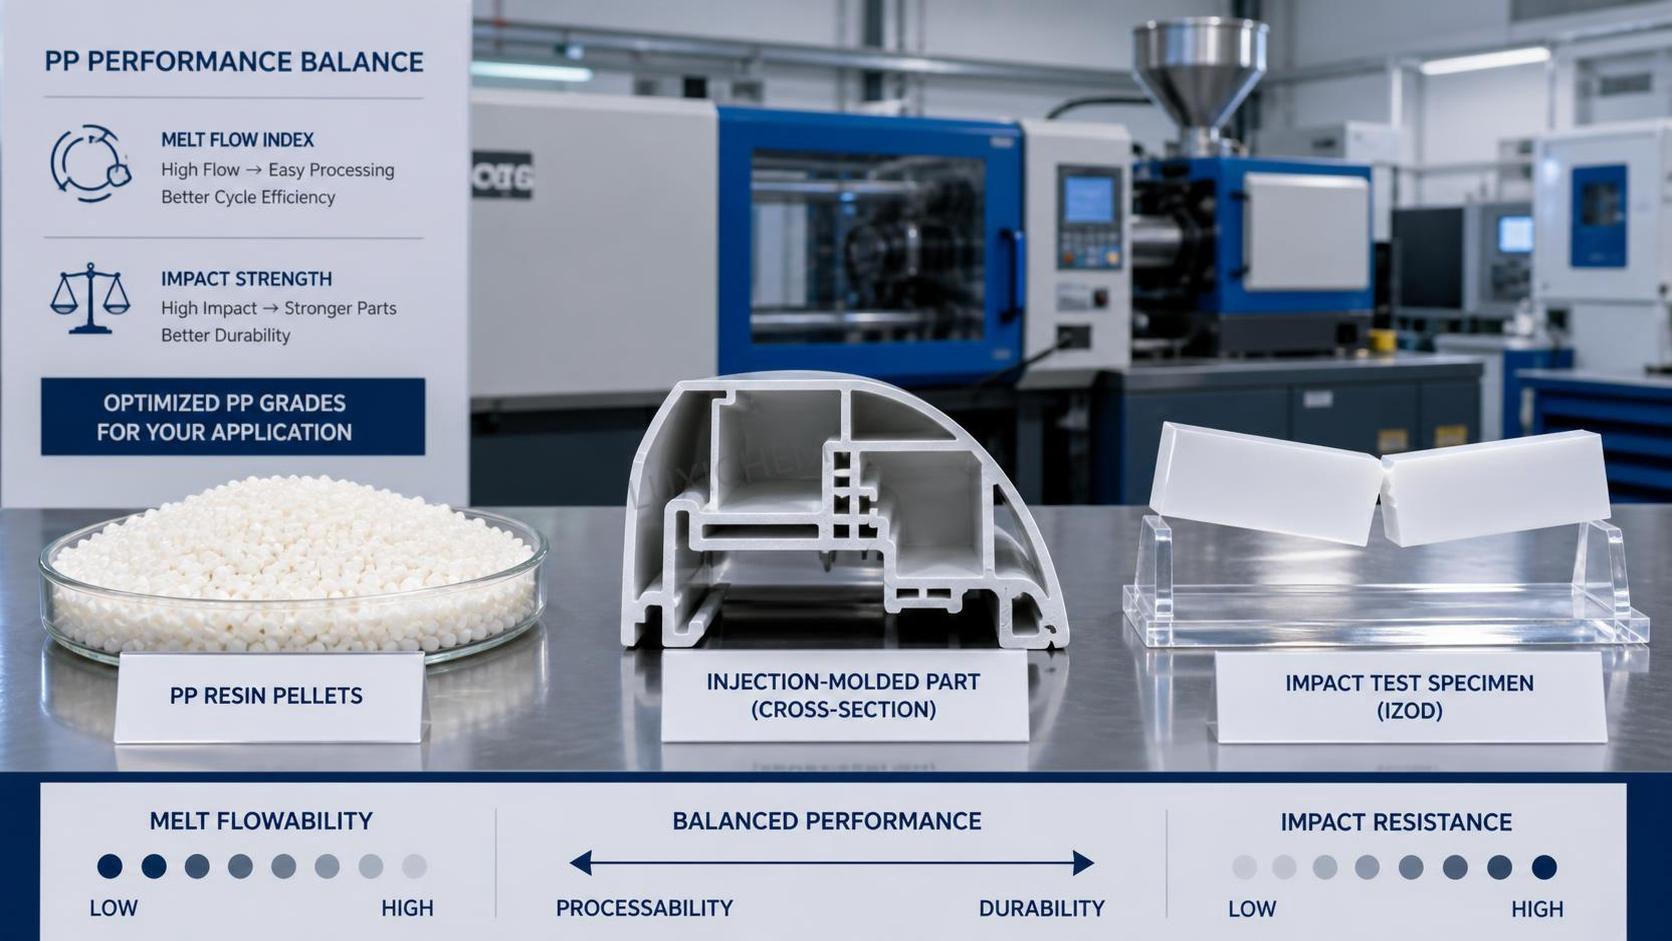
A menudo comienza con una discusión pequeña pero costosa dentro de una revisión de proyecto: la pieza moldeada se ve bien en CAD, el espesor de pared parece razonable y ya se está analizando la ruta de fabricación del molde; sin embargo, nadie está completamente seguro del grado de resina de PP. Una persona prefiere un flujo más fácil para reducir la presión de moldeo, mientras que otra teme que un material de alto flujo pueda dejar la pieza demasiado frágil al caerse, flexionarse o utilizarse en condiciones de baja temperatura. Este es un punto de fricción habitual en el diseño de productos, porque el polipropileno rara vez falla únicamente sobre el papel. Falla cuando el comportamiento durante el procesamiento y las exigencias del uso final se evalúan por separado.
El problema es que a menudo se tratan dos valores como atajos: el índice de fluidez y el valor de impacto. Son importantes, pero no de forma aislada. Si está evaluando opciones de materiales para carcasas, tapas, recipientes, componentes interiores o piezas generales moldeadas por inyección, la verdadera pregunta no es «¿Qué valor es más alto?», sino «¿Qué equilibrio ofrece el menor riesgo para esta geometría, esta ventana de proceso y estas condiciones de servicio?». Cuando esta pregunta se convierte en el centro de la selección, las decisiones se vuelven más estables y dependen menos de las suposiciones.
En muchos equipos, la primera señal de que una resina no coincide bien con la aplicación no es un resultado de laboratorio. Es una conversación en producción sobre llenados incompletos, deformación, marcas de hundimiento, vacilación en la entrada, grietas en las bisagras o piezas que superan los controles dimensionales, pero fallan durante la manipulación práctica. Cuando ocurre esto, a menudo se culpa primero al molde, después a la máquina y luego al operador. A veces tienen razón. Pero en otras ocasiones, el propio grado nunca se evaluó adecuadamente frente a las exigencias tanto de procesamiento como de impacto.
Dónde suele desviarse la selección
Un error común es considerar que un alto índice de fluidez es automáticamente «mejor para el moldeo». Un mayor flujo ciertamente puede ayudar a llenar paredes delgadas, trayectorias de flujo largas y detalles complejos. Puede reducir las exigencias de presión de inyección y favorecer la estabilidad del ciclo en piezas con geometrías complejas. Sin embargo, un grado de flujo muy alto también puede reflejar un peso molecular menor, lo que puede reducir la tenacidad según la formulación, el diseño de la pieza y la temperatura de uso. Si la aplicación está expuesta a una manipulación brusca, tensiones de ensamblaje, movimientos de encaje a presión o caídas ocasionales, un grado de fácil llenado puede convertirse en un riesgo oculto.
El error contrario ocurre con la misma frecuencia. Un equipo observa un requisito de impacto y opta por una alternativa más tenaz y de menor flujo sin considerar plenamente el coste en términos de moldeabilidad. Esto puede implicar una mayor presión, un llenado más difícil en secciones delgadas, una sensibilidad visible a las líneas de soldadura y una ventana de proceso más estrecha. En una pieza sencilla de pared gruesa, puede ser manejable. En una pieza delgada, estética o con múltiples entradas, puede generar problemas diarios de producción.
Por eso, la selección de la resina de PP debe comenzar con las condiciones reales de uso y la geometría de la pieza consideradas conjuntamente, no con un valor de la ficha técnica elegido de forma aislada.
Comience por la pieza, no por el catálogo
Antes de comparar grados, resulta útil definir las tensiones que realmente experimentará la pieza moldeada. No todos los problemas relacionados con el impacto son problemas de «prueba de caída». Algunos son impactos durante el ensamblaje, otros corresponden a flexiones repetitivas y otros son golpes localizados alrededor de esquinas, soportes o encajes a presión. Del mismo modo, no todos los problemas de flujo consisten en llenar la cavidad del molde. En ocasiones, el problema es mantener la uniformidad dimensional entre cavidades o controlar los efectos de orientación en una pieza larga y plana.
En la práctica, cuatro preguntas hacen mucho más claro el proceso de selección:
- ¿La pieza tiene paredes delgadas, una trayectoria de flujo larga o muchos detalles?
- ¿Estará expuesta a manipulación en frío, esfuerzos repetidos o caídas accidentales?
- ¿El diseño incluye líneas de soldadura, bisagras, clips o concentradores de tensión?
- ¿Es más importante un procesamiento estable que maximizar una propiedad mecánica concreta?
Si la mayoría de las respuestas apuntan a un llenado difícil, el flujo de la masa fundida merece atención temprana. Si apuntan a una manipulación exigente o a la fiabilidad estructural, el rendimiento frente al impacto pasa a ocupar un lugar prioritario. Por lo general, ambos factores son importantes y la decisión se convierte en un equilibrio, no en una clasificación directa.
Cómo interpretar el índice de fluidez sin simplificarlo en exceso
El índice de fluidez es útil porque proporciona una indicación rápida de la facilidad con la que la resina puede desplazarse durante el procesamiento bajo condiciones de ensayo específicas. Para los trabajos de evaluación, es mejor tratarlo como un indicador relativo y no como un predictor completo. Un MFR más alto suele favorecer un llenado más fácil de la cavidad, una mejor reproducción de detalles finos y, potencialmente, un moldeo más uniforme en piezas sensibles a los límites de presión. Esto lo hace atractivo para componentes de embalaje, recipientes de pared delgada y piezas con entradas estrechas o canales de colada largos.
Aun así, el MFR por sí solo no indica cómo se comportará la resina en su molde específico ni cuánta tenacidad conservará la pieza terminada después del moldeo. Dos grados con un flujo nominal similar pueden procesarse de manera diferente debido a los paquetes de aditivos, la estructura del copolímero, la nucleación o el diseño de la aplicación prevista. Por ello, el enfoque adecuado es utilizar primero el MFR como herramienta de selección preliminar y después validarlo teniendo en cuenta las necesidades específicas de la pieza.
Al revisar un grado candidato, pregúntese:
- ¿Su intervalo de flujo coincide con el espesor de la pieza y la longitud de llenado prevista?
- ¿Será necesario que la máquina y el molde funcionen cerca de sus límites para utilizarlo?
- ¿Podría un flujo más fácil reducir los defectos relacionados con el cizallamiento o generar nuevas preocupaciones sobre la tenacidad?
Estas preguntas son más prácticas que simplemente preferir la opción de mayor flujo disponible.
La resistencia al impacto adquiere una importancia distinta según el diseño
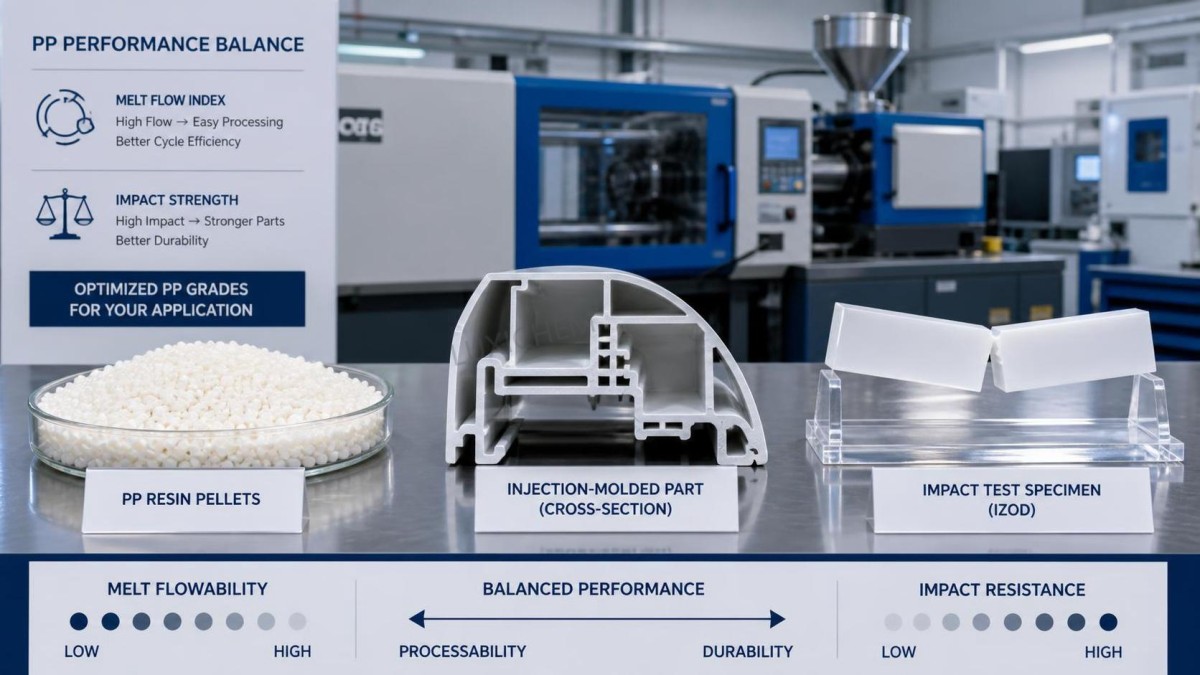
El rendimiento frente al impacto suele tratarse como una propiedad única de tipo sí o no, pero las piezas moldeadas rara vez fallan de esa manera. Una pieza puede soportar una caída contra una superficie plana y aun así agrietarse en una bisagra viva, cerca de un soporte para tornillo o a lo largo de una línea de soldadura. Otra puede parecer resistente durante la manipulación a temperatura ambiente, pero volverse vulnerable en entornos más fríos. Por eso, los datos de impacto deben analizarse junto con la geometría de la pieza y las condiciones de servicio previstas.
En muchas aplicaciones, la cuestión no consiste tanto en buscar el grado más resistente posible como en encontrar una tenacidad suficiente allí donde la pieza es más débil. Un contenedor industrial de pared gruesa y una tapa delgada con encaje a presión no requieren la misma interpretación de la resistencia al impacto, aunque ambos estén fabricados con polipropileno. En las secciones delgadas, la concentración local de tensiones suele influir más en el rendimiento que una simple comparación del material en bloque.
También conviene ser prudente con las suposiciones sobre la elección entre copolímeros y homopolímeros. Los copolímeros de impacto suelen seleccionarse para mejorar la tenacidad, especialmente cuando es importante la resistencia al uso exigente. Sin embargo, pueden implicar compromisos en rigidez, transparencia o respuesta durante el procesamiento. Los homopolímeros pueden ser adecuados para aplicaciones en las que la rigidez y el flujo son más importantes que una alta durabilidad frente al impacto. La clave no consiste en memorizar una única regla, sino en relacionar la familia de la resina con el requisito real del diseño.
Equilibrar ambos factores durante la evaluación
Una forma fiable de reducir las opciones es clasificar los grados candidatos en tres grupos de trabajo, en lugar de debatir docenas de pequeñas diferencias.
Cuando el flujo es la principal limitación
Si la pieza tiene paredes delgadas, trayectorias de flujo largas, detalles finos o superficies estéticas que se vuelven inestables cuando el llenado es difícil, comience con grados que puedan procesarse cómodamente dentro de esa ventana. Después, compruebe si el nivel de impacto restante es suficiente para la manipulación y el ensamblaje. Este enfoque evita el error habitual de elegir un grado tenaz que parece adecuado sobre el papel, pero que genera inestabilidad durante el moldeo.
Cuando la durabilidad es la principal limitación
Si la pieza incluye encajes a presión, bisagras, esquinas expuestas a golpes o condiciones de servicio que implican una manipulación repetida, comience con grados capaces de ofrecer un buen rendimiento frente al impacto. Después, verifique que el llenado del molde siga siendo realista sin exigir una presión elevada ni aumentar excesivamente el riesgo de desperdicio. En muchos proyectos, esto conduce a una opción de flujo intermedio en lugar de un extremo de máxima tenacidad o máximo flujo.
Cuando ninguno de los dos factores puede dominar
Muchas piezas comerciales e industriales se encuentran en un punto intermedio: necesitan una buena moldeabilidad y suficiente tenacidad para evitar fallos molestos. En estos casos, la selección suele tener éxito cuando los equipos dejan de buscar la «mejor» propiedad individual y comienzan a clasificar los riesgos. ¿Qué fallo tendría un coste mayor: un moldeo inestable o un comportamiento frágil ocasional? La respuesta suele señalar el compromiso más seguro.
Durante la investigación de materiales, los equipos revisan a veces materias primas relacionadas utilizadas en otras partes de la cadena de suministro o en trabajos de formulación. Por ejemplo, algunos compradores que gestionan un abastecimiento químico más amplio también pueden encontrar productos intermedios como m-Cresol CAS#108-39-4. No forma parte de la selección de grados de polipropileno, pero recuerda que las compras técnicas suelen funcionar mejor cuando la evaluación de materiales se organiza según la función de la aplicación y no solo según el nombre.
Señales de que el grado elegido puede ser incorrecto incluso antes de las pruebas formales
No siempre se necesita un historial completo de fallos para sospechar que existe una incompatibilidad. Si una prueba requiere un procesamiento inusualmente agresivo solo para llenar el molde, es posible que la resina no se adapte cómodamente al diseño. Si las piezas se desmoldean correctamente, pero se sienten excesivamente rígidas y muestran blanqueamiento o grietas alrededor de los clips durante el ensamblaje, el margen de impacto puede ser demasiado bajo. Si las dimensiones varían al realizar cambios de procesamiento para proteger el aspecto o el llenado, la correspondencia entre el material y la ventana de proceso puede ser deficiente.
Estas observaciones no sustituyen a la validación formal, pero son valiosas porque conectan la interpretación de la ficha técnica con la realidad de la planta. Un grado puede ser técnicamente aceptable y aun así ser una mala elección operativa si obliga a un procesamiento inestable o deja muy poco margen para la variación normal.
Una forma práctica de comparar grados candidatos
Al evaluar opciones de polipropileno, resulta útil compararlas siempre en el mismo orden para que el debate siga vinculado a la función y no a las preferencias.
Comience por la geometría. Anote el espesor de pared, la disposición de las entradas, la longitud de flujo y cualquier característica frágil. Después, revise las tensiones de servicio probables: impacto, flexión, exposición a la temperatura, carga de apilamiento o esfuerzo de ensamblaje. Solo entonces debe ordenar los grados candidatos de resina de PP según el intervalo de flujo, el perfil de tenacidad y el compromiso de rigidez previsto.
A partir de ahí, reduzca la lista mediante eliminación:
- Elimine los grados que se encuentren claramente fuera de la ventana de procesamiento necesaria.
- Elimine los grados que no puedan soportar la característica más débil de la pieza.
- Conserve las opciones que dejen un margen razonable tanto para el moldeo como para el uso.
Parece sencillo, pero evita muchas discusiones circulares. También reduce la tendencia a reaccionar exageradamente ante el valor de una sola propiedad. Una ficha técnica es un punto de partida, no un veredicto.
Pequeños ajustes que reducen el riesgo de selección
A veces, la mejor respuesta no consiste en cambiar a un grado radicalmente diferente, sino en ajustar la lógica de evaluación. Si el impacto se encuentra en el límite, examine si un radio de esquina, el diseño de un soporte o la geometría de un clip están generando una concentración de tensiones evitable. Si el flujo está en el límite, compruebe si la posición de la entrada o el equilibrio del espesor de pared están haciendo que la resina trabaje más de lo necesario. La selección de la resina debe realizarse junto con la revisión del diseño de la pieza, porque el mismo grado puede comportarse de manera muy diferente en dos piezas de aspecto similar.
También merece la pena separar los requisitos «imprescindibles» de las preferencias «deseables». Una pieza puede necesitar soportar la manipulación habitual, pero no impactos severos. O puede necesitar un llenado excelente en una ventana de proceso estrecha, mientras que una rigidez ultr elevada no sea esencial. Una vez que estas prioridades se expresan con claridad, la selección del grado se vuelve menos subjetiva.
En revisiones de compras más amplias, esta disciplina también resulta útil más allá del polipropileno. Los equipos que clasifican los materiales según su función, las exigencias del proceso y el riesgo del uso final suelen tomar decisiones de abastecimiento más claras, tanto al comparar grados de polímeros como al evaluar insumos químicos no relacionados, como m-Cresol CAS#108-39-4, para otro flujo de trabajo.
Cómo tomar la decisión final
La mejor decisión sobre el material suele ser la que deja menos riesgos sin resolver. Para el diseño de productos, el flujo de la masa fundida indica con qué facilidad puede procesarse la resina; la resistencia al impacto indica cuánto uso exigente puede tolerar la pieza. Ninguno de los dos factores debe interpretarse por separado, y ninguno debería imponerse automáticamente al otro.
Si la pieza es delgada, detallada o difícil de llenar, el flujo merece mayor peso. Si la pieza incluye características vulnerables o está sometida a condiciones de servicio exigentes, la resistencia al impacto merece mayor peso. Si ambos factores son importantes, elija el grado que conserve la ventana de operación segura más amplia, en lugar de la propiedad individual más impresionante. A menudo, esa es la diferencia entre un material que parece adecuado durante una reunión y uno que sigue siendo fiable durante la fabricación del molde, el moldeo y el uso real.
Para cualquiera que compare opciones de resina de PP bajo presión de diseño, el hábito más útil es sencillo: evaluar al mismo tiempo el punto más débil de la pieza y el margen más estrecho del proceso. Una vez que estas dos realidades son visibles, la selección resulta mucho menos confusa.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

