


Guía de selección de gránulos de PE: correspondencia entre las propiedades de la resina y las aplicaciones en películas, tuberías y moldeo
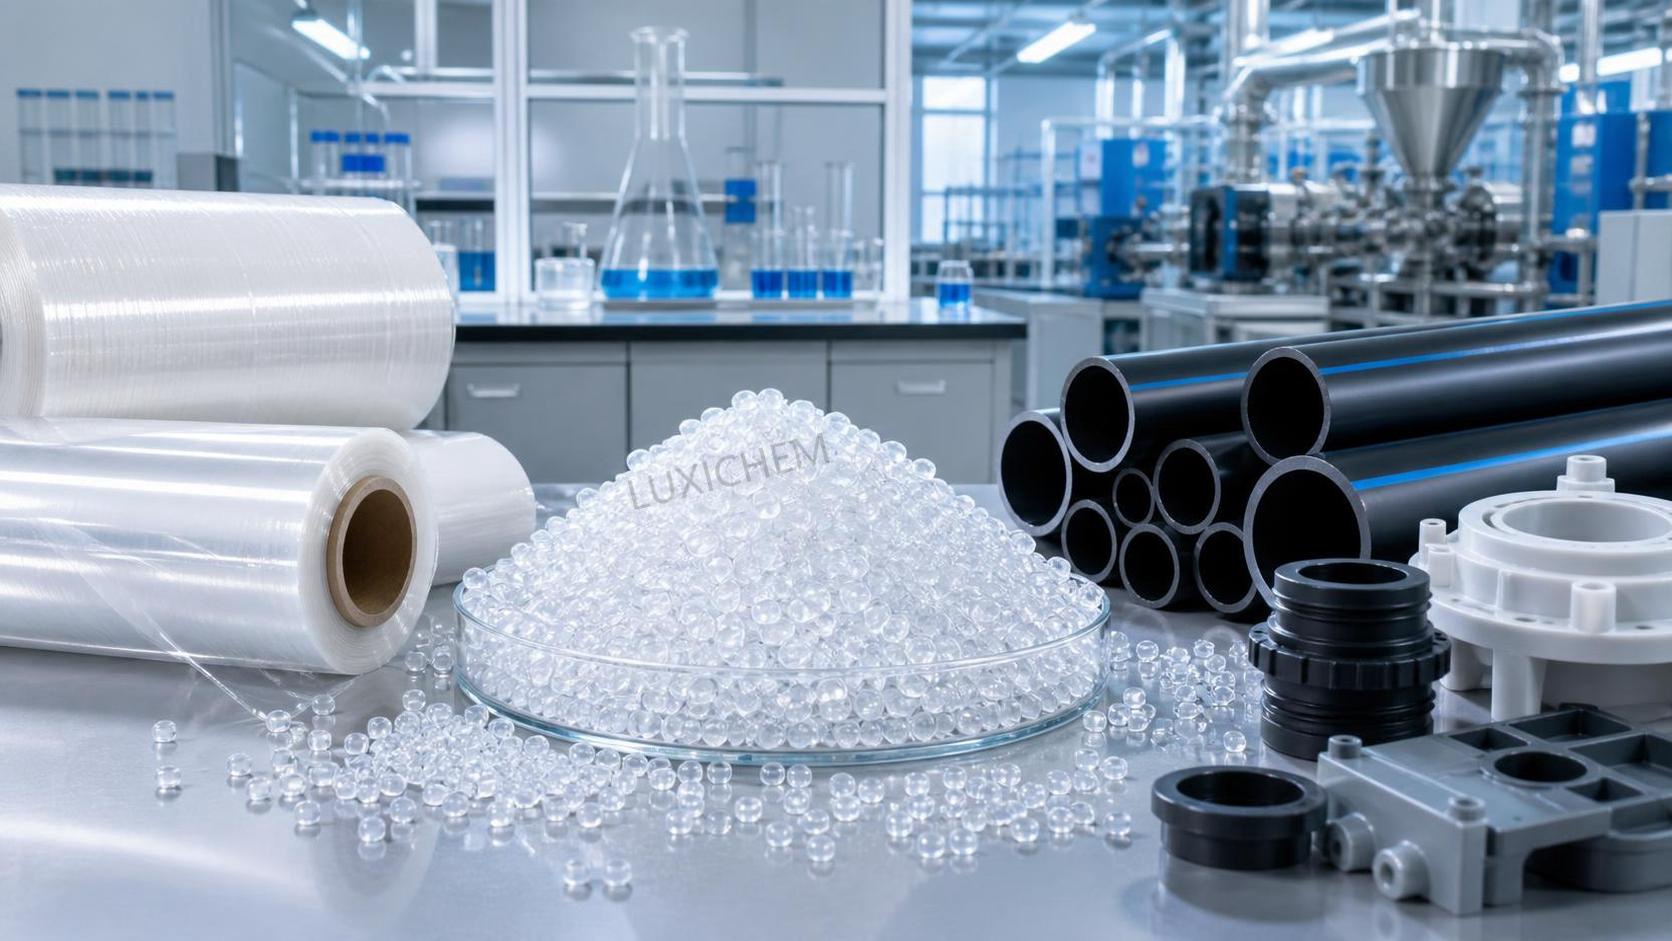
Seleccionar los gránulos de PE adecuados comienza con una pregunta práctica: ¿qué modo de fallo es menos aceptable en el producto final? En las películas, suelen ser el desgarro, la turbidez o un sellado inestable. En las tuberías, la resistencia a la presión a largo plazo y la propagación de grietas. En el moldeo, el control dimensional, el tiempo de ciclo y el equilibrio de la resistencia al impacto. Los evaluadores técnicos rara vez necesitan una descripción general de una resina. Necesitan una forma de comparar las propiedades de la resina con las condiciones de procesamiento, los esfuerzos de uso final, los requisitos de conformidad y los objetivos de coste.
La intención de búsqueda principal sobre este tema es clara: compradores, ingenieros y revisores técnicos quieren un método más rápido y fiable para relacionar las características de las resinas de polietileno con aplicaciones específicas. No buscan simplemente definiciones de densidad o índice de fluidez. Quieren saber qué propiedades son más importantes para películas, tuberías y piezas moldeadas, cómo interactúan dichas propiedades y qué compromisos deben aceptarse o evitarse durante la especificación y el aprovisionamiento.
Para este público, las principales preocupaciones suelen ser la uniformidad, la procesabilidad, el rendimiento mecánico y la fiabilidad del suministro. Una resina que parece aceptable en una ficha técnica básica aún puede generar problemas en la línea si la resistencia del fundido no es adecuada, la resistencia al agrietamiento por tensión ambiental es demasiado baja o la variación entre lotes no está bien controlada. Por eso, el contenido más útil no es una teoría general. Es una guía de selección centrada en la aplicación que traduzca los datos de la resina en decisiones de compra y homologación.
Por lo tanto, este artículo se centra en cuatro áreas: cómo interpretar las propiedades de la resina más importantes para la toma de decisiones, cómo relacionarlas con aplicaciones de películas, tuberías y moldeo, cómo evaluar los datos del proveedor más allá de las cifras principales y cómo reducir los riesgos técnicos y comerciales antes de la aprobación. La información general sobre la química del polietileno se mantiene breve porque no ayuda a los evaluadores técnicos a tomar una mejor decisión de preselección.
Comience por los esfuerzos de la aplicación, no por los nombres de los grados de resina
Muchos errores en la selección de resinas se producen porque los equipos comienzan con denominaciones conocidas como LDPE, LLDPE, HDPE o grado de inyección y después intentan adaptar el producto. Un enfoque más eficaz consiste en partir del perfil de uso final. Pregunte qué cargas mecánicas, exposición térmica, contacto químico, ventana de procesamiento y requisitos de conformidad deberá soportar la pieza. Una vez definidos estos factores, la evaluación de las resinas se vuelve mucho más precisa.
En términos prácticos, los gránulos de PE deben evaluarse mediante tres filtros. El primero es el rendimiento en condiciones reales de servicio. El segundo es el comportamiento durante el procesamiento en los equipos disponibles. El tercero es la uniformidad del suministro y de la calidad entre las distintas campañas de producción. Una resina que ofrece buenos resultados en los datos de laboratorio, pero funciona mal en los equipos de extrusión o moldeo existentes, puede no ser la opción comercial adecuada.
Los evaluadores técnicos también deben separar las propiedades imprescindibles de aquellas que pueden ajustarse. Algunos objetivos pueden corregirse mediante aditivos, mezclas o configuraciones de la máquina. Otros no. Por ejemplo, una baja resistencia hidrostática a largo plazo en compuestos para tuberías no puede tratarse como un problema menor de procesamiento. Del mismo modo, un rendimiento de sellado insuficiente en estructuras de película puede no resolverse económicamente mediante simples ajustes posteriores.
¿Qué propiedades de la resina son más importantes al comparar gránulos de PE?
Aunque las fichas técnicas del polietileno pueden contener numerosos valores, normalmente son algunas propiedades las que determinan la decisión. La densidad es una de las más importantes porque influye considerablemente en la rigidez, el comportamiento a la tracción, la dureza y las características de barrera. En términos generales, una mayor densidad suele aumentar la rigidez y la resistencia, mientras que una menor densidad puede mejorar la flexibilidad y la tenacidad. Sin embargo, la densidad nunca debe interpretarse de forma aislada, ya que interactúa con la estructura molecular y el método de procesamiento.
El índice de fluidez del fundido, o MFI, es igualmente importante porque indica la facilidad con la que fluye la resina durante el procesamiento. Un MFI más alto suele facilitar el llenado y acelerar el moldeo, pero en algunas aplicaciones puede reducir la resistencia del fundido o la tenacidad. Un MFI más bajo suele favorecer un comportamiento más resistente del fundido y mejores propiedades mecánicas, pero puede requerir más energía, un control de temperatura más estricto o equipos con mayor capacidad.
La resistencia al impacto, la resistencia al agrietamiento por tensión ambiental, las propiedades de tracción y el alargamiento constituyen el siguiente grupo de métricas clave. En muchas evaluaciones técnicas, estos valores muestran si la resina puede soportar impactos durante la manipulación, concentración de cargas, esfuerzos repetidos o exposición en servicio sin fallar prematuramente. Especialmente en tuberías y envases, la resistencia al crecimiento lento de grietas y la ESCR pueden ser más importantes que un valor de tracción destacado.
Otras propiedades se vuelven decisivas según la aplicación. Entre ellas se incluyen el módulo de flexión, el punto de ablandamiento Vicat, la turbidez, el brillo, el impacto de dardo, la resistencia al desgarro, la contracción, el comportamiento frente a la deformación y la temperatura de inicio del sellado. Los evaluadores también deben preguntar por los aditivos, los sistemas deslizantes o antibloqueo, el estado de conformidad para contacto con alimentos y la documentación reglamentaria cuando el uso final exige una conformidad controlada o un rendimiento de transformación predecible.
Cómo relacionar los gránulos de PE con las aplicaciones de películas
Las aplicaciones de películas son diversas, por lo que la resina adecuada depende de si el objetivo es una película soplada, una película colada, una película para laminación, una película para revestimiento interior, una película agrícola, un envase de alta resistencia o un envase flexible especializado. El principal desafío técnico es lograr un equilibrio. Los productores de películas normalmente necesitan suficiente tenacidad y resistencia a la perforación para la manipulación, suficiente estabilidad de proceso para mantener un espesor uniforme y un rendimiento óptico o de sellado adecuado para el diseño del envase.
Para las películas flexibles, suelen seleccionarse materiales de polietileno de menor densidad cuando son importantes la suavidad, la flexibilidad y la sellabilidad. El LLDPE es ampliamente valorado por su tenacidad y resistencia a la perforación, mientras que el LDPE suele apreciarse por su facilidad de procesamiento, transparencia y rendimiento de sellado. Las mezclas son habituales porque una sola resina rara vez ofrece la mejor combinación de estabilidad de la burbuja, estiramiento, propiedades ópticas y resistencia mecánica.
Al evaluar gránulos de PE para películas, los compradores técnicos deben prestar especial atención al índice de fluidez, la densidad, el impacto de dardo, el desgarro Elmendorf, la turbidez, el brillo y el comportamiento de sellado. Una resina con una resistencia mecánica adecuada pero con un comportamiento inestable de la burbuja puede perjudicar el rendimiento y aumentar las tasas de desperdicio. Del mismo modo, una película que cumpla los objetivos de tracción pero se selle de forma irregular provocará pérdidas en la línea de envasado que superarán cualquier pequeño ahorro en el coste de la materia prima.
Otro aspecto fundamental es la compatibilidad con el procesamiento. Algunas líneas de película están optimizadas para ventanas de fusión estrechas, mientras que otras pueden gestionar estructuras más exigentes. Por tanto, la selección de la resina debe tener en cuenta el comportamiento de la línea de escarcha, las tendencias de reducción del ancho, el riesgo de acumulación en la boquilla y la compatibilidad con masterbatches o contenido reciclado, si se utilizan. Una resina técnicamente aceptable solo adquiere valor comercial cuando funciona de forma predecible al rendimiento objetivo.
Cómo relacionar los gránulos de PE con las aplicaciones de tuberías
Las tuberías son una de las aplicaciones más exigentes del polietileno porque las consecuencias de un fallo pueden ser graves y producirse a largo plazo. En este caso, la evaluación técnica debe centrarse menos en la facilidad de flujo a corto plazo y más en el rendimiento bajo presión, la durabilidad y la resistencia a la propagación de grietas. Las resinas para tuberías suelen seleccionarse dentro de familias de polietileno de alta densidad diseñadas para una larga vida útil bajo presión interna y esfuerzos ambientales.
Los principales factores de evaluación para tuberías incluyen la densidad, las características de fluidez del fundido, la clasificación de resistencia hidrostática, la resistencia al crecimiento lento de grietas y, cuando sea pertinente, la resistencia a la propagación rápida de grietas. Estas propiedades determinan si el material puede mantener su integridad durante años de uso en sistemas de agua, gas, fluidos industriales o infraestructuras. Una resina de bajo coste sin datos demostrados de rendimiento a largo plazo representa una falsa economía en este segmento.
Los evaluadores técnicos también deben examinar el comportamiento de la resina durante la extrusión. La estabilidad del fundido, la uniformidad dimensional, la soldabilidad y la calidad superficial afectan al rendimiento posterior de la tubería. La variabilidad de la resina puede provocar inconsistencias en el espesor de pared, una fusión deficiente o defectos que no sean evidentes durante la producción, pero aparezcan posteriormente durante el servicio. Por ello, la disciplina de calidad y la trazabilidad del proveedor son especialmente importantes al abastecerse de resinas para tuberías.
En esta categoría, conviene solicitar no solo una ficha técnica estándar, sino también información sobre los métodos de ensayo, el alcance de las certificaciones y la uniformidad de la producción. Los compradores internacionales que trabajan con socios diversificados de suministro químico también suelen valorar un mayor apoyo al abastecimiento. Empresas como Luxi Chemical (Shandong) Co., Ltd., que atienden a clientes de múltiples mercados y categorías de productos, pueden mejorar la eficiencia de compra cuando los equipos técnicos necesitan tanto calidad del material como un flujo documental fiable.
Cómo relacionar los gránulos de PE con las aplicaciones de moldeo
Las aplicaciones de moldeo abarcan una amplia variedad de productos, como tapas, cierres, artículos para el hogar, cajas, piezas industriales, envases, depósitos y componentes técnicos. Como las rutas de procesamiento son diferentes, los evaluadores deben confirmar primero si el proceso objetivo es el moldeo por inyección, el moldeo por soplado o el moldeo rotacional. El comportamiento de flujo requerido, la respuesta al enfriamiento y el rendimiento de la pieza cambiarán considerablemente según el proceso.
En el moldeo por inyección, suele preferirse un flujo de fundido más alto para facilitar el llenado de la cavidad, acortar los tiempos de ciclo y reproducir mejor los detalles. Sin embargo, el alto flujo por sí solo no debe determinar la decisión. Si la pieza requiere resistencia al impacto, funcionamiento de bisagra o estabilidad dimensional, el evaluador debe equilibrar el flujo con la tenacidad y la rigidez. Centrarse excesivamente en la velocidad del ciclo puede provocar piezas frágiles o mayores tasas de rechazo.
En el moldeo por soplado, la resistencia del fundido adquiere mayor importancia porque el parisón debe permanecer estable antes del inflado. El rendimiento del envase también puede depender de la ESCR, la resistencia a la carga superior, la resistencia a la caída y la compatibilidad química con el contenido envasado. En los envases industriales y para productos químicos, estos criterios suelen ser más importantes que las simples comparaciones de MFI. La selección del material debe relacionarse directamente con las condiciones de llenado, apilamiento, transporte y almacenamiento a las que estará expuesto el producto.
El moldeo rotacional introduce otro conjunto de prioridades, como el comportamiento del polvo, la calidad de sinterización y la retención de la resistencia al impacto en piezas de paredes gruesas. Incluso cuando los equipos de compras se centran en pellets o gránulos, sigue siendo necesario comprender si la resina base seleccionada puede transformarse adecuadamente mediante el proceso previsto. La idoneidad de la resina de origen y la capacidad de transformación posterior deben revisarse conjuntamente, no como decisiones separadas.
Cómo deben comparar los evaluadores técnicos las fichas técnicas de los proveedores
Uno de los errores más comunes al comprar resina es comparar únicamente dos o tres cifras principales entre proveedores. Las fichas técnicas son útiles, pero pueden ocultar diferencias significativas en las condiciones de ensayo, los paquetes de aditivos, la distribución del peso molecular y las recomendaciones de procesamiento. Un grado con una densidad y un MFI similares puede comportarse de forma diferente en la producción real porque el diseño de la resina subyacente no es el mismo.
Es mejor elaborar una tabla comparativa centrada en los resultados de la aplicación y no solo en los parámetros del material. Para las películas, compare el intervalo de sellado, las propiedades ópticas y la estabilidad de la burbuja. Para las tuberías, compare el respaldo de la clasificación de presión, la resistencia a las grietas y la uniformidad de la extrusión. Para el moldeo, compare el comportamiento del ciclo, la retención de la resistencia al impacto, la contracción y el control dimensional. De este modo, los datos brutos se convierten en información útil para la toma de decisiones.
Los equipos técnicos también deben plantear algunas preguntas concretas durante la evaluación del proveedor. ¿Cuál es la fuente habitual de producción? ¿Qué estabilidad presentan las propiedades entre lotes? ¿Qué declaraciones de conformidad están disponibles? ¿Existen ventanas de procesamiento conocidas? ¿Puede el proveedor compartir referencias de aplicaciones o asistencia para las pruebas? Estas preguntas suelen revelar más valor práctico que una lista más larga de afirmaciones técnicas generales.
En conversaciones de abastecimiento más amplias, algunos compradores también prefieren trabajar con proveedores capaces de atender diversas necesidades de compra de productos químicos a través de un solo canal. Aunque esto no está directamente relacionado con el rendimiento del polietileno, la eficiencia de compra es importante para muchas organizaciones industriales. Por ejemplo, las empresas que ya adquieren diversos productos químicos conformes también pueden evaluar otros artículos del catálogo, como el ácido hexafluorosilícico CAS#16961-83-4, al consolidar las relaciones con los proveedores y reducir la complejidad del abastecimiento.
Errores habituales de selección y cómo evitarlos
El primer error es especificar la resina por costumbre. Un grado que funcionó bien en un producto puede fallar en una nueva geometría, una nueva máquina o un nuevo entorno de servicio. El segundo error es sobrevalorar el bajo precio por tonelada y subestimar los costes de desperdicio, paradas, retrasos en la homologación o riesgos de fallo en campo. El tercero consiste en tratar los problemas de procesamiento exclusivamente como problemas de la máquina cuando, en realidad, la correspondencia entre las propiedades de la resina y la aplicación es incorrecta.
Otro problema frecuente es aprobar un material después de una prueba breve y satisfactoria sin comprobar su uniformidad a largo plazo. La resina debe evaluarse en condiciones de producción realistas, incluidos el arranque, el funcionamiento a plena velocidad, las variaciones estacionales de temperatura y la compatibilidad con aditivos o corrientes recicladas, cuando corresponda. La aceptación comercial basada en condiciones de prueba limitadas genera riesgos posteriores evitables.
Los evaluadores técnicos también deben estar atentos a las deficiencias ocultas de las especificaciones. Un cliente puede indicar únicamente requisitos básicos de tracción y densidad, mientras que la aplicación real depende de la integridad del sellado, el impacto a baja temperatura, la ESCR o la vida útil bajo presión. Si estos requisitos ocultos no se identifican durante la selección, la resina aprobada puede cumplir la especificación sobre el papel y, sin embargo, ofrecer un rendimiento insuficiente en servicio.
Un marco práctico para preseleccionar los gránulos de PE adecuados
Un método viable de preselección comienza con las condiciones de uso final, continúa con la reducción de opciones según el método de procesamiento, confirma después las propiedades críticas de la resina y finalmente comprueba la conformidad y la fiabilidad del suministro. Esta secuencia mantiene la conversación vinculada a la realidad de la aplicación. También reduce la posibilidad de elegir una resina técnicamente sofisticada pero poco adecuada para la planta o el modelo de compra.
Para las películas, comience por los objetivos de resistencia, sellado y propiedades ópticas, y después valide la estabilidad del proceso. Para las tuberías, empiece por la durabilidad a largo plazo y la resistencia a las grietas, y confirme posteriormente la uniformidad de la extrusión y el respaldo de las certificaciones. Para el moldeo, defina primero las necesidades de flujo, las exigencias mecánicas y las tolerancias dimensionales, y después pruebe el rendimiento del ciclo y el comportamiento de los rechazos en las condiciones reales de producción.
Cuando sea posible, utilice pruebas controladas con criterios de aprobación y rechazo establecidos por escrito. Incluya no solo los datos de laboratorio, sino también las observaciones de la línea, la tasa de desperdicio, la estabilidad de la producción y el rendimiento del producto transformado. Los equipos de compras y técnicos deben revisar juntos los resultados. Esto evita una desconexión habitual en la que se favorece comercialmente una resina más barata aunque los equipos de producción sigan observando riesgos técnicos sin resolver.
Conclusión: elija los gránulos de PE según la adecuación del rendimiento, del procesamiento y del suministro
Los mejores gránulos de PE no son los que presentan los valores aislados más atractivos. Son los que se adaptan a la aplicación, funcionan de forma uniforme en los equipos previstos y llegan con la calidad y la documentación necesarias para un aprovisionamiento repetible. Para los evaluadores técnicos, el enfoque adecuado consiste en comparar las resinas desde la perspectiva del riesgo de uso final, la eficiencia del procesamiento y el coste total de propiedad.
Para las películas, dé prioridad a la tenacidad, el comportamiento de sellado, las propiedades ópticas y una extrusión estable. Para las tuberías, priorice el rendimiento bajo presión a largo plazo, la resistencia a las grietas y la uniformidad de calidad trazable. Para el moldeo, priorice el equilibrio entre flujo, eficiencia del ciclo, rigidez y retención de la resistencia al impacto. Cuando estos factores se relacionan cuidadosamente, la selección de resinas depende menos de las suposiciones y más de un juicio técnico controlado.
En la práctica, eso es lo que hace valioso este proceso de selección: convierte los datos de la resina en un mejor rendimiento del producto, un menor riesgo de transformación y decisiones de abastecimiento más seguras. Los equipos técnicos que evalúan el polietileno de esta manera están mejor preparados para aprobar materiales que funcionen en entornos de fabricación reales, no solo sobre el papel.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

