


Cómo afecta la temperatura de procesamiento a la calidad de extrusión del cloruro de polivinilo
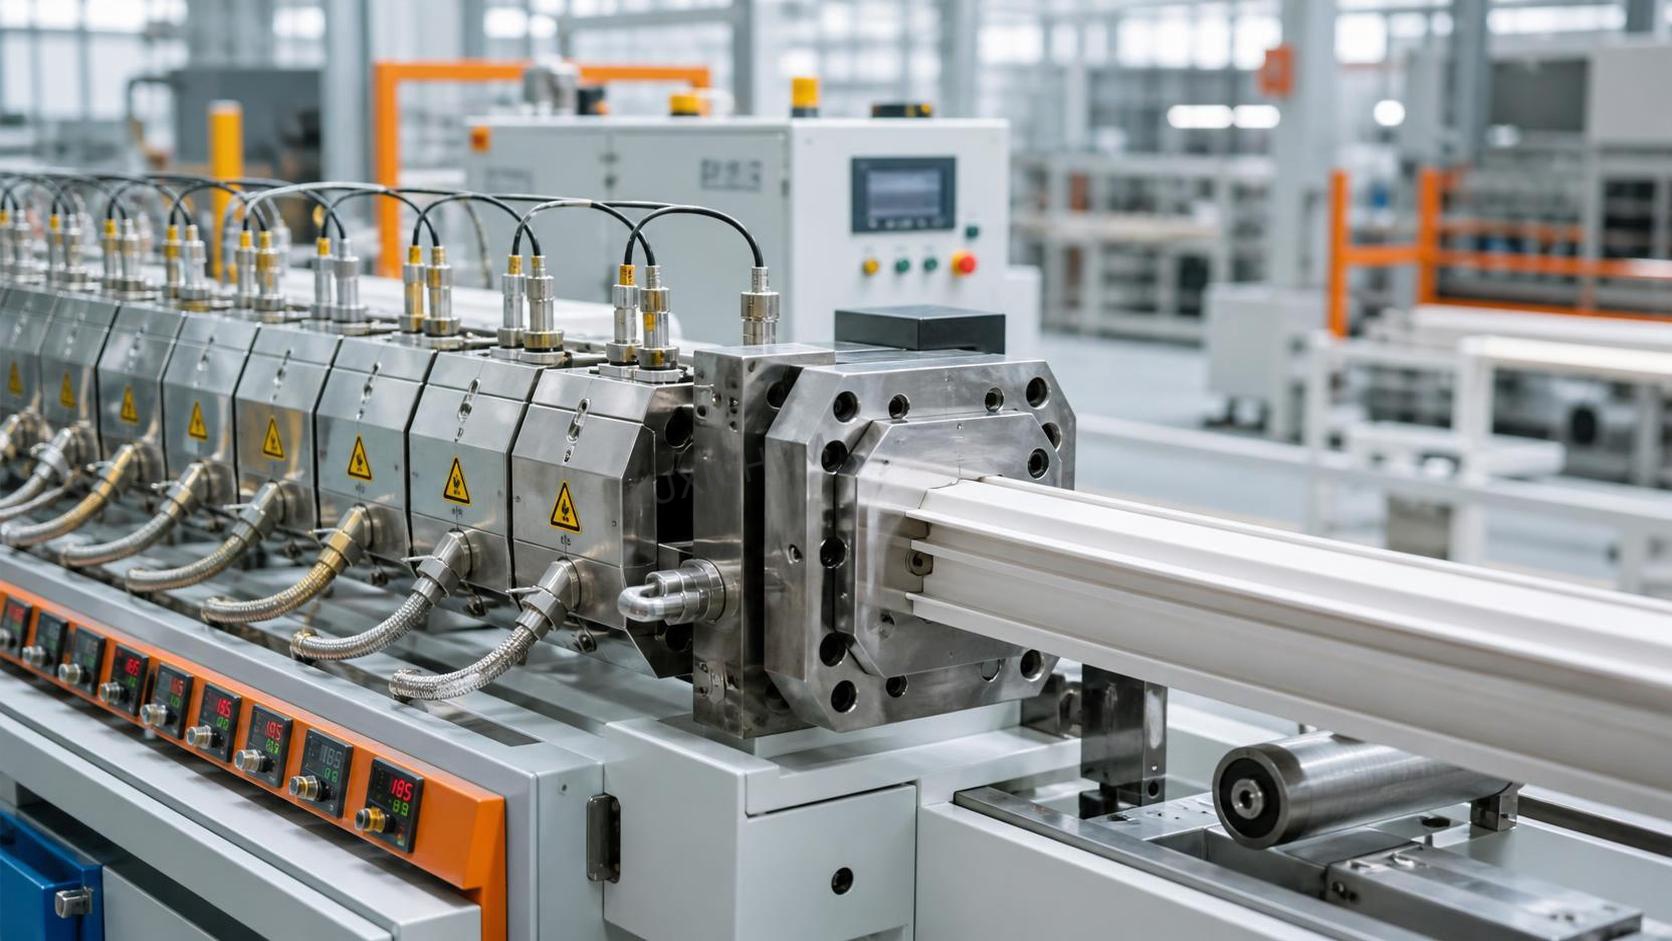
Cómo afecta la temperatura de procesamiento a la calidad de extrusión del cloruro de polivinilo
La temperatura de procesamiento es uno de los pocos ajustes de extrusión que puede modificar varios resultados de calidad al mismo tiempo. Un pequeño ajuste puede mejorar el brillo de la superficie y, después, alterar inesperadamente la hinchazón a la salida de la matriz, la estabilidad del arrastre, el rendimiento al impacto o el color. Por ello, la extrusión de cloruro de polivinilo no debe gestionarse observando de forma aislada un único valor de una zona del barril. La cuestión práctica es si el compuesto llega a la matriz en un estado suficientemente fusionado, uniforme y térmicamente estable.
El PVC es menos tolerante que muchos termoplásticos comunes. No cuenta con una amplia ventana de procesamiento entre «fusión insuficiente» y «inicio de degradación». Por tanto, el operario debe equilibrar el calor, la cizalladura, el tiempo de residencia, la velocidad del tornillo, la formulación y el enfriamiento. Un perfil que funciona bien para un perfil rígido de ventana puede no ser adecuado para una manguera flexible, un conducto, una lámina o un tablero de espuma, incluso si el grado de resina base parece similar.
En la producción diaria, el control de temperatura no consiste en perseguir el mayor rendimiento. Consiste en mantener una condición de masa fundida estable durante el tiempo suficiente para que la matriz y los equipos posteriores desempeñen sus funciones de manera uniforme. Cuando se pierde esa condición, el material de desecho suele aparecer primero como un problema visual, pero la causa puede estar más profunda dentro del barril.
Por qué el PVC tiene un margen estrecho de procesamiento térmico
Los compuestos de PVC se formulan con estabilizadores, lubricantes, modificadores de impacto, cargas, ayudas de procesamiento, pigmentos y otros ingredientes seleccionados para un producto específico. Estos aditivos amplían la procesabilidad, pero no eliminan la sensibilidad a un historial térmico excesivo. Si el material recibe demasiado calor de los calentadores del barril, la cizalladura del tornillo o un tiempo de residencia prolongado, puede comenzar la degradación. La señal temprana habitual es un cambio de color hacia crema, amarillo o marrón. Dependiendo del compuesto y de la gravedad, la masa fundida también puede generar humos, depósitos rugosos, puntos negros o un olor acre.
En el otro extremo del rango, una temperatura baja puede dejar el PVC insuficientemente fusionado. El extrudado puede verse opaco o granulado, presentar líneas de unión débiles, mostrar un comportamiento deficiente al impacto o fluctuar dimensionalmente al entrar la masa fundida de forma desigual en la matriz. Aumentar el punto de ajuste del barril puede ayudar, pero no siempre es la respuesta correcta. Un producto con apariencia fría también puede deberse a una mala calidad de la mezcla seca, alimentación inadecuada, trabajo insuficiente del tornillo, un paquete de mallas restrictivo o una sección de la matriz que está perdiendo calor.
Este es el principio operativo central: la lectura del controlador es un objetivo, no la condición real de la masa fundida. El proceso real incluye la temperatura del material, el calentamiento por cizalladura, la presión, el par, el tiempo de residencia y la temperatura de las superficies metálicas en contacto con el compuesto.
Qué influye realmente cada zona de extrusión
Una extrusora de PVC típica utiliza varias zonas de barril, un adaptador y una o más zonas de matriz. Sus funciones se superponen, por lo que los operarios deben evitar tratar cada zona como un «botón de solución» independiente. Un cambio en un área puede desplazar el equilibrio en otra.
- Zona de alimentación: Esta área necesita suficiente control para evitar la formación de puentes y una alimentación inestable, pero un calor excesivo puede volver pegajosa la mezcla seca antes de que sea transportada adecuadamente. En el procesamiento de PVC rígido, una zona de alimentación demasiado caliente puede contribuir a pulsaciones o a un transporte irregular de sólidos.
- Zonas de compresión y transición: Aquí el compuesto comienza a consolidarse y fusionarse bajo la acción conjunta del calor y el trabajo mecánico. Si estas zonas están demasiado frías, la fusión puede ser incompleta. Si están demasiado calientes, el compuesto puede recibir un calor perjudicial antes de llegar a la matriz.
- Zona de dosificación: El objetivo es obtener una masa fundida uniforme con presión y flujo predecibles. La inestabilidad de temperatura en esta zona suele manifestarse como una producción variable, espesor de pared desigual o apariencia superficial inconsistente.
- Adaptador y matriz: Estas zonas influyen en la uniformidad con la que se distribuye la masa fundida y en la rapidez con la que se relaja después de salir de la matriz. Una matriz fría puede generar marcas de arrastre o un acabado superficial deficiente; una matriz sobrecalentada puede agravar el combado, la desviación dimensional y la decoloración térmica.
En las líneas de PVC rígido de doble tornillo, la cizalladura generada por los tornillos suele constituir una parte importante de la aportación de calor. Es común observar que una mayor velocidad del tornillo eleva la temperatura de la masa fundida aunque los puntos de ajuste de las zonas del barril no hayan cambiado. Por esta razón, un aumento de velocidad debe considerarse tanto un cambio térmico como un cambio en la tasa de producción.
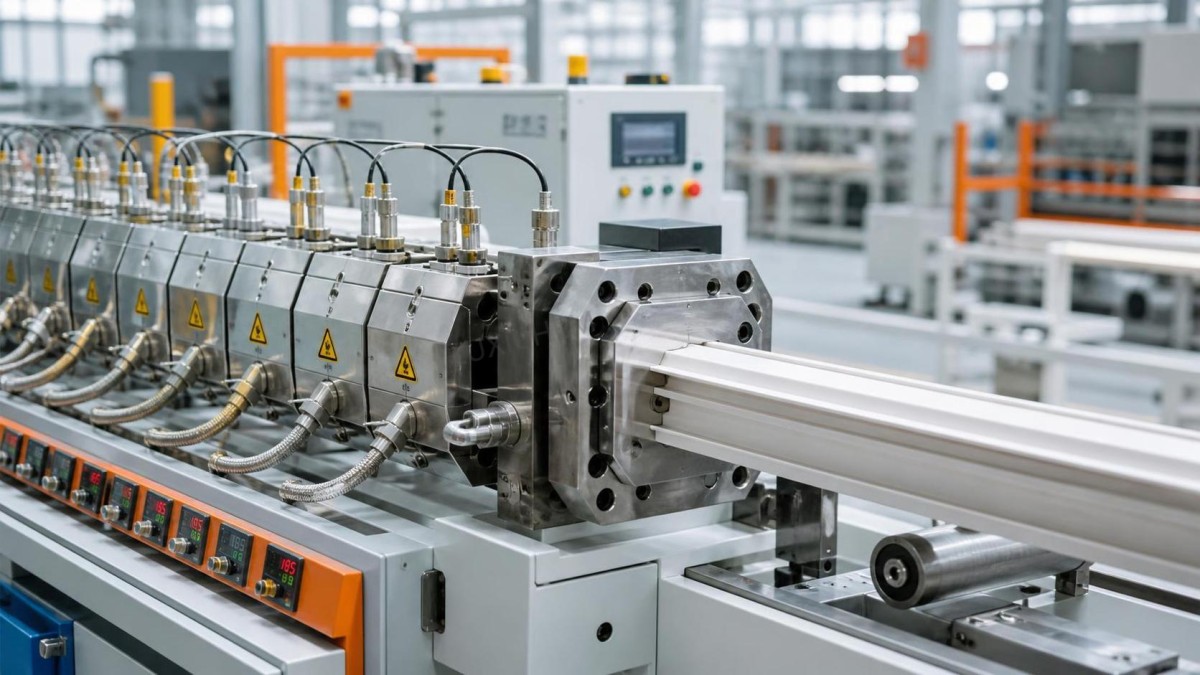
Síntomas que indican problemas de temperatura
La solución de problemas más útil comienza con el propio defecto. A veces, los operarios cambian al mismo tiempo varias temperaturas, la velocidad del tornillo y el ajuste de arrastre. Esto puede hacer que la línea vuelva a funcionar, pero también elimina la evidencia necesaria para identificar la causa. Siempre que sea posible, realice un ajuste controlado y observe la presión, la carga del motor, la producción, el aspecto del producto y el comportamiento posterior.
Una veta amarilla no significa automáticamente que deban reducirse todas las zonas. Si una línea acaba de reiniciarse después de una pausa, el material retenido en un adaptador o una matriz puede haber tenido un tiempo de residencia mucho mayor que el material que actualmente se mueve a través del tornillo. En esa situación, la purga y la revisión de áreas estancadas pueden ser más importantes que cambiar todo el perfil.
Baja temperatura: el coste oculto de una fusión incompleta
Operar a baja temperatura puede parecer seguro porque reduce el riesgo inmediato de decoloración. Sin embargo, el PVC con fusión insuficiente puede generar problemas de calidad que no son evidentes en la matriz. Los perfiles rígidos pueden tener esquinas débiles o resistencia al impacto inconsistente. Las tuberías pueden presentar un acabado superficial deficiente, distribución desigual de pared o dificultad para mantener las dimensiones durante la calibración al vacío. En algunos casos, la producción parece manejable hasta que una etapa posterior de corte, perforación, doblado o ensamblaje revela la debilidad.
La tentación es elevar todas las zonas en la misma medida. Un enfoque más disciplinado consiste en preguntar dónde se está perdiendo la fusión. Si la presión es baja y la superficie está seca, un cambio moderado en la zona responsable de la consolidación puede ser más útil que calentar la matriz. Si la masa fundida parece estar razonablemente fusionada pero sale con líneas de arrastre, la zona de la matriz o el estado de la matriz pueden requerir atención. Tras el ajuste, debe transcurrir tiempo suficiente para que el barril y la matriz se estabilicen; reaccionar al primer minuto de producción suele conducir a una sobrecorrección.
Cuando más calor crea más defectos
El sobrecalentamiento no siempre parece grave al principio. Un perfil puede volverse más brillante y más fácil de arrastrar, lo que puede hacer que el ajuste parezca exitoso. Después, la producción empieza a desviarse, el producto se comba antes de la calibración, el color cambia gradualmente o aumentan los depósitos en la matriz durante una operación más prolongada. La degradación del PVC suele ser un problema de historial térmico más que de un único pico de temperatura.
Esto es especialmente relevante durante la producción de bajo rendimiento, las pausas planificadas y el arranque posterior al mantenimiento. Cuando circula menos material por el equipo, aumenta el tiempo de residencia. Un perfil aceptable con una producción normal puede resultar demasiado severo cuando se reduce la velocidad de la línea. Si la producción debe detenerse, el procedimiento operativo debe definir si el tornillo continúa a baja velocidad, si se reducen los calentadores y cómo se purga el equipo antes del reinicio. El procedimiento adecuado depende de la formulación y del diseño del equipo, por lo que debe verificarse con las indicaciones del proveedor del compuesto y los límites de proceso establecidos en la planta.
El control de temperatura comienza antes de la extrusora
Una extrusión estable comienza con un material de entrada estable. Los cambios en las características de la resina, el nivel de carga, la exposición a la humedad, la distribución de partículas, el estado del embalaje o el envejecimiento de la mezcla seca pueden alterar la manera en que el compuesto recibe el calor y la cizalladura. Si un perfil de temperatura utilizado durante mucho tiempo deja de funcionar repentinamente tras un cambio de material, conviene revisar la información de liberación del material antes de asumir que la máquina tiene la culpa.
Para las operaciones químicas que manejan múltiples materias primas, el control analítico básico forma parte de una disciplina práctica del proceso. Algunos laboratorios utilizan reactivos comoMolibdato de amonio CAS#13106-76-8 para el análisis cuantitativo relacionado con el fósforo y otras aplicaciones de ensayos químicos. No es un aditivo para la extrusión de PVC y no debe presentarse como tal. Su relevancia se encuentra en un punto más amplio: una producción fiable depende de saber qué entra en el proceso y de utilizar métodos adecuados para verificarlo.
Luxi Chemical (Shandong) Co., Ltd. trabaja con materias primas químicas, productos químicos y comercio internacional, y presta servicio a clientes de sectores que incluyen agricultura, procesamiento de alimentos y productos químicos de uso diario. En el suministro transfronterizo, la consistencia de la documentación del producto, el estado del embalaje, las condiciones de almacenamiento y la comunicación sobre la manipulación pueden ser tan importantes como el nombre nominal del producto. Para un procesador de PVC, esta misma mentalidad ayuda a evitar que una variación en la formulación o la manipulación se convierta en un aparente «problema de temperatura» en la planta de producción.
Una rutina de ajuste más fiable
Cuando la calidad se desvía de las especificaciones, comience con el registro del proceso en lugar de recurrir a la memoria. Compare la operación actual con la última operación estable: temperaturas del barril y de la matriz, velocidad del tornillo, carga del motor, presión de la masa fundida, tasa de producción, condiciones ambientales cuando corresponda, ajustes de enfriamiento y lote de material. Una tendencia es más útil que una sola lectura. El aumento de presión junto con una carga creciente del motor indica un problema distinto de una presión decreciente con pulsaciones repetidas de producción.
Después, inspeccione los aspectos básicos que se pasan por alto fácilmente: ubicación de los termopares, bandas calefactoras flojas, funcionamiento de los ventiladores de enfriamiento, ajuste del controlador, uniformidad del alimentador y acumulación en la matriz. Una temperatura mostrada puede ser estable mientras que la temperatura real del metal cerca del canal de la masa fundida no lo es. Asimismo, una matriz que parece limpia puede contener un depósito en una sección de bajo flujo que retiene el material demasiado tiempo.
Realice cambios en pasos pequeños y rastreables, y permita que el sistema responda. Si el objetivo es aumentar la producción, no eleve al mismo tiempo la velocidad del tornillo y todas las zonas de temperatura. Aumente la velocidad con cautela, observe la presión de la masa fundida y el comportamiento del producto, y luego determine si realmente es necesario un ajuste local de temperatura. Esto requiere más tiempo que el método general de prueba y error, pero reduce los desperdicios y genera ajustes que pueden ser repetidos por el siguiente turno.
El mejor perfil es el que se mantiene estable
No existe un perfil de temperatura de extrusión de PVC universalmente «correcto». El perfil viable depende del tipo de resina, la formulación del compuesto, la configuración del tornillo, la geometría de la matriz, la producción objetivo y los requisitos dimensionales y mecánicos del producto terminado. Un valor copiado de otra línea puede ser un punto de partida útil, pero no demuestra que el proceso esté bajo control.
Los buenos operarios interpretan toda la línea: color, brillo, presión, par, comportamiento de calibración, respuesta de enfriamiento y condición del producto después de que haya tenido tiempo de estabilizarse. Cuando estas señales coinciden, la temperatura está cumpliendo su función. Cuando entran en conflicto, la respuesta rara vez es simplemente «subirla» o «bajarla».
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

