


Cómo el poliol de poliéster para espuma pulverizada influye en la estabilidad de pulverización
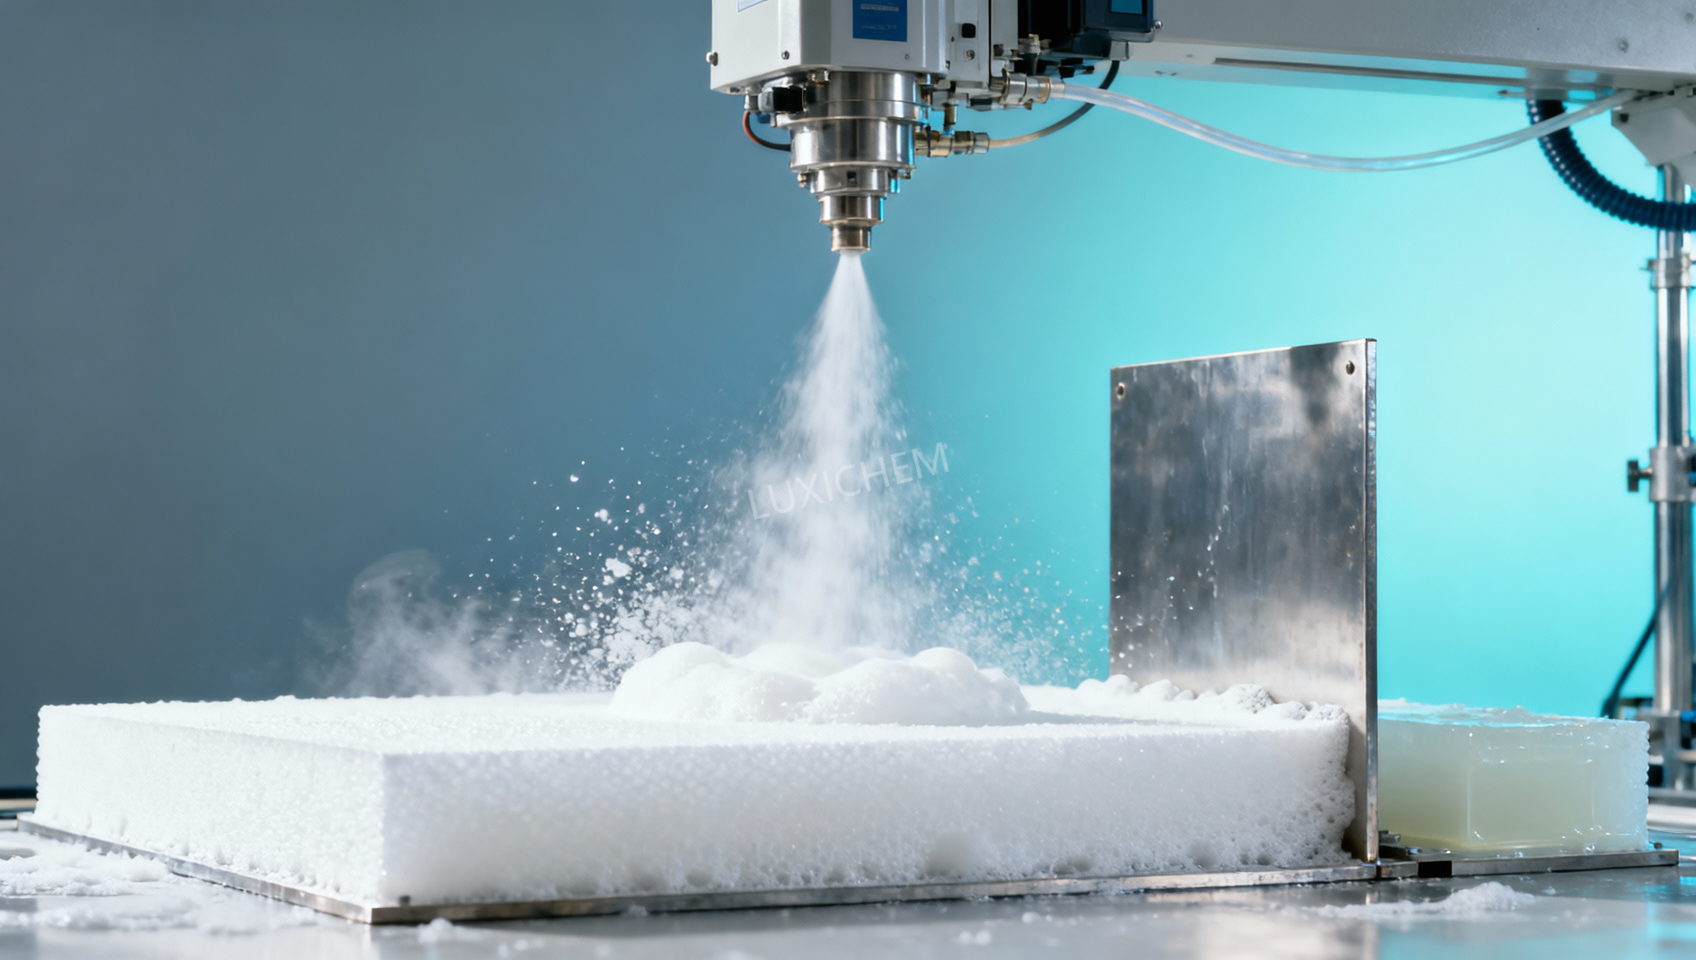
La estabilidad de pulverización comienza con el comportamiento de la mezcla líquida antes de convertirse en espuma. Un poliol de poliéster para espuma pulverizada influye en la uniformidad con la que el lado de resina se mezcla con isocianato, el tiempo durante el cual el material permanece trabajable después de la atomización y la fiabilidad con la que la espuma en expansión mantiene su forma sobre el sustrato. Cuando el poliol no está bien adaptado a la formulación o a las condiciones de trabajo, el resultado puede manifestarse como pulverización irregular, expansión desigual, celdas gruesas, descuelgue, mala superposición entre pasadas o densidad inconsistente en la zona pulverizada.
El patrón de pulverización visible es solo una parte del problema. Una aplicación estable requiere un equilibrio funcional entre viscosidad, reactividad química, compatibilidad con aditivos y el desarrollo de la resistencia de la red polimérica. Un sistema de espuma puede salir de la pistola con un patrón de abanico aceptable y, aun así, perder estabilidad tras el impacto si el perfil de reacción es demasiado lento, demasiado rápido o irregular a lo largo del espesor de la pasada.
Por qué la química del poliol de poliéster afecta la ventana de pulverización
Los polioles de poliéster aportan grupos hidroxilo que reaccionan con el isocianato para formar la red de poliuretano. Su estructura molecular, valor de hidroxilo, funcionalidad, distribución de peso molecular y contenido aromático o alifático influyen tanto en la velocidad como en las características de la formación de esta red. En la espuma pulverizada, esta química debe funcionar en cuestión de segundos. El material necesita suficiente fluidez para humedecer la superficie y unirse a la pasada anterior; después, necesita suficiente resistencia inicial para resistir el colapso, el drenaje o el deslizamiento en áreas verticales y elevadas.
Un poliol de poliéster con una funcionalidad relativamente alta suele favorecer una estructura de espuma más reticulada. Esto puede mejorar la estabilidad dimensional y favorecer el rendimiento de la espuma rígida, pero la formulación debe equilibrarse cuidadosamente. Una formación excesivamente rápida de la red puede acortar el tiempo disponible para que las gotas atomizadas se unan y formen una capa continua. La superficie puede verse áspera o granular y puede producirse una mala unión entre pasadas de pulverización adyacentes. Por el contrario, un sistema que desarrolla resistencia demasiado lentamente puede permanecer blando mientras los gases de expansión agrandan las celdas, dejando la espuma vulnerable a la contracción, el descuelgue o los vacíos internos.
El valor de hidroxilo no debe interpretarse como un indicador independiente de la pulverizabilidad. Indica la concentración de grupos hidroxilo reactivos, pero su efecto práctico depende del índice de isocianato, el paquete de catalizadores, el sistema de agente espumante, la selección de surfactantes y la temperatura. Dos polioles de poliéster con valores de hidroxilo similares pueden producir comportamientos de pulverización muy diferentes cuando difieren su funcionalidad, viscosidad, valor ácido o compatibilidad.
La viscosidad cambia más que la carga de la bomba
La viscosidad afecta la transferencia de resina, la consistencia de la dosificación, la calidad de mezclado y la atomización. Si el lado de resina es demasiado viscoso a la temperatura real del tambor o de la manguera, la presión de la bomba puede aumentar y la dosificación puede volverse menos consistente. El material de alta viscosidad también se resiste a fragmentarse en la pistola de pulverización, produciendo gotas más grandes y un depósito menos uniforme. Estas gotas tienen menos oportunidad de unirse antes de que avance la reacción, lo que puede generar una superficie texturizada o variaciones locales de densidad.
Una baja viscosidad no es automáticamente preferible. Una mezcla de resina que fluye con demasiada facilidad puede escurrirse sobre un sustrato vertical frío antes de que se desarrolle suficiente resistencia polimérica. También puede hacer que una formulación sea más sensible a los cambios en la distancia de pulverización, el movimiento de la pistola y la temperatura del sustrato. Por lo tanto, el rango de viscosidad preferido está relacionado con el equipo, la capacidad de calentamiento de las mangueras, la orientación de pulverización, el espesor objetivo por pasada y el comportamiento de tiempo de crema y gel de la formulación.
La temperatura del material debe considerarse junto con la viscosidad. Los polioles de poliéster a menudo se vuelven considerablemente más espesos cuando se almacenan en una zona fría, y un tambor que parece estar suficientemente calentado por fuera aún puede contener un centro más frío y viscoso. Calentar solo lo suficiente para permitir la transferencia no equivale a alcanzar una temperatura de procesamiento estable y uniforme. Una temperatura inconsistente dentro de un recipiente puede provocar cambios de presión y de apariencia de pulverización durante el transcurso de un trabajo.
Antes de cargar un sistema, el lado de resina debe mezclarse conforme a los requisitos de la formulación y dejarse alcanzar una temperatura uniforme. La agitación debe ser adecuada para el producto: una mezcla insuficiente puede dejar componentes sedimentados o separados distribuidos de manera desigual, mientras que una mezcla agresiva puede incorporar aire. El aire incorporado se confunde fácilmente con un problema de la pistola de pulverización porque puede generar una salida irregular y celdas inestables después de la aplicación.
La reactividad debe adaptarse a las condiciones de aplicación
La espuma pulverizada necesita una secuencia controlada: humectación, expansión, gelificación y curado. La selección del poliol de poliéster influye en cada etapa, pero los catalizadores y los componentes espumantes determinan cómo se manifiesta esa influencia en campo. Una formulación ajustada para un sustrato cálido puede reaccionar de forma diferente sobre una superficie fría porque el calor se elimina más rápidamente de la espuma en crecimiento. La primera pasada puede entonces mostrar una expansión lenta, una adhesión reducida o una piel que parece curada mientras el interior permanece débil.
La reactividad rápida se utiliza a menudo para mejorar la sujeción vertical y aumentar el espesor, pero un sistema excesivamente rápido puede causar varios defectos diferentes. El material puede fijarse antes de extenderse uniformemente, creando una mala continuidad superficial. El gas puede quedar atrapado en una matriz que se rigidiza, lo que favorece celdas gruesas o irregulares. A temperaturas ambiente más altas, la misma formulación puede desarrollar un exceso de exotermia en capas gruesas. Un defecto superficial causado por una reacción demasiado rápida no debe corregirse simplemente aumentando la presión; la presión puede cambiar la atomización mientras deja inalterado el desequilibrio químico.
La reactividad lenta tiene su propio patrón. La espuma puede verse lisa inmediatamente después de la pulverización, pero posteriormente retraerse, hundirse o mostrar celdas abiertas porque el esqueleto polimérico no ganó resistencia al mismo ritmo que la expansión. La expansión lenta también puede aumentar la sensibilidad a la contaminación del sustrato, ya que la capa húmeda permanece móvil durante más tiempo. Un sistema estable no es el que tiene el tiempo más rápido hasta quedar libre de pegajosidad; es aquel cuyo desarrollo de fluidez y resistencia permanece coordinado bajo la temperatura y el espesor de aplicación previstos.
La estructura celular es un indicador práctico del equilibrio de la mezcla
La estructura celular vincula el comportamiento en la etapa líquida con el aislamiento final y el rendimiento mecánico. Los polioles de poliéster afectan las tendencias de apertura celular, la rigidez y la compatibilidad con los surfactantes de silicona. Un surfactante adecuado estabiliza las celdas en expansión hasta que la red polimérica puede sostenerlas. Si el poliol y el surfactante presentan baja compatibilidad, las celdas pueden fusionarse prematuramente o la espuma puede mostrar un tamaño de poro desigual a lo largo de una pasada.
Las celdas gruesas, los bordes friables y el colapso local no siempre indican la misma causa. Las celdas gruesas pueden resultar de una mezcla deficiente, una estabilización inadecuada del surfactante, exceso de humedad, generación de gas demasiado rápida o temperatura incorrecta. La friabilidad puede estar relacionada con una condición de proporción incorrecta, una densidad de reticulación excesiva, un curado deficiente o una formulación cuyo perfil de reacción no es adecuado para el espesor de la capa. Observar únicamente la superficie terminada favorece un diagnóstico erróneo. Deben revisarse conjuntamente el registro de presión, las temperaturas de los componentes, la proporción de dosificación y la expansión de la espuma fresca.
El control de la humedad merece especial atención en los sistemas de poliol de poliéster. El agua reacciona con el isocianato y contribuye a la generación de dióxido de carbono. Pequeños cambios no intencionados de humedad pueden alterar el comportamiento de expansión y la presión celular, incluso cuando las proporciones principales de la formulación no han cambiado. La humedad puede entrar a través de recipientes mal sellados, exposición al aire húmedo durante el almacenamiento, líneas de transferencia húmedas o aditivos contaminados. Un aumento repentino de la expansión de la espuma acompañado de celdas irregulares suele tratarse como un problema de catalizador, aunque también debe investigarse la contaminación por agua.
La adhesión y la estabilidad de pulverización están conectadas
La espuma estable debe humedecer el sustrato antes de gelificar. Los polioles de poliéster pueden favorecer la adhesión mediante su polaridad y estructura química, pero la adhesión sigue dependiendo de todo el sistema y de la condición de la superficie. El polvo, el aceite, los recubrimientos sueltos, la escarcha, la humedad superficial y una temperatura de sustrato muy baja pueden interrumpir la formación de la unión. Una formulación con un tiempo de gel corto puede ser especialmente sensible en superficies irregulares o porosas porque tiene poco tiempo para penetrar y adaptarse antes de quedar inmóvil.
Cuando la espuma se desprende en láminas, distinga entre una falla en la interfaz con el sustrato y una debilidad dentro de la espuma. La falla de interfaz apunta a contaminación, humectación insuficiente, temperatura inadecuada del sustrato o incompatibilidad de adhesión. El desgarro interno puede indicar que la espuma se adhería bien, pero que su resistencia cohesiva era insuficiente en el momento en que fue sometida a tensión. Estas observaciones son importantes porque aumentar la temperatura de la resina o cambiar la velocidad de pulverización puede mejorar una condición mientras empeora otra.
El espesor de la pasada también cambia la interpretación. Una capa fina de imprimación puede adherirse bien y establecer una base estable sobre una superficie difícil, mientras que una primera pasada gruesa puede atrapar calor, expandirse de forma desigual y tensionar la interfaz. En trabajos por encima de la cabeza, una pasada gruesa ejerce una mayor carga gravitacional sobre un material que aún no ha desarrollado toda su resistencia. Por lo tanto, el espesor adecuado de la pasada está vinculado a la velocidad de reacción y a la pérdida de calor del sustrato, no simplemente al espesor total deseado.
Consistencia del material entre entregas
Los ajustes de pulverización establecidos con un lote deben confirmarse cuando se introduce un nuevo lote de material. Los polioles de poliéster se especifican mediante varias propiedades, pero el comportamiento de manipulación aún puede cambiar cuando cambian la mezcla del lado de resina, el historial de almacenamiento o el paquete de aditivos. Los controles de recepción deben conservar la identificación del lote, el estado del recipiente, la temperatura de almacenamiento y cualquier separación observada. Este registro facilita distinguir un cambio en la materia prima de un problema mecánico cuando cambia el comportamiento de aplicación.
El valor ácido es una especificación que merece contexto. La acidez residual puede afectar el comportamiento del catalizador y el equilibrio de reacción, y puede indicar diferencias en la composición o condición del poliol de poliéster. Su importancia depende de la formulación y no de un único límite universal. Un cambio en el valor ácido junto con una alteración del tiempo de crema o del comportamiento de curado es más informativo que cualquiera de estas observaciones por separado.
La compatibilidad es importante siempre que se introducen aditivos en el lado de resina. Los paquetes retardantes de llama, pigmentos, catalizadores, surfactantes y componentes espumantes pueden alterar la viscosidad o separarse con el tiempo. Un componente que parece transparente después de la mezcla aún puede perder uniformidad durante el almacenamiento. La mezcla de prueba debe incluir observación después de un período de mantenimiento realista y a la temperatura de procesamiento prevista, no solo inmediatamente después de mezclar.
La identificación separada de los materiales también evita una fuente básica pero perjudicial de contaminación. Los productos químicos de almacén con distintos usos, comoClorhidrato de piridoxina CAS#58-56-0, deben permanecer claramente segregados de los componentes de formulación de espuma para que el etiquetado, las herramientas de transferencia y los controles de almacenamiento no generen confusiones evitables.
Interpretación de síntomas comunes en campo
Los ajustes deben seguir un orden controlado
Cuando cambia la estabilidad, evite realizar varios ajustes a la vez. Primero confirme la identidad de los componentes, la temperatura, el equilibrio de presión y la proporción. A continuación, inspeccione la pistola, los filtros, la ruta de transferencia y la condición de mezcla del lado de resina. Solo después de estas comprobaciones deben considerarse cambios relacionados con la formulación. Cambiar simultáneamente el nivel de catalizador, la temperatura y la técnica de pulverización puede ocultar la causa original y crear un nuevo patrón de defectos.
Una prueba breve sobre el sustrato real es más útil que evaluar el material únicamente a partir de espuma de expansión libre. Observe el patrón de abanico, la humectación inmediata, la uniformidad de expansión, la sujeción vertical, la textura de la superficie y la condición después de que la espuma haya desarrollado resistencia inicial. Repita al espesor de pasada previsto. Una muestra de expansión libre puede revelar problemas graves de reacción, pero no reproduce el enfriamiento causado por el sustrato, los efectos gravitacionales ni la superposición entre pasadas adyacentes.
Por lo tanto, el poliol de poliéster para espuma pulverizada debe seleccionarse como parte de un sistema de procesamiento. Su viscosidad debe ser adecuada para el rango de temperatura del equipo, su reactividad debe ajustarse a la orientación de aplicación y al espesor de capa, y su compatibilidad debe favorecer celdas controladas en lugar de una expansión simplemente rápida. Cuando estas relaciones se verifican en conjunto, la estabilidad de pulverización resulta más fácil de mantener y los defectos de aplicación más fáciles de diagnosticar.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

