


Cómo la humedad en el poliol de poliéster para recubrimientos de poliuretano provoca defectos
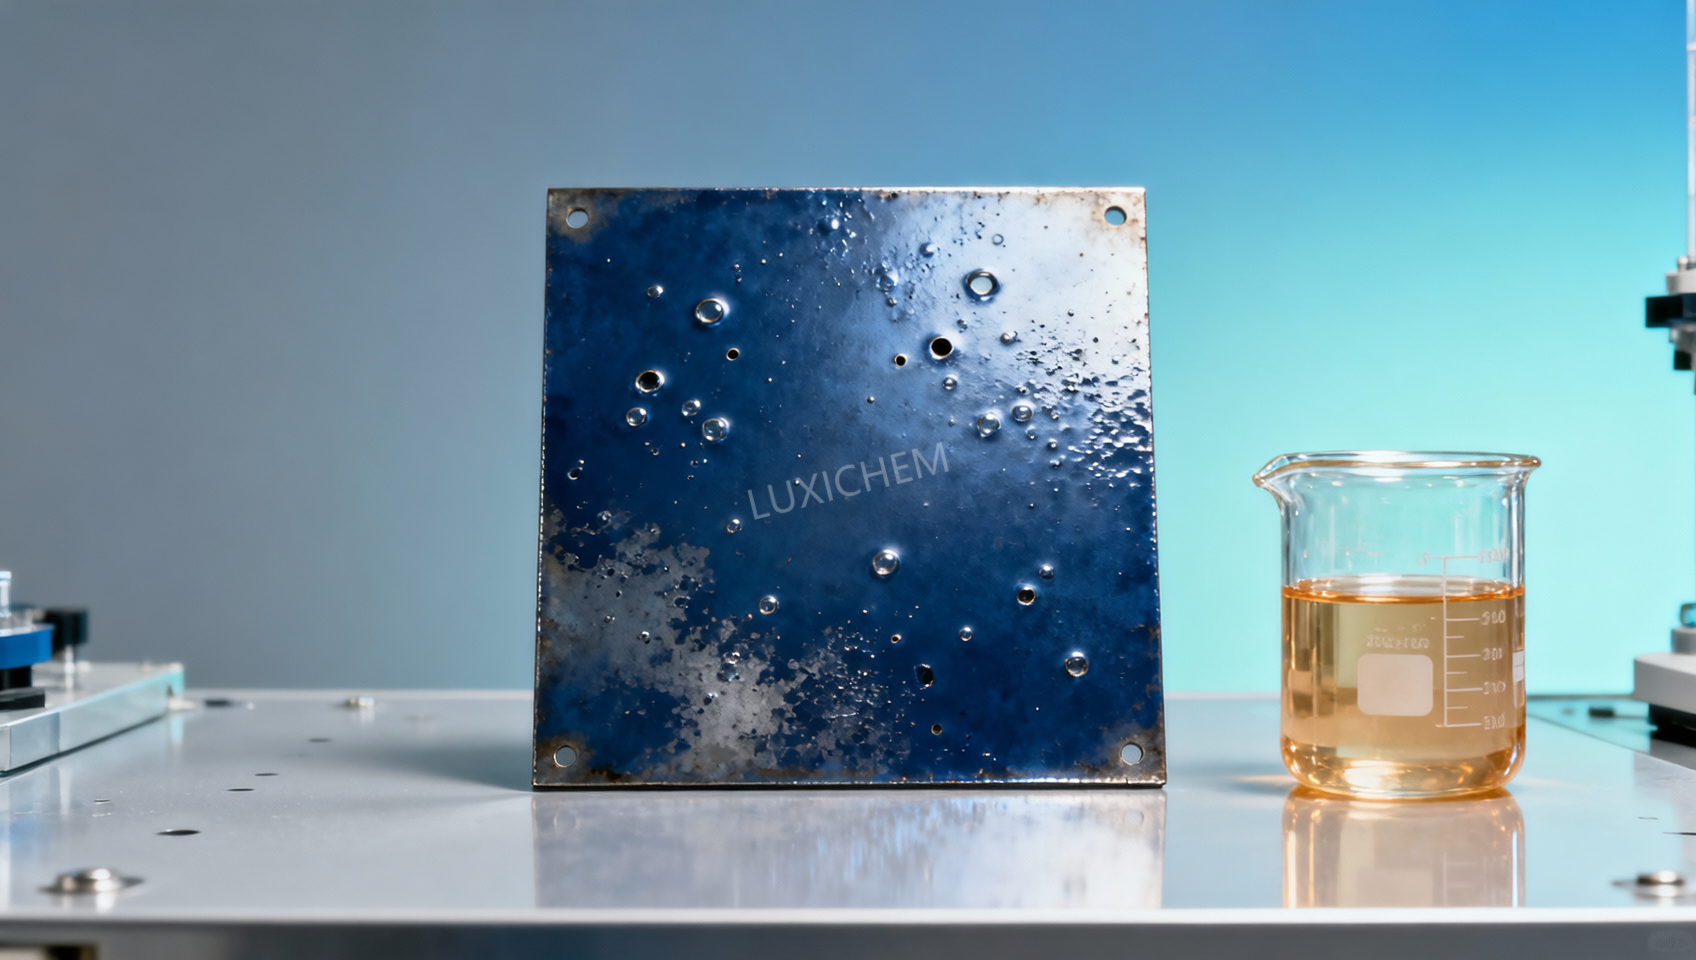
La humedad en un poliol de poliéster se convierte en un defecto de recubrimiento cuando el poliol se mezcla con un componente de curado que contiene isocianato. El agua reacciona rápidamente con los grupos isocianato, consumiendo material que debería formar enlaces de poliuretano y liberando gas dióxido de carbono. La reacción puede comenzar antes de la aplicación, continuar durante el recubrimiento por pulverización o rodillo y acelerarse a medida que la película se calienta. El resultado visible puede ser burbujas, poros, cráteres, espuma, pérdida de brillo, adhesión deficiente o un curado desigual.
Un recubrimiento puede parecer aceptable inmediatamente después de la aplicación y aun así fallar más tarde. Las pequeñas celdas de gas pueden permanecer bajo la superficie hasta que la película fluye, se evapora el disolvente o entra en un horno. Si la superficie forma una piel antes de que el gas escape, las celdas en expansión dejan ampollas o poros. Si el gas escapa mientras el recubrimiento aún está fluido, el defecto puede aparecer como una reducción del brillo, piel de naranja o una textura rugosa, en lugar de burbujeo evidente.
La ruta química del agua a los defectos de película
Los polioles de poliéster contienen grupos hidroxilo destinados a reaccionar con grupos isocianato y crear la red de poliuretano curado. El agua compite por esos grupos isocianato. La primera reacción forma un intermedio inestable de ácido carbámico, que se descompone en dióxido de carbono y una amina. La amina puede reaccionar posteriormente con más isocianato para formar enlaces de urea.
Esto tiene dos consecuencias al mismo tiempo. En primer lugar, el dióxido de carbono genera gas en una película líquida. En segundo lugar, el equilibrio estequiométrico original cambia porque el isocianato ha sido consumido por el agua. La estructura polimérica resultante puede contener más segmentos de urea y menos enlaces de uretano previstos de los que la formulación estaba diseñada para producir. Por lo tanto, una pequeña desviación de humedad no es meramente un problema de calidad superficial; puede alterar el desarrollo de dureza, la flexibilidad, la resistencia a disolventes y la adhesión entre capas.
La gravedad no depende únicamente del contenido de agua. Una película fina a alta temperatura puede liberar parte del gas antes de que la superficie se cierre, mientras que una película más gruesa puede atrapar la misma carga de gas. Los isocianatos de reacción rápida, las formulaciones de alto contenido en sólidos, los ciclos de horneado rápidos y los sistemas con vida útil de mezcla corta dejan poco tiempo para la nivelación y la liberación de gas. Por el contrario, un sistema de secado lento puede mostrar menos poros, pero aun así desarrollar un problema de curado relacionado con la estequiometría.
Defectos que se asemejan a problemas de humedad
La humedad es una causa frecuente, pero no todas las burbujas o pérdidas de brillo se originan en el poliol de poliéster. Un diagnóstico correcto evita cambios innecesarios en un lote de resina que, por lo demás, es adecuado.
Una distinción útil es el momento de aparición. Los defectos que aparecen inmediatamente después de la atomización suelen indicar condiciones de aplicación, aire atrapado o equilibrio de disolventes. Los defectos que se intensifican después del periodo de inducción o de la exposición al horno merecen un examen más detallado del agua presente en el recubrimiento mezclado, el poliol, los pigmentos, los aditivos y el suministro de aire comprimido. Una película visualmente lisa que posteriormente muestra una menor resistencia a disolventes puede indicar un problema de equilibrio de reacción, incluso cuando el dióxido de carbono no ha generado defectos visibles.
Por dónde entra la humedad en un sistema de recubrimiento de poliuretano
El poliol de poliéster es un lugar evidente para investigar, especialmente después del almacenamiento, el uso parcial o la transferencia entre recipientes. Los polioles de poliéster pueden absorber agua del espacio de cabeza húmedo después de abrir un tambor, cubeta o contenedor IBC. La apertura repetida es más problemática que una única extracción controlada, ya que cada ciclo reemplaza el espacio de cabeza seco por aire ambiente. Un tapón mal ajustado, una junta dañada o una conexión de almacenamiento ventilada pueden permitir una absorción gradual de humedad sin un cambio evidente de apariencia.
El agua también puede entrar antes de que el poliol llegue al recipiente de mezcla. Una manguera de transferencia que se lavó y no se secó completamente, una bomba con líquido de limpieza residual o un tanque que se abrió durante condiciones meteorológicas húmedas pueden contaminar un lote completo. La condensación merece atención cuando un recipiente frío se traslada a una zona cálida y húmeda. Puede formarse agua en el exterior, alrededor de los accesorios y dentro de las aberturas expuestas; limpiar el exterior no demuestra que el producto y la ruta de transferencia estén secos.
Los disolventes son otra fuente frecuente. Un disolvente puede cumplir su propia especificación de compra y, sin embargo, aportar más agua a una formulación de poliuretano de alto contenido en sólidos de la que el proceso puede tolerar. Los disolventes higroscópicos, las corrientes de disolvente recuperado y los recipientes que se dejan abiertos durante la preparación requieren una atención especial. Los pigmentos, las cargas y los agentes matizantes pueden introducir agua como humedad superficial adsorbida. Su condición de humedad puede variar según la humedad del almacén, incluso cuando se utiliza el mismo grado.
El aire comprimido se pasa por alto fácilmente. El aire utilizado para inertización de tanques, transferencia neumática, pulverización o limpieza debe estar adecuadamente seco para el proceso de recubrimiento. El aire sin aceite por sí solo no es suficiente: el aire húmedo sin tratar puede condensarse en las mangueras o entrar en un recipiente abierto. Un sistema de aire seco aún puede causar problemas cuando el desecante se agota, falla un drenaje o una línea inactiva durante mucho tiempo ha acumulado condensado.
Mida el material, no solo la apariencia final
Una prueba de contenido de agua en el poliol de poliéster es la forma directa de establecer si la resina cumple el requisito de la formulación. La titulación Karl Fischer se utiliza ampliamente porque mide el agua en lugar de inferirla a partir de la viscosidad, la apariencia o el índice de acidez. La muestra debe ser representativa. La sedimentación, el almacenamiento a granel mal mezclado, el agua residual cerca de una salida inferior y los frascos de muestra dejados sin tapa pueden generar resultados engañosos.
Los resultados de las pruebas necesitan contexto. El límite de humedad aceptable se determina por el poliol específico, el tipo de isocianato, la relación objetivo NCO/OH, la carga de relleno, el espesor de la película y el programa de curado. Un límite interno genérico no debe aplicarse de forma indiscriminada a recubrimientos flexibles, recubrimientos rígidos, barnices transparentes y sistemas pigmentados. Un resultado apenas por debajo de un límite de material puede seguir siendo inadecuado una vez que se suman las contribuciones del disolvente, los pigmentos, los aditivos y la exposición ambiental.
Controle el agua en los puntos de decisión, no solo después de que ocurra un defecto: en la recepción de un lote nuevo, después de un almacenamiento prolongado, antes de cargar un lote sensible y después de cualquier desviación relacionada con limpieza, transferencia, daños en el embalaje o exposición meteorológica. Cuando los defectos se repiten de forma intermitente, conserve muestras tanto de los componentes individuales como del material mezclado. Comparar las muestras retenidas con el lote de producción real aporta más información que analizar únicamente un recipiente de reemplazo después del hecho.
La viscosidad no es un indicador fiable de humedad. La absorción de agua puede ser suficientemente importante como para afectar la reacción del isocianato, mientras produce poco cambio inicial de viscosidad en el poliol de poliéster. El índice de acidez, el índice de hidroxilo y el color también responden a cuestiones diferentes. Siguen siendo indicadores de calidad útiles, pero ninguno sustituye una determinación directa de agua.
El secado y la recuperación requieren una decisión controlada
Calentar un poliol de poliéster húmedo en un recipiente abierto rara vez es una respuesta adecuada. Puede aumentar la exposición al aire húmedo, favorecer la oxidación o el cambio de color y eliminar los componentes volátiles de manera desigual. Cuando el secado está permitido por la especificación del material y el diseño del proceso, suele realizarse con calor y vacío controlados, con agitación o circulación, seguido de la verificación de humedad. El objetivo no es simplemente eliminar el agua rápidamente; es restaurar un material uniforme sin modificar la resina más allá de sus propiedades permitidas.
El secado debe evaluarse considerando más que el resultado final de agua. Confirme que la viscosidad, el índice de hidroxilo, el índice de acidez, la apariencia y el rendimiento de aplicación sigan siendo aceptables para la fórmula prevista. Una resina que alcanza un bajo valor de agua pero ha sufrido un historial térmico excesivo puede crear un problema de procesamiento diferente. Una vez que un componente ha reaccionado con isocianato, el secado posterior a la mezcla no es una opción de reparación. La generación de dióxido de carbono y el aumento de viscosidad podrían ya estar en curso.
No intente corregir una humedad incierta aumentando arbitrariamente la carga de isocianato. El isocianato adicional puede modificar la densidad de reticulación, la velocidad de curado, la fragilidad y el contenido reactivo residual. El ajuste calculado también deja de ser fiable cuando se desconoce la contribución real de agua de cada componente. Una decisión de formulación controlada requiere valores de agua medidos y una comprensión clara de la estequiometría prevista.
Prácticas de manipulación que evitan la contaminación repetida
Mantenga los recipientes de poliol de poliéster herméticamente cerrados, excepto durante una transferencia planificada. Utilice mangueras y accesorios dedicados y secos, y tápelos inmediatamente después de su uso. Cuando el proceso lo permita, la inertización con nitrógeno seco reduce el contacto con el aire húmedo durante el almacenamiento y la dosificación. El nitrógeno no elimina el agua ya presente, por lo que debe considerarse una medida preventiva y no correctiva.
- Antes de la transferencia, verifique que los tanques, bombas, filtros y mangueras estén secos después de la limpieza o el mantenimiento. Una inspección visual es insuficiente cuando los puntos bajos internos pueden retener líquido.
- Acondicione los materiales fríos el tiempo suficiente para evitar la condensación en aberturas y accesorios. No abra un tambor refrigerado inmediatamente en una zona de producción húmeda.
- Controle la exposición de los envases de pigmentos y cargas después de abrirlos. Los materiales con alta superficie específica pueden transportar suficiente humedad adsorbida para alterar un recubrimiento sensible de dos componentes.
- Registre los números de lote, las fechas de apertura, los resultados de pruebas de agua, las condiciones de almacenamiento y cualquier acción de reprocesamiento. Un registro útil vincula un defecto de recubrimiento con la ruta real del material, en lugar de con una suposición general sobre la resina.
La práctica de mezcla es importante después de seleccionar materiales secos. La formación excesiva de vórtices puede incorporar aire y simular defectos relacionados con el gas. Cuando la formulación lo permita, es preferible una incorporación de baja cizalla seguida de una desaireación adecuada. El recubrimiento mezclado debe protegerse del aire húmedo durante el tiempo de espera, ya que el esfuerzo de control del agua puede perderse entre la mezcla y la aplicación.
Detalles de formulación que cambian el resultado visible
Los recubrimientos de poliuretano de alto contenido en sólidos y sin disolvente suelen ser menos tolerantes porque su alta viscosidad restringe la salida de burbujas. Un barniz transparente también deja visibles los poros finos que un recubrimiento pigmentado puede ocultar parcialmente. Los sistemas mate añaden complejidad: un cambio de brillo causado por la humedad puede quedar oculto por los agentes matizantes, mientras que la misma reacción del agua sigue creando puntos débiles en la película.
Las dispersiones acuosas de poliuretano constituyen una categoría distinta y no deben evaluarse con la misma lógica que los recubrimientos de poliuretano de dos componentes con disolvente. El agua está presente intencionadamente en muchos sistemas acuosos, y su química de curado se formula en consecuencia. La preocupación por la humedad abordada aquí es el agua no intencionada introducida en un sistema de reacción de poliol de poliéster e isocianato diseñado para permanecer seco hasta el curado.
Los materiales ácidos no deben introducirse de manera casual como respuesta a un problema de humedad o curado. Por ejemplo,Ácido trifluorometanosulfónico CAS#1493-13-6 es un material fuertemente ácido e higroscópico utilizado en determinadas aplicaciones de síntesis; no es un auxiliar de secado para una mezcla de recubrimiento de poliuretano. Su presencia podría introducir química incompatible y crear un problema independiente de seguridad y formulación.
Cuando aparezca un defecto, aísle la etapa en la que podría haber entrado agua, analice los componentes retenidos, inspeccione los sistemas de transferencia y aire, y compare el momento de aparición del defecto con el perfil de curado. Esta secuencia transforma la humedad de una explicación vaga en una variable de proceso verificable. Los recubrimientos de poliuretano estables dependen de mantener secos tanto las materias primas como el recorrido seco desde el recipiente de almacenamiento hasta la película aplicada.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

