


Cómo afectan los pellets de polipropileno a la estabilidad del moldeo, la contracción y el tiempo de ciclo
La estabilidad del procesamiento comienza en el pellet
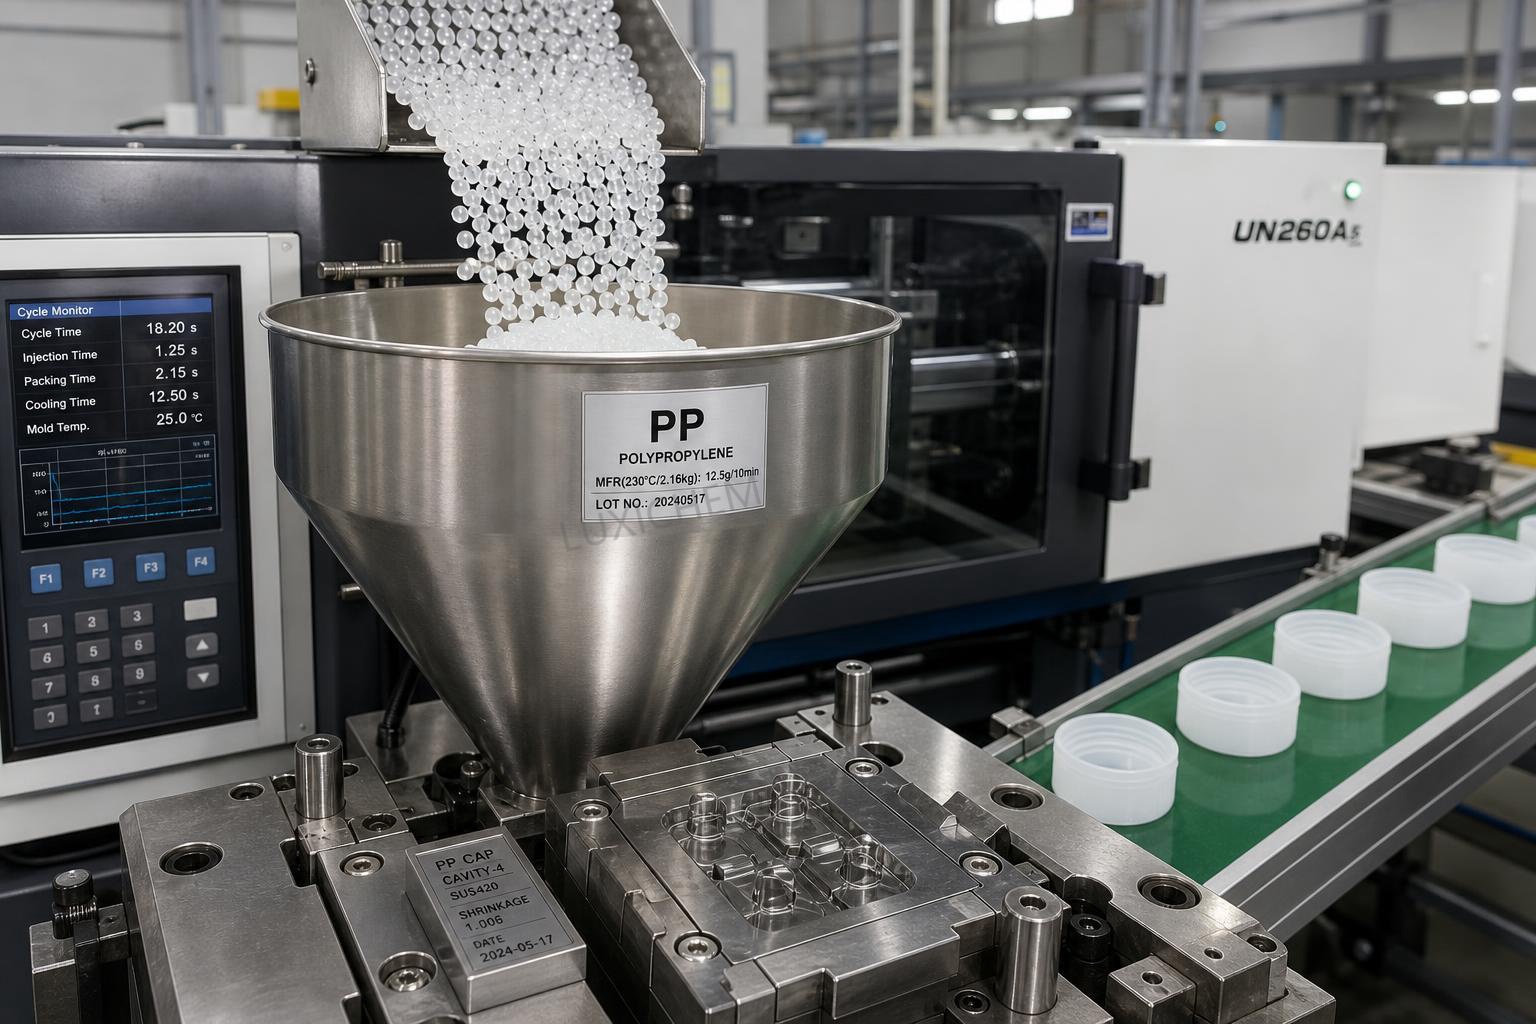
El moldeo estable suele depender de una ventana de material estrecha y predecible. En el caso de los pellets de polipropileno, dicha ventana se ve afectada por la distribución del tamaño de los pellets, la humedad superficial, la densidad aparente, la dispersión de aditivos y la consistencia del flujo de fusión entre lotes. Cuando los pellets se alimentan uniformemente a través de la tolva y se plastifican a una velocidad constante, el husillo se recupera con menos fluctuaciones, la variación del colchón tiende a reducirse y la respuesta de presión resulta más fácil de controlar. Cuando el flujo de pellets es inconsistente, la máquina puede seguir funcionando, pero el proceso suele comenzar a desviarse mediante pequeñas señales, como un peso de inyección irregular, cambios en la respuesta de la contrapresión o un perfil de temperatura de la masa fundida que ya no coincide con la configuración original.
El polipropileno no absorbe agua de la misma manera que las resinas fuertemente higroscópicas, pero esto suele llevar a suponer erróneamente que el estado de los pellets nunca es relevante. La contaminación superficial, la humedad condensada causada por transiciones deficientes de almacenamiento y los finos generados durante la manipulación aún pueden alterar la alimentación y la homogeneidad de la masa fundida. En términos prácticos, el moldeo inestable suele comenzar antes de que el material llegue al cilindro. Los puentes en la garganta de la tolva, la acumulación de polvo cerca de las zonas de alimentación o la mezcla de pellets de diferentes grados pueden modificar la velocidad de alimentación real, incluso cuando los ajustes de la máquina permanecen sin cambios.
El resultado es un proceso que parece mecánicamente inestable, pero que en realidad está impulsado por el material. Un pico de presión durante el llenado puede interpretarse erróneamente como una restricción en la boquilla. Un llenado incompleto puede atribuirse al movimiento de la unidad de cierre o a la ventilación. En realidad, la primera variable que conviene aislar suele ser el propio pellet de polipropileno: si presenta una geometría uniforme, si se manipula en condiciones limpias y si corresponde al grado de moldeo previsto.
La variación del flujo de fusión y su efecto en la producción diaria
El índice de fluidez de la masa fundida es uno de los indicadores más visibles del comportamiento de los pellets de polipropileno en la máquina. Un grado de mayor fluidez generalmente llena con mayor facilidad, responde bien a paredes más delgadas y puede permitir una presión máxima de inyección más baja. Un grado de menor fluidez suele ofrecer un equilibrio diferente entre rigidez, comportamiento frente al impacto y resistencia de la masa fundida, pero requiere más energía para llenar geometrías complejas. Los problemas comienzan cuando el grado nominal es correcto, pero el comportamiento real del flujo cambia de un lote a otro, o cuando las proporciones de material triturado modifican la viscosidad efectiva más de lo esperado.
Si la fluidez de la masa fundida es superior a la ventana de proceso validada, la cavidad puede llenarse demasiado rápido con el mismo ajuste de velocidad. El congelamiento de la entrada puede producirse antes, el compactado puede resultar menos eficaz, el riesgo de rebabas en las líneas de partición puede aumentar y las dimensiones pueden variar porque el perfil de presión ya no coincide con el patrón de enfriamiento original. Si la fluidez es menor, el tiempo de llenado tiende a prolongarse, el calentamiento por cizallamiento puede aumentar en las entradas estrechas y la máquina puede compensarlo con una presión mayor o un tiempo de mantenimiento más largo, lo que afecta directamente al tiempo de ciclo.
En la extrusión, la misma inconsistencia suele aparecer como pulsaciones de producción, presión inestable en la boquilla o variaciones en las dimensiones del perfil. En el moldeo por inyección, se observa con mayor claridad a través del peso de la pieza y el equilibrio de las cavidades. Los operadores suelen centrarse primero en la temperatura del cilindro, pero los cambios de temperatura solo ocultan una parte del problema si los pellets que entran en el proceso no se comportan de manera uniforme. Un rango estable de fluidez reduce la cantidad de ajustes correctivos necesarios durante los cambios de turno y las transiciones de material.
La contracción está influida por algo más que la temperatura del molde
El polipropileno es semicristalino, por lo que la contracción está estrechamente relacionada con la cristalización durante el enfriamiento. Esto hace que las propiedades de los pellets sean especialmente importantes, ya que influyen en la forma en que la masa fundida se compacta, se enfría y solidifica. Incluso cuando la temperatura de la superficie del molde se mantiene constante, diferentes formulaciones de pellets o distintos niveles de agentes nucleantes, cargas y contenido reciclado pueden modificar notablemente el comportamiento de contracción. Una pieza que parece dimensionalmente estable durante la primera hora puede comenzar a desviarse después de que el molde alcance un estado térmico más estabilizado o después de introducir un nuevo lote de material.
La contracción aumenta cuando la cavidad no recibe suficiente presión de compactación efectiva antes de que se congele la entrada. Los pellets de menor viscosidad pueden llenar fácilmente la cavidad, pero si se congelan en la entrada de manera diferente o se relajan más durante el enfriamiento, las dimensiones finales pueden desplazarse en direcciones inesperadas. Por el contrario, una masa fundida más resistente puede generar una mayor orientación interna en la trayectoria del flujo, y dicha orientación puede liberarse posteriormente en forma de deformación o contracción desigual en la pieza.
Por este motivo, dos envíos de pellets de polipropileno vendidos bajo una descripción similar pueden no producir dimensiones idénticas a menos que la formulación, el paquete de aditivos y las características de flujo estén estrechamente alineados. En el caso de recipientes moldeados, tapas, carcasas de electrodomésticos y componentes técnicos, la contracción no es solo una cuestión de diseño; es una respuesta del proceso determinada por el comportamiento del material a nivel del pellet. Cuando aparece una desviación dimensional, conviene revisar si el tiempo de recuperación del husillo, el colchón de masa fundida, el pico de presión en la cavidad y el tiempo de sellado de la entrada cambiaron junto con el lote de material.
En las plantas que manipulan múltiples productos intermedios químicos y materias primas relacionadas con polímeros, las prácticas de trazabilidad utilizadas para otros materiales, incluidos productos como 2-Ethylanthraquinone CAS#84-51-5, reflejan una regla más amplia que también es importante en el procesamiento de polipropileno: una vez que la identidad del lote se vuelve confusa durante el almacenamiento o la transferencia, el análisis de la causa raíz se vuelve más lento y resulta más difícil explicar la variación dimensional.
El tiempo de ciclo cambia con el comportamiento del material, no solo con la velocidad de la máquina
El tiempo de ciclo suele considerarse un problema de configuración de la máquina, pero el ciclo alcanzable está estrechamente relacionado con la forma en que los pellets de polipropileno se funden y solidifican. Si los pellets se plastifican eficientemente, el husillo puede recuperarse durante el enfriamiento sin exigir temperaturas del cilindro o contrapresiones más elevadas. Si la masa fundida llega a la cavidad con una viscosidad predecible, el llenado y la compactación pueden ajustarse para completarse antes sin generar rechupes, rebabas o deformaciones posteriores al moldeo. Sin embargo, si la inconsistencia de los pellets requiere correcciones frecuentes, el proceso suele absorber esa incertidumbre funcionando más lentamente.
El tiempo de enfriamiento es especialmente sensible al comportamiento real de cristalización del grado utilizado. Algunos materiales de polipropileno pueden desmoldearse limpiamente con un tiempo de enfriamiento más corto porque desarrollan rigidez con suficiente rapidez antes de la expulsión. Otros pueden parecer listos debido a su apariencia superficial, pero deformarse después de la expulsión, lo que provoca desperdicios ocultos o problemas de ensamblaje posteriores. En ese caso, el tiempo de ciclo nominal mostrado en la pantalla de la máquina resulta engañoso, porque el ciclo de producción real incluye la clasificación, el retrabajo y las paradas no planificadas.
La geometría de los pellets también contribuye indirectamente. Los pellets uniformes se alimentan de forma más predecible y ayudan a mantener estable la recuperación del husillo. Las formas irregulares, el exceso de finos o la contaminación pueden interrumpir la alimentación, aumentar el deslizamiento del husillo y prolongar la plastificación. Un ciclo que parece estar limitado por el enfriamiento del molde puede estar realmente condicionado por el tiempo de recuperación cuando la consistencia de la alimentación es deficiente. En moldes de alta cavitación, incluso pequeñas variaciones en la recuperación o el colchón pueden obligar a utilizar un ciclo más conservador para preservar la uniformidad entre piezas.
Señales habituales del proceso que apuntan a los pellets de polipropileno
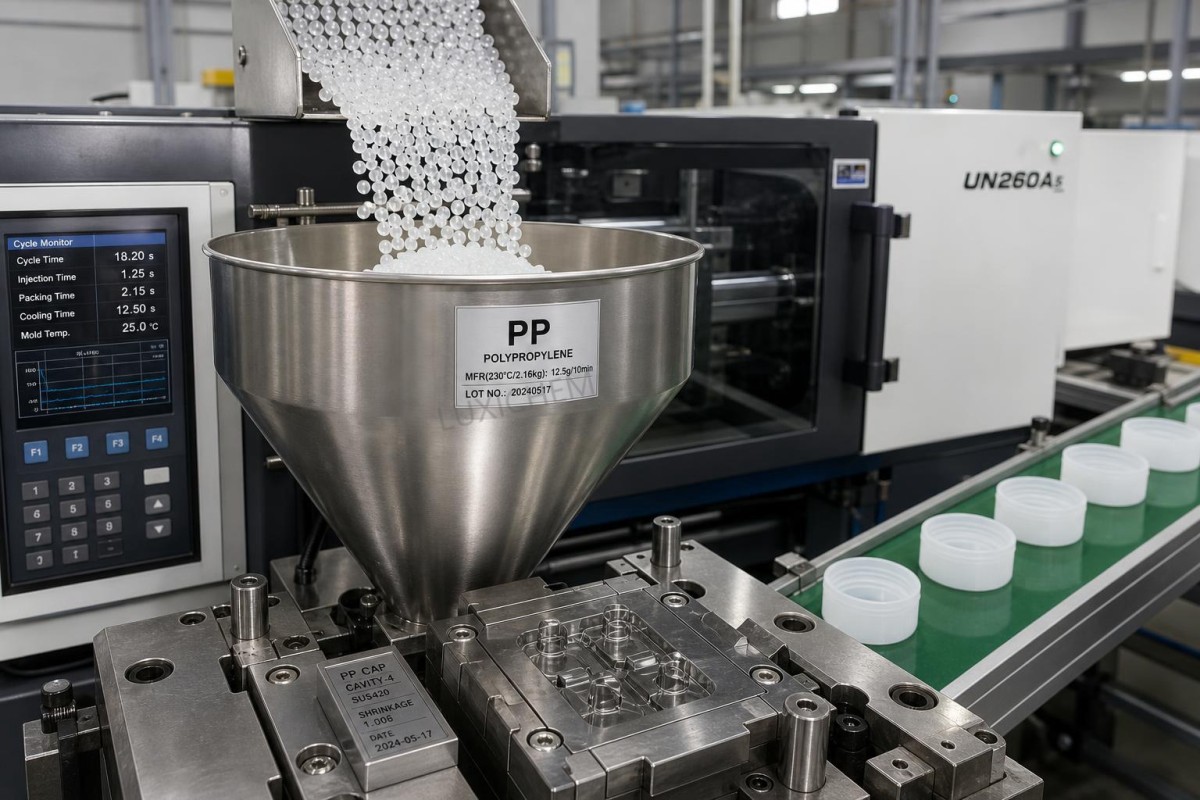
Varios defectos recurrentes suelen tratarse primero como fallos del molde o de la máquina, aunque el estado del material sea la fuente más probable. Las marcas de plateado en piezas de polipropileno pueden deberse a contaminación o volátiles atrapados introducidos por condiciones deficientes de almacenamiento, y no simplemente a un error de temperatura. Los puntos negros pueden originarse en material degradado que queda en zonas muertas, pero también pueden estar relacionados con polvo o partículas extrañas mezcladas con el flujo de pellets durante el transporte. La variación del brillo puede sugerir un desequilibrio de temperatura de la cavidad, pero también puede reflejar una historia térmica inconsistente de la masa fundida causada por una alimentación inestable.
Las marcas de hundimiento y la deformación requieren la misma disciplina. Si la presión de mantenimiento ya se ha aumentado y el tiempo de enfriamiento se ha prolongado, pero la pieza sigue moviéndose después de la expulsión, la cuestión pasa a ser si los pellets están proporcionando la misma respuesta de compactación que el último lote validado. Cuando la entrada se congela antes de lo previsto, la máquina puede completar la fase de mantenimiento sobre el papel mientras la pieza recibe muy poca compensación efectiva en la cavidad. Esta desconexión es habitual cuando el comportamiento del material cambia ligeramente, pero la hoja de proceso se trata como algo fijo.
Otro error frecuente de evaluación está relacionado con el masterbatch de color o la mezcla de aditivos. Cuando los pellets se mezclan en seco de forma deficiente, las diferencias locales de concentración pueden alterar el flujo y la cristalización de maneras que imitan una inestabilidad mecánica. Entonces parece que la máquina necesita ajustes constantes, aunque el problema real sea que la masa fundida que entra en la zona delantera no tiene una composición uniforme de una inyección a otra.
El almacenamiento, la manipulación y la transferencia importan más de lo que parece
Los pellets de polipropileno pueden salir del proveedor en condiciones aceptables y aun así volverse inestables en producción debido a errores habituales de manipulación. Los sacos almacenados cerca de fuentes de calor pueden compactarse o recoger contaminación superficial después de abrirse repetidamente. El material transferido desde un almacenamiento en frío a una sala de proceso caliente puede llevar condensación en la superficie exterior de los pellets si la transición no se gestiona correctamente. Un transporte neumático ajustado de forma demasiado agresiva puede generar finos, que pueden acumularse en tolvas, filtros y gargantas de alimentación hasta que la recuperación del husillo se vuelve inconsistente.
La segregación durante la transferencia es otro problema que suele pasarse por alto. Si una mezcla contiene pellets de diferente tamaño, densidad o carga de aditivos, el movimiento repetido puede separar la mezcla en lugar de conservarla. Por ello, la primera parte cargada en la tolva puede comportarse de manera diferente a la última. Esta es una de las razones por las que una máquina puede iniciar el turno correctamente y volverse inestable más tarde sin que se haya producido ningún cambio aparente en el equipo.
- La identificación del material debe permanecer asociada a cada lote durante la recepción, la preparación y el uso junto a la línea; volver a etiquetar basándose en la memoria favorece la confusión entre grados.
- Los recipientes abiertos necesitan un método controlado de resellado para evitar la entrada de polvo, humedad y pellets extraños durante el consumo parcial.
- La velocidad de transporte, el desgaste de los codos y la limpieza de la tolva deben revisarse periódicamente, ya que los problemas de alimentación suelen desarrollarse gradualmente en lugar de aparecer como un único fallo.
Adaptar el grado al molde reduce el trabajo de corrección
No todos los grados de polipropileno son adecuados para cualquier molde simplemente porque pertenecen a la misma familia de polímeros. Los envases de pared delgada, las bisagras vivas, los revestimientos para automóviles y las piezas utilitarias rígidas pueden requerir diferentes combinaciones de fluidez, comportamiento frente al impacto, rigidez, nucleación y contenido de carga. El uso de un grado fuera del rango de procesamiento previsto suele obligar a la máquina a funcionar en el límite de su presión, temperatura o capacidad de enfriamiento. El proceso puede seguir produciendo piezas aceptables durante un tiempo, pero la estabilidad se vuelve frágil y cualquier variación aguas arriba en los pellets se amplifica.
El polipropileno cargado requiere especial precaución. Los grados cargados con minerales pueden reducir la contracción y mejorar la rigidez, pero modifican la respuesta al flujo, el comportamiento frente al desgaste y las características de enfriamiento. Si la distribución de la carga es inconsistente, el equilibrio de la cavidad y el acabado superficial pueden desviarse al mismo tiempo. Los grados de copolímero aleatorio y copolímero de impacto también responden de manera diferente a los grados de homopolímero en términos de flujo y comportamiento dimensional. Tratarlos como intercambiables porque todos son polipropileno es un atajo habitual que aumenta las dificultades de diagnóstico posteriores.
El diseño del molde también determina la respuesta. Un molde con trayectorias de flujo largas, entradas pequeñas, nervaduras delgadas o ventilación limitada tiene una tolerancia más estrecha frente a la variación de los pellets. En esos casos, seleccionar pellets de polipropileno con un comportamiento de flujo controlado estrictamente suele ser más eficaz que intentar resolver el problema mediante ajustes repetidos de la máquina.
En qué debe centrarse el control del proceso
Los puntos de control útiles son aquellos que permiten separar la variación del material de la variación de la máquina. Registrar únicamente las temperaturas del cilindro y el recuento de ciclos rara vez explica por qué un proceso se desvió. Las señales más informativas incluyen el tiempo de recuperación del husillo, la estabilidad real del colchón, la consistencia de la presión de transferencia, el tiempo de sellado de la entrada, la tendencia del peso de la pieza y cualquier cambio en el aspecto visual de los pellets recibidos. Un ligero cambio en el brillo de los pellets, el nivel de finos o el tono de color no debe descartarse si aparecen al mismo tiempo problemas dimensionales o de ciclo.
Durante la resolución de problemas, aislar una sola variable es más eficaz que reajustar todo el proceso. Si la contracción aumenta repentinamente, elevar simultáneamente la presión de mantenimiento, la temperatura de la masa fundida y el tiempo de enfriamiento puede ocultar la causa raíz durante unas horas, pero crea posteriormente un problema de validación mayor. Normalmente es mejor confirmar el lote de material, comparar el comportamiento de recuperación con el de la operación anterior, inspeccionar el estado de la tolva y la garganta, y después ajustar el proceso basándose en lo que realmente cambió.
Los pellets de polipropileno afectan a la estabilidad del moldeo, la contracción y el tiempo de ciclo porque determinan la uniformidad con la que el polímero entra en cada etapa del proceso: alimentación, fusión, llenado, compactación, cristalización y expulsión. Cuando el comportamiento del material se vuelve predecible, los ajustes de la máquina comienzan a funcionar como controles reales en lugar de ser correcciones constantes.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

