


Cómo cambia la calidad de la glicerina cruda después de la producción de biodiésel
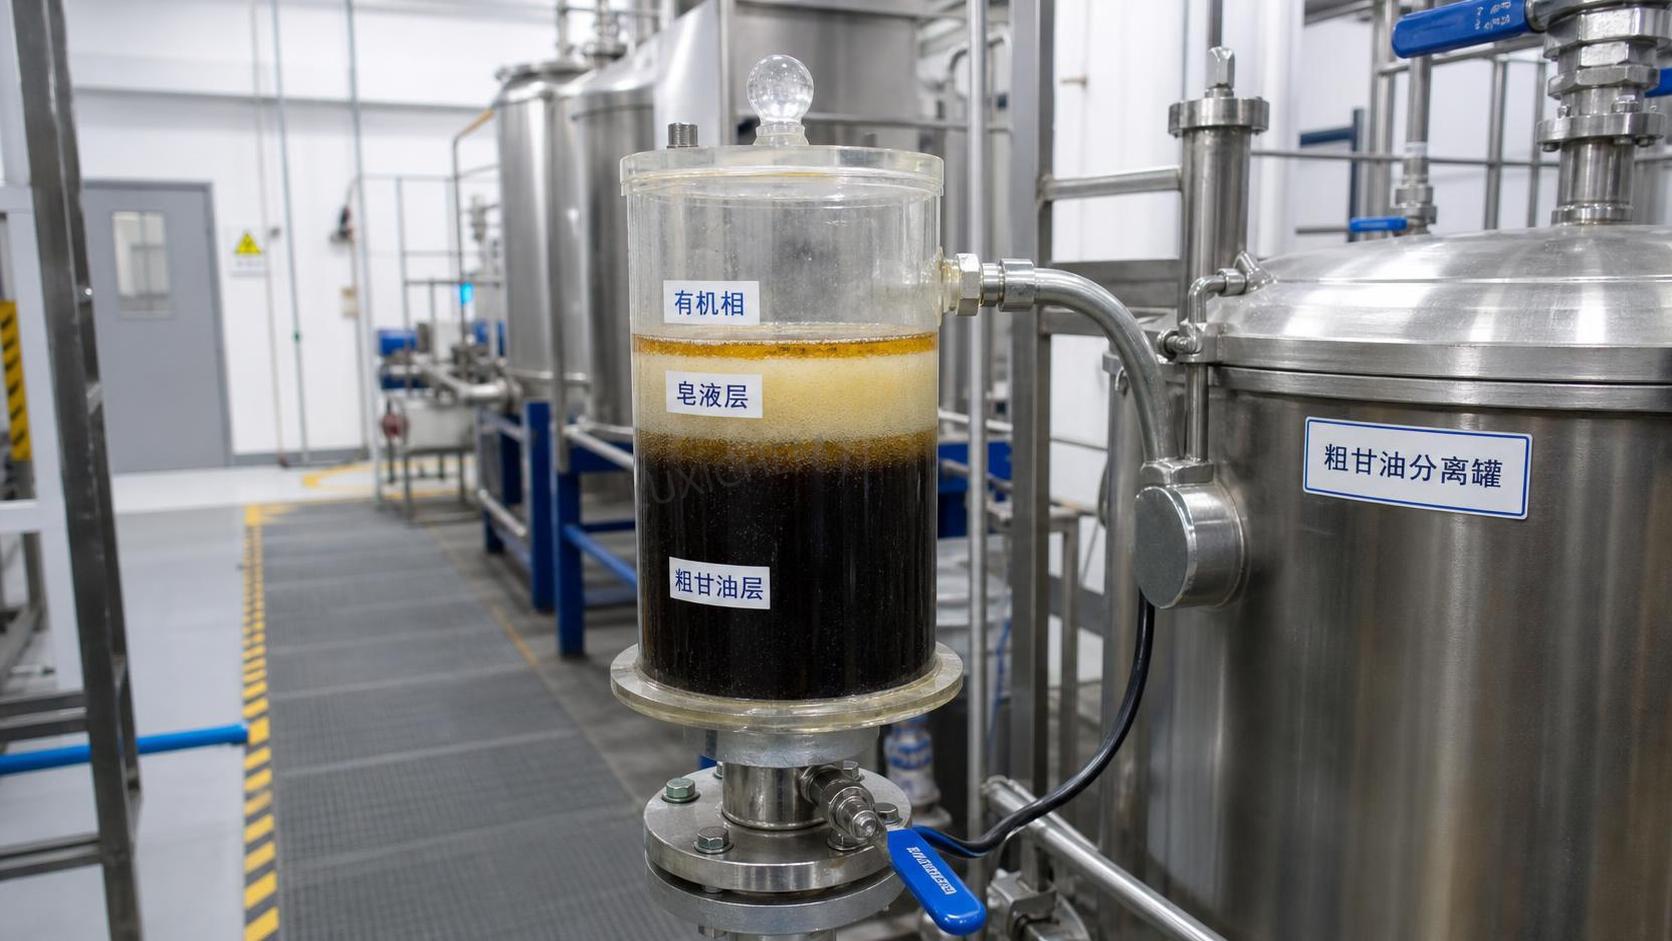
Después de separar un lote de biodiésel, la fase inferior puede denominarse glicerina cruda, pero esa etiqueta no describe un material único y predecible. Una producción puede generar un líquido oscuro, alcalino y rico en jabones con una cantidad considerable de metanol residual; otra puede producir una fase de glicerol más densa que contiene menos jabones pero más sales disueltas. Para la evaluación técnica, la cuestión importante no es simplemente si se recuperó glicerina cruda. Es si su composición es lo suficientemente consistente para la ruta posterior prevista.
El criterio fundamental es sencillo:la calidad de la glicerina cruda cambia según la materia prima, el sistema catalítico, la conversión de la reacción, la separación de fases, la recuperación de metanol y cualquier etapa de lavado o neutralización realizada después de la transesterificación. Un valor alto de glicerol aparente por sí solo no es suficiente. El metanol, el agua, las cenizas, los jabones, la materia grasa libre, los residuos de catalizador y los compuestos orgánicos que generan color pueden determinar si el material es apto para uso industrial directo, requiere pretratamiento o debe enviarse únicamente a un proceso de recuperación más tolerante.
Por qué la fase de glicerina cambia de un proceso de biodiésel a otro
La producción de biodiésel convierte los triglicéridos en ésteres metílicos de ácidos grasos y glicerol mediante transesterificación. La fase de glicerina cruda contiene no solo el glicerol generado, sino también materiales que se distribuyen preferentemente en la fase polar inferior. Por tanto, su composición refleja lo que entró en el proceso y el grado de control de la reacción y la separación.
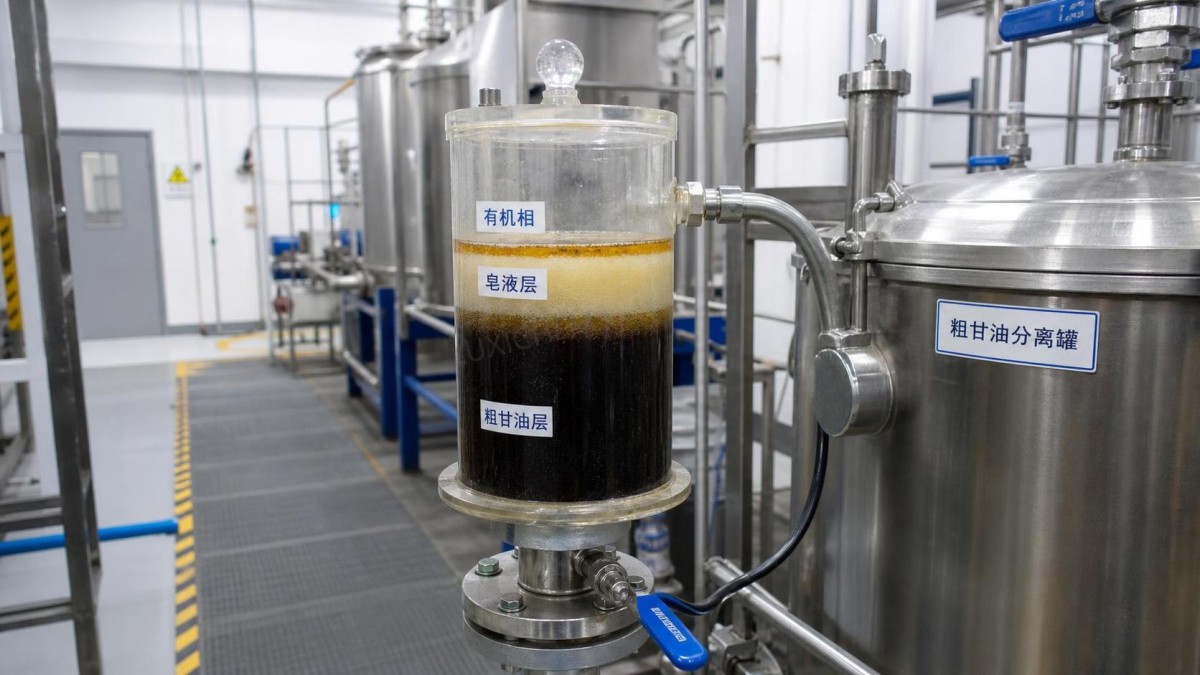
En una evaluación rutinaria de planta, la variación puede hacerse visible primero como un cambio de color, viscosidad, olor, comportamiento de sedimentación o pH. Estas observaciones son advertencias útiles, pero no pueden sustituir el análisis. Una corriente más oscura puede contener material orgánico oxidado, componentes residuales de la materia prima o productos de degradación térmica. Un líquido más fluido puede indicar niveles elevados de metanol o agua. Una muestra que se separa en capas tras permanecer en reposo puede contener biodiésel arrastrado, ácidos grasos libres o fases jabonosas que no se resolvieron completamente durante la decantación.
La materia prima establece la base de impurezas
Los aceites vírgenes refinados generalmente introducen menos impurezas no glicéridas que el aceite de cocina usado, los aceites ácidos, las grasas animales o las materias primas con alto contenido de ácidos grasos libres. Cuando el aceite inicial contiene más ácidos grasos libres, humedad, fosfolípidos, pigmentos, metales o compuestos degradados de fritura, la fase de glicerina suele volverse más compleja. Estas impurezas pueden consumir catalizador, favorecer la formación de jabón, aumentar la estabilidad de las emulsiones y hacer que la purificación posterior sea menos predecible.
Las materias primas de origen animal también pueden introducir un perfil graso diferente y un comportamiento de flujo en frío más difícil durante la manipulación. Los aceites usados suelen aportar residuos de alimentos, polímeros formados durante la fritura y humedad variable. Ninguno de estos factores hace automáticamente que la glicerina sea inutilizable, pero modifican la carga de pretratamiento. Un evaluador técnico debe tratar el historial de la materia prima como una variable primaria de calidad y no como información de contexto.
La selección del catalizador modifica el perfil de sales y jabones
Los procesos de biodiésel catalizados por álcalis utilizan habitualmente catalizadores a base de sodio o potasio. Cuando hay agua o ácidos grasos libres presentes, una parte del catalizador puede participar en la saponificación en lugar de la conversión de ésteres. Los jabones resultantes pueden permanecer en la fase de glicerina cruda, retener éster y agua en emulsiones e interferir con la simple separación por gravedad.
Los sistemas derivados de sodio tienden a producir residuos que contienen sodio; los sistemas derivados de potasio producen residuos que contienen potasio. Esta diferencia es importante cuando son relevantes el contenido de cenizas, la recuperación de sales, el tratamiento de aguas residuales, el comportamiento de combustión o el procesamiento biológico. Las rutas catalizadas por ácidos o enzimáticas pueden producir un equilibrio de impurezas diferente, a menudo con menos jabón alcalino, pero potencialmente con diferentes ácidos residuales, niveles de agua, intermediarios de reacción o costes de procesamiento.
La concentración de catalizador también importa. Un exceso de catalizador puede mejorar la velocidad aparente de reacción en algunos casos, pero puede aumentar la carga inorgánica residual y complicar la neutralización. Una cantidad insuficiente de catalizador puede dejar glicéridos sin reaccionar y glicéridos parciales que contaminan tanto las fases de biodiésel como de glicerina. Por lo tanto, la evaluación de calidad debe relacionar el resultado analítico con la tasa real de adición de catalizador y la acidez de la materia prima, en lugar de interpretar los valores de cenizas o jabón de forma aislada.
Los componentes que con mayor frecuencia determinan el valor posterior
La glicerina cruda suele evaluarse como un conjunto composicional y no mediante un único valor de aprobado/rechazado. Los siguientes componentes deben considerarse conjuntamente porque mejorar un parámetro puede modificar otro. Por ejemplo, la eliminación de metanol aumenta la seguridad y puede incrementar la concentración de glicerol, pero no elimina sales ni jabones. La acidulación puede reducir el contenido de jabón, pero puede crear una capa de ácidos grasos libres y aumentar la necesidad de gestión de fases.
El contenido de glicerol es útil, pero puede resultar engañoso
Una muestra concentrada no es necesariamente una muestra limpia. La eliminación de metanol y agua puede elevar el porcentaje medido de glicerol simplemente al reducir la dilución, mientras que las sales, los jabones y los contaminantes orgánicos no glicéricos permanecen. Por el contrario, una concentración de glicerol más baja puede ser aceptable para un proceso que pueda manejar corrientes acuosas, siempre que se controlen los niveles de metanol y sales.
Por esta razón, los evaluadores deben evitar comparar la glicerina cruda únicamente por el “porcentaje de glicerol”. Un enfoque mejor consiste en revisar el contenido de glicerol junto con la humedad, el metanol, las cenizas, el jabón, el pH y el índice de acidez. La aplicación prevista determina qué impureza se vuelve limitante. Un material destinado a una ruta energética de alta temperatura puede tolerar un perfil diferente al de un material destinado a recuperación química o conversión basada en fermentación.
El metanol suele ser la primera restricción de proceso y seguridad
El metanol residual suele permanecer elevado en la fase de glicerina porque se utiliza metanol en exceso para impulsar la transesterificación. Su presencia reduce el punto de inflamación, afecta el riesgo de exposición a vapores y puede inhibir determinados procesos biológicos posteriores. También distorsiona las observaciones de densidad y viscosidad, haciendo que una muestra cruda reciente parezca menos concentrada de lo que será después de la recuperación de alcohol.
La evaluación del metanol no debe limitarse a un resultado de laboratorio. El evaluador debe preguntar si la muestra se tomó antes o después de la eliminación al vacío, si el recipiente estaba bien cerrado y si el muestreo se realizó en un punto estable del proceso. El metanol puede perderse durante la manipulación abierta, haciendo que una muestra parezca más limpia de lo que realmente era el material a granel durante la producción. El muestreo representativo y los registros claros de tiempo son esenciales.
Las sales, los jabones y el pH revelan cómo se gestionó la separación
Una alcalinidad elevada frecuentemente indica catalizador residual y jabón. Esto puede gestionarse cuando la operación posterior incluye acidulación controlada y división de fases. Sin embargo, una neutralización no controlada puede crear sobreacidificación localizada, emulsiones persistentes o arrastre variable de ácidos grasos libres. El resultado puede ser una corriente de glicerina cruda que parece uniforme cuando está caliente, pero se separa de forma impredecible durante el almacenamiento.
La medición de cenizas proporciona una indicación práctica del residuo inorgánico después de una ignición controlada. No identifica todas las especies de sales, pero ayuda a distinguir una corriente con contenido mineral relativamente bajo de otra que probablemente impondrá mayores costes de refinación o eliminación. Cuando la identidad de las sales es importante, puede requerirse análisis adicional para determinar sodio, potasio, cloruro, sulfato, fosfatos o metales introducidos a través de la materia prima y los productos químicos de procesamiento.
Una forma práctica de investigar un cambio de calidad
Cuando una corriente de glicerina cruda cambia repentinamente de apariencia o resultados de laboratorio, comience por la secuencia de producción en lugar de asumir que la propia glicerina se ha vuelto defectuosa. La investigación más útil compara el lote modificado con un lote estable reciente y rastrea la diferencia hacia atrás a través de la preparación de la materia prima, las condiciones de reacción, la separación y las operaciones de recuperación.
- Confirme la base de la muestra. Registre si la muestra se tomó antes de la recuperación de metanol, después de la decantación, después del lavado o después de la neutralización. Las muestras de diferentes puntos no pueden compararse directamente.
- Revise el estado de la materia prima. Compruebe la humedad, los ácidos grasos libres, los sólidos visibles y si cambió la fuente del aceite entrante. Un cambio en la calidad de la materia prima puede explicar varios cambios posteriores a la vez.
- Compare los registros de adición de catalizador y alcohol. Las diferencias en la concentración de catalizador, la proporción de metanol o la intensidad de mezcla pueden alterar la conversión y la formación de jabón.
- Inspeccione el rendimiento de la separación. Busque sedimentación prolongada, capas de emulsión, espesor inusual de la interfase o arrastre de éster. Una mala resolución de fases suele causar contaminación orgánica variable.
- Compruebe las condiciones de recuperación. La temperatura de eliminación de metanol, la estabilidad del vacío, el tiempo de residencia y el manejo del condensado influyen tanto en el alcohol residual como en el riesgo de oscurecimiento térmico.
- Analice el conjunto de impurezas relevante. Como mínimo, evalúe glicerol, metanol, agua, cenizas, pH o alcalinidad, y contenido de jabón o ácidos grasos libres según la ruta prevista.
No todas las desviaciones requieren la misma corrección. Un alto contenido de metanol puede requerir un mejor control de recuperación. Un alto contenido de jabón puede indicar acidez de la materia prima, entrada de humedad o exceso de álcali. Un alto contenido de agua puede provenir del lavado o de una materia prima húmeda y puede requerir secado o una secuencia de separación revisada. Las cenizas elevadas tienen mayor probabilidad de requerir un cambio en la gestión del catalizador, la neutralización o la desmineralización posterior.
Ajuste el perfil de calidad al uso previsto
El objetivo de calidad adecuado depende de lo que ocurrirá después. El material utilizado como materia prima industrial de baja calidad puede necesitar más una composición estable y documentada que un contenido de glicerol altamente refinado. Una ruta de conversión química puede ser especialmente sensible al agua, las sales, los residuos de catalizador o los contaminantes orgánicos reactivos. Una ruta biológica puede estar limitada por el metanol, la salinidad y los compuestos inhibidores. Las rutas de recuperación térmica requieren una revisión cuidadosa de las cenizas, las sales corrosivas y el manejo relacionado con las emisiones.
La segregación suele ser más valiosa que intentar forzar cada lote a una única especificación. Mantener separadas las corrientes de diferentes materias primas o condiciones de proceso puede conservar una fracción más consistente para una salida definida. También evita que un lote con alto contenido de sales o jabón reduzca el valor de un material más limpio. Los tanques de almacenamiento deben evaluarse en cuanto a sedimentación, separación de fases, efectos de temperatura y compatibilidad con componentes alcalinos o ácidos residuales.
Cuando una instalación también maneja intermediarios aromáticos reactivos, el control de contaminación cruzada adquiere especial importancia. Productos comoAnilina CAS#62-53-3 son intermediarios de síntesis química con buena compatibilidad de solubilidad en diversos sistemas orgánicos, pero no están relacionados con la calidad de la glicerina derivada del biodiésel y deben mantenerse separados de las áreas de manipulación de glicerina cruda. Los equipos de transferencia independientes, la identificación clara de las líneas y la verificación de limpieza adecuada ayudan a prevenir la contaminación no intencionada de cualquiera de las corrientes.
Cuándo se justifica una purificación adicional
El pretratamiento se justifica cuando el perfil de impurezas entra en conflicto con la siguiente etapa del proceso, no simplemente porque el material crudo parezca oscuro o tenga un contenido de glicerol inferior al de otro lote. Las intervenciones habituales incluyen recuperación de metanol, acidulación para dividir los jabones en ácidos grasos libres, sedimentación o centrifugación para mejorar la separación de fases, eliminación de agua, filtración y desmineralización. Cada intervención debe evaluarse por lo que elimina y por la nueva corriente que crea.
La acidulación, por ejemplo, puede reducir la inestabilidad relacionada con el jabón al convertir los jabones en ácidos grasos libres y sales inorgánicas. Sin embargo, también requiere dosificación controlada de ácido, gestión de temperatura y tiempo suficiente para la separación de capas. La fase grasa recuperada puede tener valor en algunos sistemas, mientras que la fase acuosa de glicerina que contiene sales puede seguir necesitando tratamiento adicional. Aplicar acidulación sin un plan posterior claro puede simplemente trasladar las impurezas de una fase a otra.
Para la evaluación técnica, el enfoque más fiable consiste en definir criterios de aceptación a partir del requisito posterior real, tomar muestras en un punto conocido del proceso y seguir la tendencia del perfil completo de impurezas a lo largo del tiempo. La glicerina cruda no es un coproducto uniforme. Su calidad es un registro directo de cómo se operó el proceso de biodiésel, de cuán variable fue la materia prima y de cuán eficazmente se controlaron las etapas de separación y recuperación.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

