


Dispersión de sílice pirogénica en epoxi: equilibrio entre cizallamiento, calor y aire
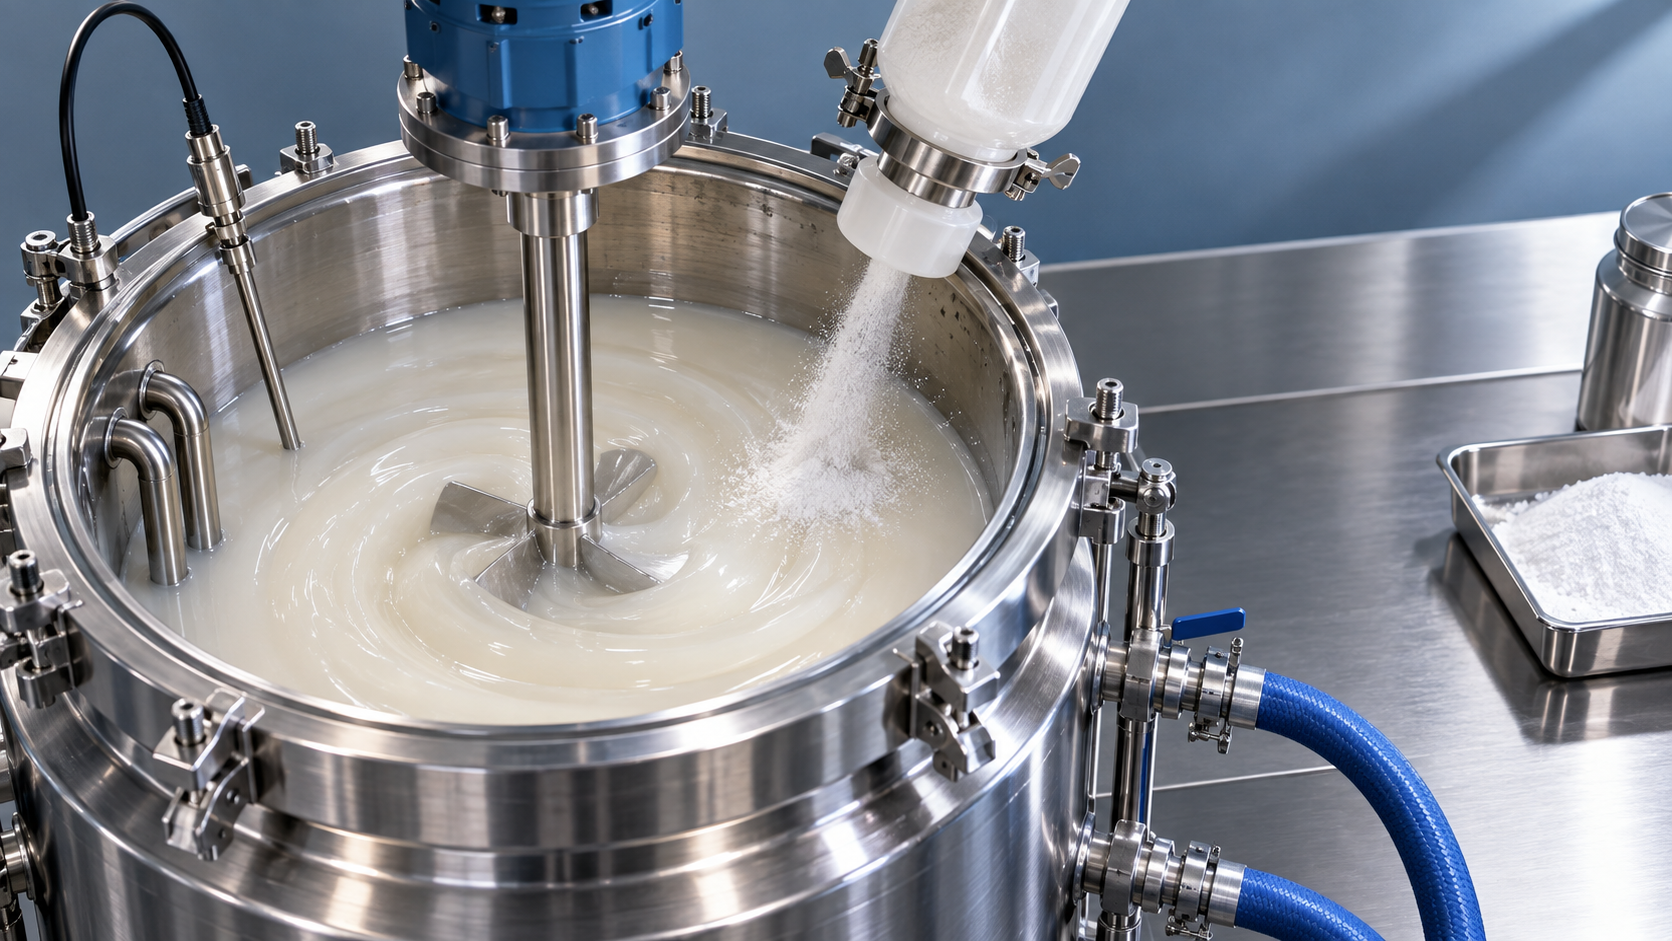
Un lote de resina epoxi puede parecer uniformemente espeso y, aun así, contener aglomerados de sílice, mientras que una mezcla de aspecto homogéneo puede contener suficiente aire atrapado como para dejar poros tras el curado. Aumentar la velocidad del mezclador no es una solución fiable para ninguno de estos problemas: puede mejorar la dispersión, pero también incorporar aire y elevar la temperatura de la resina.
El enfoque práctico consiste en humectar la sílice pirogénica con una circulación controlada, aplicar suficiente cizallamiento para deshacer los aglomerados sueltos y, después, eliminar el aire antes de la aplicación final. Cuando la formulación lo permita, complete la dispersión principal en el componente de resina antes de añadir el endurecedor. Controle la temperatura durante todo el proceso y evalúe la dispersión final a una temperatura y tras un tiempo de reposo definidos, en lugar de basarse únicamente en el aspecto dentro del recipiente de mezcla.
Identifique el problema antes de cambiar la velocidad del mezclador
A menudo se tratan como si fueran uno solo tres defectos distintos: humectación incompleta, dispersión insuficiente y aireación. Cada uno requiere un ajuste diferente. Las acumulaciones de polvo seco indican un contacto deficiente entre la resina y el polvo. Las motas o vetas claras persistentes en una película fina pueden indicar la presencia de aglomerados. La espuma, el aspecto turbio o los poros en una muestra curada apuntan a la presencia de aire atrapado, aunque otros problemas de formulación pueden producir síntomas similares.
La sílice pirogénica contiene agregados fusionados que forman aglomerados más grandes y débilmente unidos. La mezcla busca humectar el polvo y reducir esos aglomerados sueltos; no pretende moler el material hasta convertirlo en partículas primarias individuales. Intentar alcanzar ese objetivo imposible desperdicia tiempo de mezcla y genera calor.
El efecto espesante también depende de las interacciones entre las superficies de la sílice y la formulación circundante. Por ello, dos lotes pueden tener una suavidad visual similar, pero una resistencia al descuelgue diferente debido a variaciones en el tipo de sílice, la exposición a la humedad, la temperatura o la química de la resina. Compruebe estas variables antes de suponer que el mezclador tiene una potencia insuficiente.
Prepare conjuntamente la resina, el polvo y el recipiente
Comience con el tipo de sílice especificado, no simplemente con un material que lleve el mismo nombre genérico. Los tipos hidrófilos y los tratados superficialmente pueden comportarse de forma diferente en resina epoxi, y la superficie específica influye en la demanda de resina y la reología. Un cambio de tipo debe dar lugar a una revisión de la formulación, no a la reutilización automática de los ajustes de mezcla anteriores.
Utilice equipos limpios y secos, y mantenga cerrados los recipientes del polvo entre adiciones. La exposición a la humedad puede alterar el manejo y el comportamiento de la formulación. No vuelva a introducir en el lote el polvo derramado y utilice sistemas de extracción local y controles de exposición adecuados, de acuerdo con la ficha de datos de seguridad y la evaluación del lugar de trabajo. Verter desde cierta altura genera polvo sin mejorar la humectación.
Mantenga los productos químicos ajenos al proceso fuera de la zona de pesaje y mezcla. Por ejemplo, cloruro férrico CAS#7705-08-0 es un material higroscópico utilizado, entre otras aplicaciones, en el tratamiento del agua y la catálisis; no sustituye a un aditivo reológico de sílice. Cuando estos materiales se utilicen en las mismas instalaciones, aplique una segregación adecuada y emplee utensilios exclusivos o cuya limpieza se haya verificado para evitar la contaminación cruzada.
La geometría del recipiente es tan importante como la potencia nominal del mezclador. Un recipiente demasiado grande con una carga poco profunda puede dejar la pala al descubierto y arrastrar aire hacia la resina. Un recipiente estrecho o un cabezal de mezcla mal colocado pueden hacer que el material circule localmente mientras la zona próxima a la pared permanece estancada. Elija un nivel de llenado y una posición de la pala que mantengan la circulación de toda la masa y mantengan sumergida la zona activa de mezcla.
- Resina inicial de baja viscosidad: suele humectar el polvo con mayor facilidad, pero puede generar un vórtice profundo que arrastre aire.
- Resina inicial de alta viscosidad: puede requerir un mezclador que combine el movimiento de toda la masa con cizallamiento localizado.
- Lote de prueba pequeño: requiere un equipo dimensionado para la carga real, no simplemente el mezclador de producción funcionando a menor velocidad.
Una secuencia de mezcla que separa la humectación de la dispersión
1. Establezca la circulación antes de añadir el polvo
Cargue los ingredientes de la fase de resina especificados en la formulación y comience a mezclar de forma controlada. Compruebe que el material se mueve por todo el recipiente y no solo alrededor del eje. Registre la temperatura inicial. Si se requiere un acondicionamiento previo para mejorar la fluidez, utilice únicamente un intervalo de temperatura ya aprobado para el sistema de resina.
El precalentamiento no siempre resulta beneficioso. Reduce la viscosidad y puede mejorar la humectación, pero también reduce el margen de temperatura disponible durante el cizallamiento. Una vez añadido el endurecedor, por lo general, el material más caliente dispone de menos tiempo de procesamiento útil.
2. Añada la sílice al ritmo que la resina pueda admitir
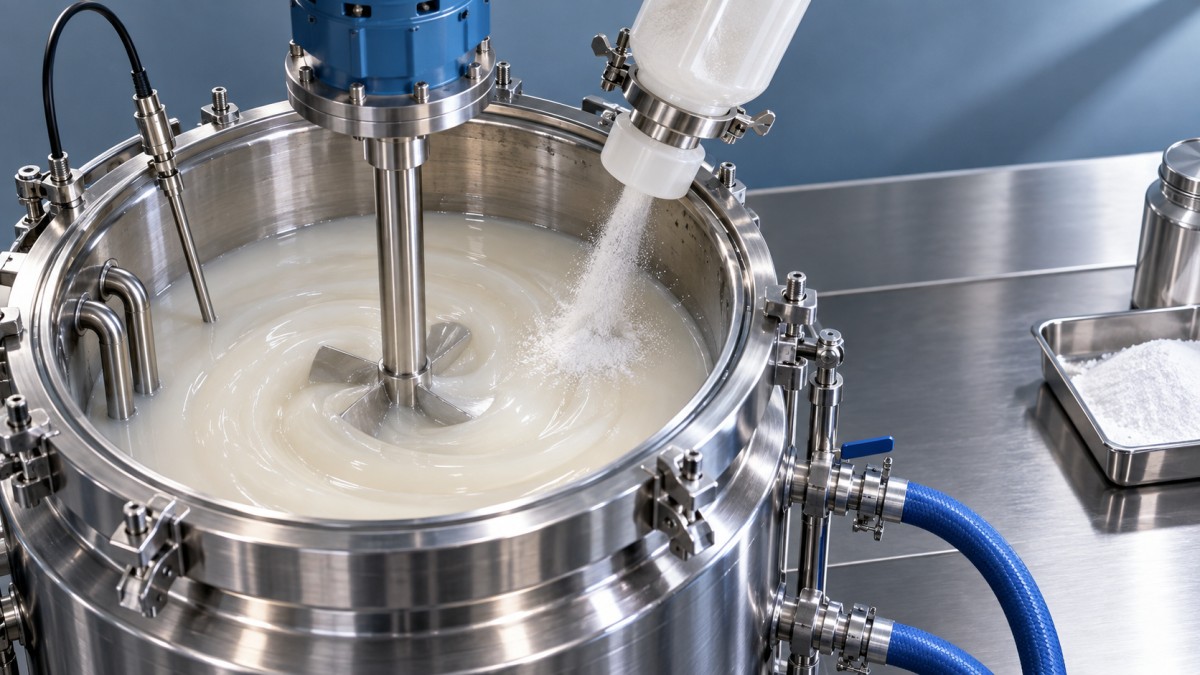
Incorpore el polvo en pequeñas cantidades a la resina en movimiento, cerca de la superficie y lejos de cualquier eje expuesto o vórtice profundo. Espere a que cada cantidad quede visiblemente humectada antes de añadir más. Si persiste una balsa de polvo flotante, detenga la alimentación y mejore la circulación; no la cubra con otra adición.
No vierta toda la carga en un recipiente inmóvil esperando que una velocidad elevada recupere el proceso. Las bolsas de polvo seco pueden quedar encerradas en la resina espesada y dificultar su desintegración posterior. Si se dispone de un equipo de incorporación de polvo adecuado, este puede mejorar la incorporación controlada, aunque su idoneidad sigue dependiendo de la viscosidad de la resina y de la carga de sílice prevista.
Cualquier raspado de las paredes o intervención manual debe realizarse de acuerdo con el procedimiento de parada segura y aislamiento del equipo. Nunca introduzca herramientas en un mezclador en funcionamiento.
3. Aplique un cizallamiento controlado después de la incorporación
Una vez humectado el polvo, aumente gradualmente el cizallamiento y mantenga la circulación de toda la masa. Un dispersor de alta velocidad puede funcionar bien con una premezcla fluida; los compuestos más espesos pueden requerir una mezcladora planetaria u otra configuración que haga pasar todo el lote por la zona de dispersión. Una pala que se mueve rápidamente rodeada de pasta inmóvil no constituye un procesamiento eficaz.
Registre el tiempo transcurrido, la temperatura de la resina, la carga del mezclador y el aspecto de la muestra. Utilice el período de mezcla validado más breve que cumpla los requisitos de dispersión y reología. Si un intervalo adicional de mezcla no mejora de forma significativa una aplicación en película fina comparable, continuar indefinidamente suele aportar más calor que valor.
Al ampliar la escala, no copie únicamente las revoluciones por minuto. El diámetro de la pala modifica la velocidad periférica, mientras que el tamaño del recipiente, la separación, el nivel de llenado y la circulación afectan la frecuencia con la que el material pasa por la zona de alto cizallamiento. Considere el lote pequeño como una referencia del resultado que debe reproducirse, no como una receta completa para el equipo.
La temperatura es un límite del proceso, no solo un valor que se registra
La mezcla mecánica transfiere energía a la resina. A medida que aumenta la temperatura, la viscosidad suele disminuir, por lo que el lote puede parecer temporalmente más fácil de mezclar y menos tixotrópico. Añadir más sílice para compensar ese aspecto en caliente puede dar lugar a un compuesto excesivamente rígido después de enfriarse.
Defina un límite de temperatura teniendo en cuenta las indicaciones del proveedor de la resina, la estabilidad de la formulación, la capacidad del equipo y, si hay endurecedor, el intervalo de procesamiento validado. No existe una temperatura de mezcla segura universal para todas las resinas epoxi. Mida el propio material con un sensor adecuado; la temperatura de la pared del recipiente puede ser inferior a la de la zona más caliente.
Utilice refrigeración de la camisa cuando esté disponible, reduzca el tiempo de cizallamiento innecesario y considere realizar la mezcla por etapas, con refrigeración controlada entre intervalos. Añadir disolvente de forma incontrolada no es un método adecuado de refrigeración: modifica la formulación y puede generar emisiones, riesgos de inflamabilidad o problemas de curado.
Un aumento inesperado de la temperatura requiere una evaluación, no simplemente una mayor velocidad del mezclador. Si se trata de una mezcla reactiva de resina y endurecedor, siga el procedimiento del centro para reacciones anómalas. Una gran masa mezclada puede retener calor y acelerar el curado; por tanto, no improvise sellando, transfiriendo ni diluyendo un lote que está reaccionando sin contar con un plan de respuesta establecido.
Elimine el aire sin deshacer la dispersión
El aire se incorpora con el polvo y a través de la superficie del líquido. Reduzca primero ambas fuentes: mantenga sumergida la zona de mezcla, evite los vórtices profundos y prevenga salpicaduras innecesarias. El vacío puede eliminar el aire atrapado, pero no corrige una humectación deficiente del polvo ni sustituye una dispersión adecuada.
Cuando el proceso lo permita, desairee la premezcla de sílice y resina antes de añadir el endurecedor. Así se evita dedicar tiempo de trabajo reactivo a una etapa inicial prolongada de eliminación de aire. Sin embargo, la incorporación del endurecedor puede introducir aire nuevo, por lo que es necesario validar también la secuencia final de mezcla y desaireación.
Utilice un recipiente apto para vacío y con suficiente espacio libre. Aplique el vacío gradualmente, ya que las burbujas en expansión pueden provocar un gran aumento de la espuma, especialmente en una mezcla espesada. Ajuste la rampa de vacío y la agitación para controlar la expansión; no dé por sentado que aplicar de inmediato el vacío máximo disponible dará el resultado más rápido.
Un movimiento suave puede ayudar a exponer material nuevo a la superficie, mientras que una agitación intensa puede seguir redistribuyendo las burbujas. Los compuestos muy tixotrópicos pueden retener aire fino incluso después de que desaparezcan las burbujas grandes. Valide conjuntamente el nivel de vacío, la duración, la temperatura y la acción de mezcla, y tenga en cuenta que la presión reducida puede eliminar ingredientes volátiles.
Analice sistemáticamente los síntomas del lote
Durante la resolución de problemas, modifique una sola variable controlable cada vez. Aumentar la velocidad, prolongar el tiempo, cambiar la temperatura y añadir más sílice en una misma prueba dificulta identificar la causa real. Mantenga cualquier adición correctiva dentro de los límites de la formulación aprobada y documéntela.
Libere el lote basándose en mediciones comparables
Un criterio de aceptación fiable combina la evaluación de la dispersión, la reología y el aire. Inspeccione una película fina para detectar aglomerados visibles, mida la viscosidad mediante un método definido y compruebe el descuelgue en condiciones pertinentes para la aplicación. En trabajos sensibles al aspecto o a los huecos, una muestra curada representativa puede revelar defectos que permanecen ocultos en el recipiente de mezcla.
La resina epoxi espesada con sílice suele presentar un comportamiento pseudoplástico y puede recuperar su estructura cuando se detiene la mezcla. Registre la temperatura de la muestra, el tiempo de acondicionamiento, la geometría del instrumento y la velocidad de medición. Comparar una muestra recién sometida a cizallamiento y caliente con otra enfriada y en reposo puede hacer que un proceso estable parezca inconsistente.
El registro del lote debe relacionar el resultado con el proceso: tipos y lotes de materiales, pesos de carga, orden de adición, geometría del equipo, nivel de llenado, etapas de velocidad, temperatura máxima y condiciones de vacío. Si la dispersión cumple los requisitos, pero fallan la aireación o el descuelgue, estos registros ayudan a identificar qué etapa debe ajustarse sin repetir innecesariamente todo el ciclo de mezcla.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

