


Purificación de glicerina cruda: impurezas clave y sus métodos de eliminación
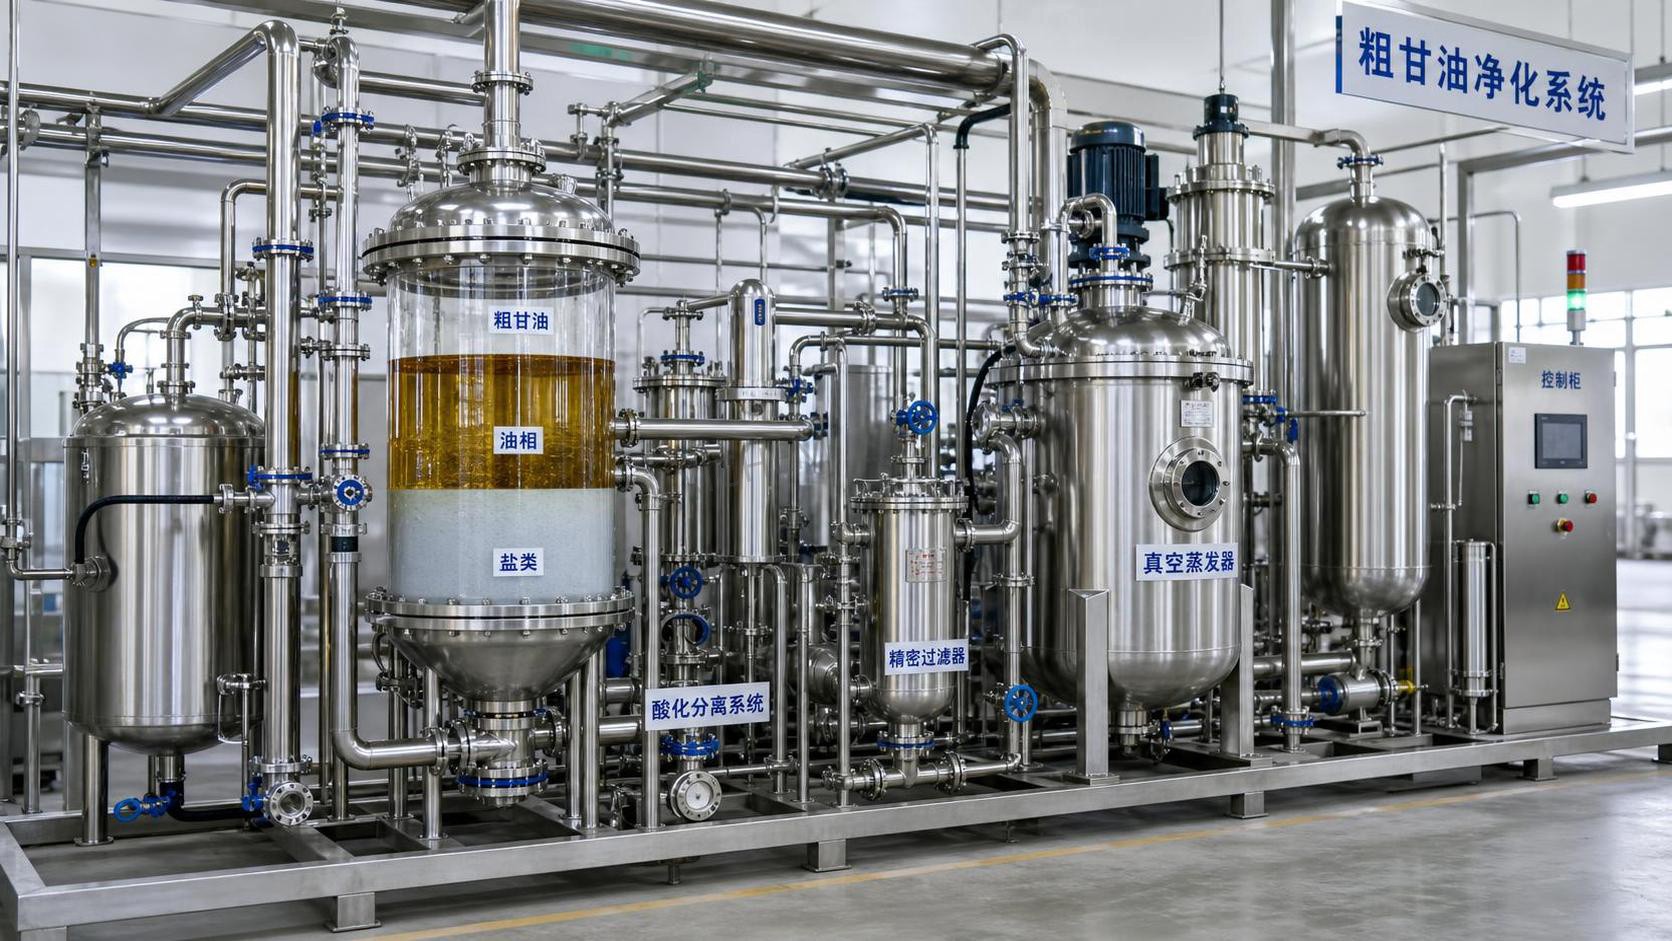
La glicerina cruda no es un material uniforme. Su composición depende de si procede de la transesterificación de biodiésel, la saponificación de ácidos grasos, el procesamiento oleoquímico u otra corriente que contenga glicerol. Dos lotes con un «contenido de glicerina» similar pueden comportarse de forma muy diferente durante el almacenamiento, la evaporación, la destilación o la formulación posterior, porque el paquete de impurezas —y no solo el glicerol— determina la procesabilidad.
Por lo tanto, el objetivo práctico no siempre es producir glicerol de grado farmacéutico. Consiste en eliminar los contaminantes que interfieren con el uso previsto al nivel de tratamiento técnicamente justificable más bajo. Una mezcla para combustible de caldera, una alimentación para digestión anaeróbica, una materia prima para humectantes técnicos y una alimentación de glicerol para destilación requieren estrategias de control de impurezas muy diferentes. El error más costoso es seleccionar un tren de purificación antes de identificar qué impurezas están presentes, en qué forma y por qué son importantes.
Qué suele contener la glicerina cruda
La glicerina cruda procedente de la producción de biodiésel contiene habitualmente glicerol, agua, metanol residual, jabones, sales inorgánicas, residuos de catalizador, aceites sin reaccionar, ésteres metílicos de ácidos grasos, ácidos grasos libres y compuestos orgánicos coloreados. El equilibrio exacto cambia según la calidad de la materia prima, el sistema catalítico, la eficiencia de recuperación del alcohol, las prácticas de lavado y el rendimiento de la separación de fases.
Una corriente de glicerina cruda debe tratarse como un licor de proceso variable, y no como una mercancía estandarizada, hasta que haya sido muestreada y caracterizada. La densidad, el pH, las cenizas, el contenido de agua, el contenido de metanol, el glicerol total, la materia orgánica no glicerol (MONG), el cloruro, el sodio o potasio y el color proporcionan un perfil inicial útil. Cuando el uso posterior es sensible, también pueden requerir atención los metales traza y contaminantes orgánicos específicos.
Metanol: la primera impureza que se debe controlar
El metanol residual suele ser el problema más urgente porque genera preocupaciones tanto de seguridad como de calidad. Puede permanecer disuelto en la fase rica en glicerina tras la separación del biodiésel, especialmente cuando la separación de fases es incompleta o cuando el proceso opera con exceso de alcohol. Su concentración no puede determinarse de forma fiable solo por el olor.
La eliminación normalmente se basa en las diferencias de volatilidad. La evaporación flash o el stripping al vacío se utilizan habitualmente antes de una purificación más intensiva, ya que el metanol es más fácil de eliminar que el agua y el glicerol en condiciones controladas. La operación al vacío reduce la temperatura requerida y ayuda a limitar el oscurecimiento térmico del material que contiene glicerol. El metanol recuperado puede ser apto para reutilización solo después de confirmar que los niveles de agua y contaminantes cumplen los requisitos del sistema de reacción.
Los controles de seguridad son parte integral de la eliminación de metanol. Los equipos deben considerar el manejo de vapores inflamables, el alivio de presión, la condensación de vapores, el control de electricidad estática, la ventilación y la posible entrada de oxígeno. Los operadores también deben reconocer que reducir el contenido de metanol del líquido no elimina automáticamente los peligros de vapor en receptores, condensadores, respiraderos o puntos de aislamiento para mantenimiento.
La cromatografía de gases se utiliza habitualmente cuando se necesita un resultado cuantificado de metanol. El control rutinario del proceso puede basarse en un método interno validado, pero el método debe ser adecuado para una matriz que contiene agua, sales, jabones y glicerol de alto punto de ebullición. El muestreo de un tanque mal mezclado puede producir resultados engañosos porque el metanol y las fases orgánicas pueden no estar distribuidos uniformemente.
La eliminación de jabones comienza por comprender el pH y la acidulación
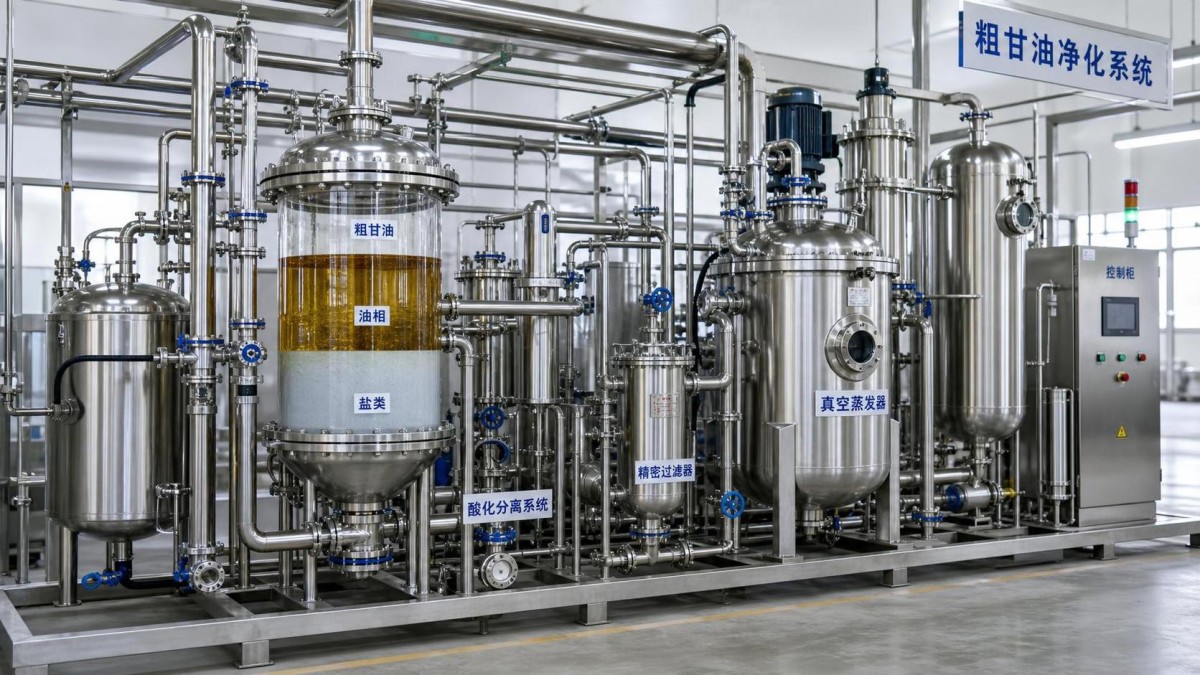
El jabón suele formarse cuando el catalizador alcalino entra en contacto con ácidos grasos libres presentes en la materia prima. En la glicerina cruda, los jabones contribuyen a la viscosidad, la emulsificación, los sólidos suspendidos y una deficiente separación entre las fases acuosa y orgánica. También pueden hacer que la filtración parezca ineficaz porque se pide al filtro resolver un problema de estabilidad química, en lugar de un problema de eliminación de partículas.
La acidulación convierte los jabones en ácidos grasos libres y sales inorgánicas. De forma simplificada, los jabones de sodio o potasio reaccionan con un ácido para formar una fase de ácidos grasos libres que puede separarse de la fase acuosa rica en glicerol. La elección del ácido debe realizarse teniendo en cuenta la carga de sales posterior. El ácido sulfúrico, el ácido clorhídrico y el ácido fosfórico no generan el mismo perfil de sales, las mismas implicaciones de corrosión ni las mismas consideraciones de eliminación.
La acidificación excesiva genera sus propios problemas. Una corriente de glicerina fuertemente ácida puede aumentar el riesgo de corrosión, complicar el posterior tratamiento por adsorción o intercambio iónico y requerir una neutralización adicional. El objetivo es una ruptura controlada de los jabones y una separación de fases limpia, no simplemente el pH más bajo posible. La temperatura, el tiempo de residencia, la intensidad de agitación y el tiempo de sedimentación influyen en si los ácidos grasos liberados se coalescen en una capa eliminable o permanecen como una emulsión persistente.
Después de la acidulación, la sedimentación por gravedad puede ser suficiente para una separación de fases gruesa, pero la centrifugación suele ser más fiable cuando el caudal es alto o las diferencias de densidad son pequeñas. La separación en caliente puede reducir la viscosidad y mejorar la coalescencia, aunque un calentamiento excesivo puede intensificar la formación de color y el desarrollo de olores.
Las sales, las cenizas y los residuos de catalizador limitan la recuperación de alta pureza
Los catalizadores alcalinos y la química de neutralización dejan sodio, potasio, sulfatos, cloruros, fosfatos, carbonatos u otros residuos inorgánicos relacionados en la glicerina cruda. Con frecuencia se reportan como cenizas tras la ignición, pero las cenizas son un indicador amplio y no una explicación completa del rendimiento posterior. Un resultado bajo de cenizas no demuestra que el material esté libre de contaminación iónica, y un resultado alto de cenizas no identifica qué iones están presentes.
Para aplicaciones que toleran glicerina de grado técnico, la neutralización controlada seguida de filtración puede ser adecuada. Cuando se requiere baja conductividad, bajo contenido de cenizas o bajo contenido de metales, es necesario un tratamiento más selectivo. El intercambio iónico puede eliminar eficazmente los iones disueltos, pero solo después de que el pretratamiento haya reducido los aceites, los sólidos suspendidos y la alta carga orgánica. De lo contrario, las resinas se ensucian rápidamente y la frecuencia de regeneración deja de ser económica.
También pueden considerarse sistemas de membranas para determinadas corrientes, pero su idoneidad depende en gran medida del pretratamiento y de la variabilidad de la alimentación. Los jabones, las gotas de aceite, los coloides y las soluciones de glicerol de alta viscosidad pueden provocar una rápida disminución del flujo. La selección de membranas debe seguir pruebas de compatibilidad a escala piloto, en lugar de basarse en supuestos derivados únicamente del tamaño nominal de poro o del corte de peso molecular.
La conductividad es útil como indicador operativo rápido, particularmente después de la desmineralización, pero no debe utilizarse como único criterio de liberación. La contaminación orgánica no iónica, los compuestos de color y el agua residual pueden permanecer incluso cuando la conductividad es baja.
La eliminación de agua es simple en principio, pero exigente en operación
El agua suele ser el componente no glicerol más abundante en masa. Su eliminación mejora la concentración de glicerol, reduce los costes de transporte y puede ser esencial antes de la destilación o del uso en formulaciones sensibles a la humedad. Sin embargo, la deshidratación no es solo un cálculo energético. A medida que disminuye el contenido de agua, aumenta la viscosidad, cambia la transferencia de calor, la espuma puede ser más difícil de controlar y puede aumentar el arrastre.
Generalmente se prefiere la evaporación al vacío frente a la ebullición atmosférica porque reduce el estrés térmico. El glicerol puede oscurecerse o degradarse cuando se expone a una temperatura excesiva, un tiempo de residencia prolongado o sobrecalentamiento localizado. El riesgo aumenta cuando hay sales y residuos orgánicos, ya que estas impurezas pueden favorecer el ensuciamiento de las superficies de transferencia de calor y crear puntos calientes.
El rendimiento del evaporador debe controlarse mediante más parámetros que el contenido final de agua. La estabilidad del vacío, la calidad del condensado, la demanda de control de espuma, el color del producto, el coeficiente de transferencia de calor y la frecuencia de limpieza revelan si el sistema está funcionando dentro de un rango sostenible. La selección del antiespumante también requiere precaución: un antiespumante que resuelve los problemas de evaporación puede complicar una purificación posterior o hacer inaceptable una aplicación aguas abajo.
Los residuos orgánicos son la razón por la que el color y el olor persisten
Los aceites sin reaccionar, los ésteres metílicos de ácidos grasos, los ácidos grasos libres, los esteroles, los productos de oxidación y otros compuestos orgánicos no glicerol suelen agruparse bajo medidas amplias como MONG. Esto es útil para la evaluación inicial, pero no identifica el material específico responsable del color, el olor, la inestabilidad o el ensuciamiento durante la destilación.
La sedimentación, la decantación, la centrifugación y la filtración fina eliminan el aceite libre y la materia suspendida, pero pueden permanecer compuestos orgánicos disueltos o coloidales. El carbón activado, las tierras decolorantes u otros adsorbentes pueden reducir el color y determinados compuestos responsables del olor. Su uso requiere ensayos controlados porque la adsorción no es selectiva únicamente para los compuestos no deseados; deben considerarse las pérdidas de glicerol, la carga de filtración y el manejo del medio agotado.
La destilación al vacío es la ruta más rigurosa cuando se requiere glicerol de alta pureza. Puede separar el glicerol de muchos contaminantes pesados y no volátiles, pero es sensible al pretratamiento de la alimentación. Una alimentación con exceso de sales, jabones o sólidos suspendidos puede ensuciar los rehervidores, aumentar la formación de residuos y perjudicar el color del producto. Por lo tanto, la destilación debe considerarse la etapa final de pulido de un tren de purificación, no un sustituto de la separación aguas arriba.
El mismo principio se aplica cuando las corrientes de glicerol se manejan junto con materiales de química fina. Un producto comoN,N-Diethylpropargylamine CAS#4079-68-9 tiene sus propios requisitos de almacenamiento, pureza y compatibilidad; no debe suponerse que los controles de proceso desarrollados para una corriente de glicerina cruda con sales sean transferibles a un sistema químico especializado o sensible a la humedad.
Elija el tratamiento según el destino de la glicerina
Los objetivos de purificación deben establecerse a partir de la especificación posterior, no de un deseo genérico de máxima pureza. Para la recuperación energética o algunas aplicaciones biológicas, el control del metanol, el contenido de sales y la compatibilidad con el sistema receptor pueden ser más importantes que el color. Para uso químico técnico, el agua, las cenizas, el pH y los residuos orgánicos pueden definir la aptitud. Para aplicaciones de glicerol refinado, la especificación es considerablemente más exigente y normalmente requiere una combinación de recuperación de metanol, acidulación, separación de fases, desmineralización, decoloración, evaporación y destilación al vacío.
Los usos alimentarios, para piensos, cosméticos, farmacéuticos y otros usos regulados requieren especial precaución. La «glicerina cruda» no es intercambiable con el glicerol que cumple una monografía reconocida o una norma específica de aplicación. Los requisitos de calidad pertinentes dependen del mercado de destino, el uso previsto, las expectativas de trazabilidad, los límites de contaminantes y los controles de fabricación. Los operadores de proceso deben evitar considerar un alto ensayo de glicerol como prueba de que el material es adecuado para aplicaciones sensibles.
Los puntos de muestreo y control determinan si la purificación es repetible
Muchos fallos aparentes de purificación son en realidad fallos de muestreo. Un tanque que contiene ácidos grasos separados, sales sedimentadas y una fase rica en glicerol puede producir resultados muy diferentes según la profundidad de muestreo y el estado de recirculación. Las muestras deben representar el material que se transfiere o procesa, no solo la porción más clara del tanque.
Los puntos de control útiles normalmente incluyen la recepción de la alimentación cruda, después de la eliminación de metanol, después de la separación de fases tras la acidulación, después de la filtración o desmineralización, la descarga del evaporador y el almacenamiento final. En cada etapa, el método de ensayo debe responder a una pregunta de proceso: si el stripping de metanol está completo, si se ha producido la ruptura de los jabones, si las sales están disminuyendo, si la eliminación de agua es estable o si el producto se mantiene dentro de su especificación de liberación.
La purificación de glicerina cruda funciona mejor cuando cada operación unitaria elimina una clase de impurezas definida. La acidulación es para los jabones, no para reducir el agua. La evaporación es para el agua y los componentes volátiles, no para las sales disueltas. La filtración es para los sólidos, no para las emulsiones estables. La destilación puede proporcionar alta pureza, pero solo si el tratamiento aguas arriba evita que las sales, los aceites y los compuestos orgánicos degradados lleguen al alambique. Adaptar el método de separación al mecanismo de la impureza es lo que transforma un subproducto inconsistente en un material de proceso controlable.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

