


Riesgos de la cadena de suministro de ácido cítrico a granel: plazos de entrega, condiciones de almacenamiento y gestión de la vida útil para usuarios industriales
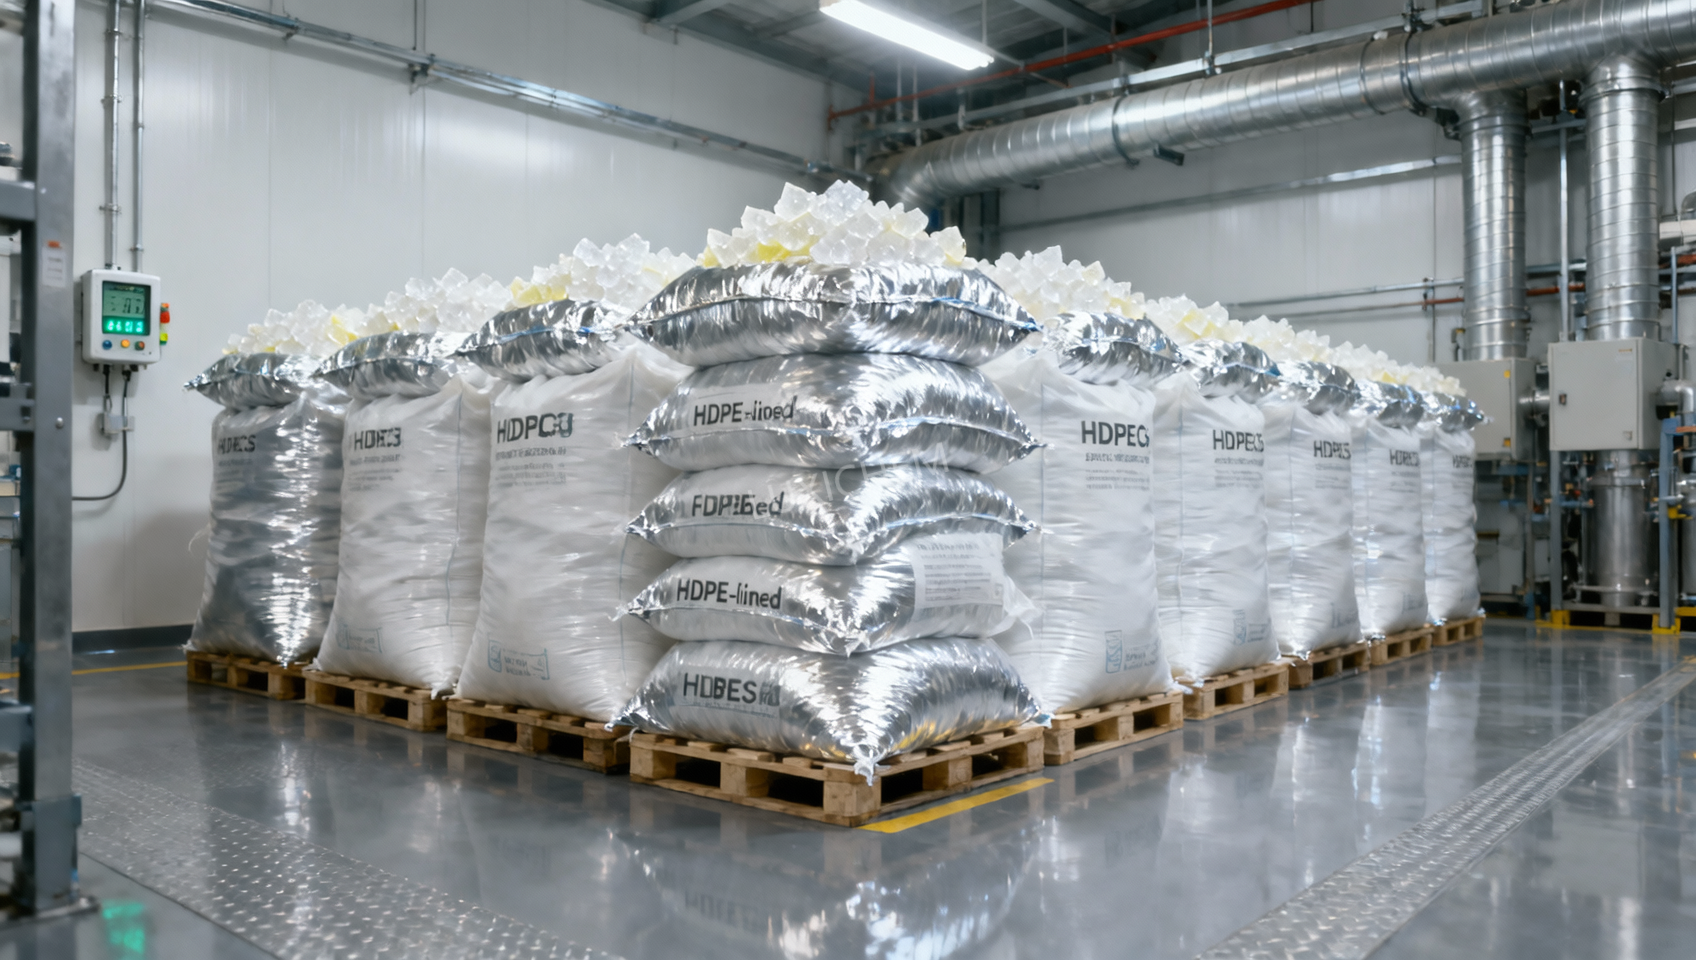
Para los gerentes de proyecto que supervisan operaciones industriales a gran escala, el rendimiento fiable de la cadena de suministro de ácido cítrico a granel es crucial: los retrasos, el almacenamiento inadecuado o el inventario caducado pueden alterar los programas de producción y comprometer la calidad del producto. Este artículo examina los factores de riesgo clave en la adquisición de ácido cítrico a granel: plazos de entrega prolongados debido a la volatilidad de la logística global, estrictos requisitos de almacenamiento sensibles a la humedad y la temperatura, y estrategias proactivas de gestión de la vida útil.
Volatilidad de los plazos de entrega: más allá del plazo cotizado
Los pedidos de ácido cítrico a granel rara vez llegan en la fecha indicada en una cotización. Las ventanas de entrega reales están determinadas por dependencias interrelacionadas: la disponibilidad de materias primas en las instalaciones de fermentación aguas arriba, la autorización regulatoria regional de la documentación de exportación, la asignación de espacio en buques en rutas transoceánicas y los cuellos de botella del transporte terrestre en los puertos de destino. Un plazo de entrega cotizado de 45 días puede extenderse a más de 70 días cuando la congestión portuaria relacionada con los monzones en el Sudeste Asiático coincide con plazos más estrictos de validación de expedientes REACH de la UE. A diferencia de las materias primas químicas negociadas en mercados de futuros, el ácido cítrico carece de mecanismos estandarizados de precios a plazo; los proveedores suelen reservar las franjas de producción solo después del pago anticipado completo, lo que significa que los pagos tardíos, incluso de solo cinco días laborables, pueden desplazar un pedido al siguiente ciclo de producción. Es crucial destacar que la variabilidad del plazo de entrega aumenta de forma no lineal más allá de 20 MT por envío: los pedidos de pequeños lotes se benefician del espacio compartido en contenedores y de una programación flexible, mientras que los envíos de carga de contenedor completo (FCL) requieren ciclos dedicados de cristalización, secado y calibración de líneas de envasado, todo lo cual prolonga los horizontes mínimos de planificación.
Condiciones de almacenamiento: donde la humedad es el degradante silencioso
El ácido cítrico monohidratado a granel es higroscópico: no solo absorbe humedad, sino que reacciona estructuralmente con el vapor de agua ambiental. Con una humedad relativa (RH) superior al 65%, la hidratación superficial inicia una disolución localizada, seguida de recristalización al secarse, que forma aglomerados duros y puentes entre partículas. Estos puentes dificultan el flujo a través de las líneas de transporte neumático y provocan la formación de puentes en las tolvas de descarga de silos. Aún más importante, la exposición prolongada a RH >75% acelera las reacciones de pardeamiento tipo Maillard cuando los azúcares reductores residuales (a menudo presentes como impurezas residuales de la materia prima de fermentación) interactúan con el ácido cítrico bajo un estrés térmico leve, incluso a temperaturas ambiente de almacén. Esta decoloración no afecta a la acidez, pero provoca el rechazo en aplicaciones de grado alimentario donde la consistencia visual está estipulada contractualmente. La temperatura por sí sola es insuficiente: almacenar a 25°C con RH controlada al 50% es más seguro que a 18°C con RH no controlada al 80%. La ventilación debe ser direccional: los sistemas de extracción exclusiva crean presión negativa que atrae aire ambiente húmedo hacia las zonas de almacenamiento, agravando la condensación en las superficies más frías de los tambores durante las fluctuaciones diurnas de temperatura.
Gestión de la vida útil: estabilidad ≠ vida útil estática
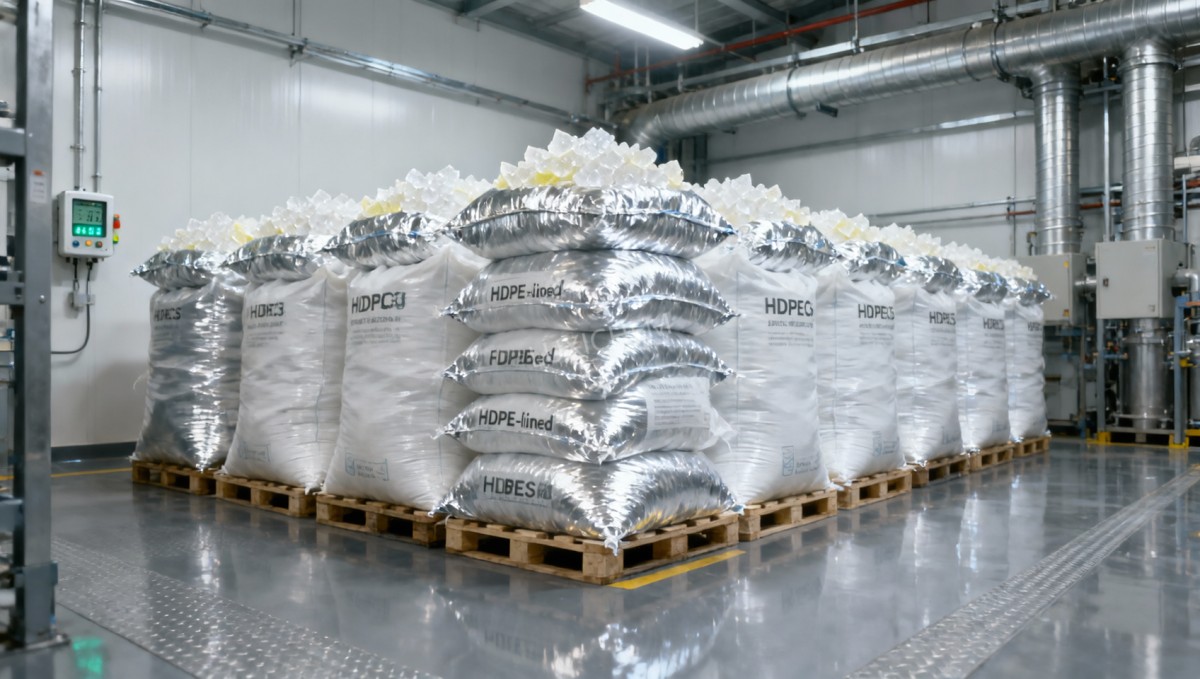
La vida útil declarada de 24 meses presupone el cumplimiento continuo de las especificaciones de almacenamiento, no solo de las condiciones iniciales. La vía de degradación del ácido cítrico es autocatalítica: la hidrólisis en etapa temprana libera pequeñas cantidades de ácidos aconítico e itacónico, que reducen el pH local y aceleran una mayor descomposición. Esto significa que la vida útil no es lineal, sino exponencial: el 90% de la degradación medible ocurre durante el 20% final del período etiquetado. Los datos de estabilidad específicos del lote son más importantes que las afirmaciones genéricas. Por ejemplo, el ácido cítrico derivado de la fermentación a base de yuca presenta un mayor contenido de almidón residual, lo que aumenta la susceptibilidad al recrecimiento microbiano si se produce entrada de humedad, incluso dentro de FIBC sellados con revestimiento de HDPE. En cambio, los lotes derivados de maíz muestran mayor resistencia a la descomposición enzimática, pero mayor sensibilidad a la oxidación catalizada por metales cuando se almacenan en contenedores intermedios a granel (IBC) de acero al carbono sin pasivación. La monitorización en tiempo real requiere más que las fechas de “fabricado el”: los registros de lote trazables deben incluir el contenido de humedad posterior al secado (objetivo ≤0.5% p/p), el perfil de cenizas residuales (indicativo del arrastre de agentes neutralizantes) y la distribución del tamaño de partículas (que afecta la relación superficie-volumen y, por tanto, la cinética de hidratación).
Compatibilidad de materiales en el procesamiento posterior
Cuando el ácido cítrico a granel se dosifica en mezcladores de alto cizallamiento o granuladores de lecho fluidizado, su forma física afecta directamente al rendimiento del proceso. El material aglomerado provoca tasas de alimentación inconsistentes, lo que genera una sobreacidificación en un lote y una dosificación insuficiente en el siguiente, especialmente problemático en formulaciones de detergentes donde la capacidad tampón de pH debe mantenerse dentro de ±0.3 unidades. La misma inestabilidad física aparece en la mezcla de excipientes farmacéuticos: los finos de ácido cítrico (<100 µm) generan carga electrostática durante la transferencia neumática, causando adhesión a las paredes de tuberías de acero inoxidable y reduciendo la precisión de la masa suministrada. Esto no se resuelve simplemente especificando un grado de “flujo libre”; exige la verificación por parte del proveedor de la compatibilidad del agente antiapelmazante (p. ej., sílice frente a estearato de calcio) y la validación de los coeficientes de función de flujo bajo las presiones operativas reales de la planta. Cabe destacar que algunos intermedios orgánicos utilizados en el coprocesamiento, como eléter etil vinílico CAS#109-92-2, empleado en síntesis farmacéutica, requieren una manipulación estrictamente anhidra; la contaminación cruzada procedente de las zonas de almacenamiento de ácido cítrico debe eliminarse mediante zonas de HVAC segregadas y esclusas de aire con presión positiva, no solo mediante controles procedimentales.
Palancas de adquisición que reducen el coste total de propiedad
La optimización de costes comienza antes de emitir la orden de compra. En primer lugar, negocie precios escalonados según el plazo de entrega: aceptar una ventana de 60 días en lugar de 30 puede reducir el coste unitario entre un 3 y un 5%, pero solo si el plazo ampliado se ajusta al margen de holgura del programa maestro de producción. En segundo lugar, especifique embalajes con integridad de doble barrera: FIBC revestidos de HDPE con laminado interior de aluminio, no solo para proteger contra la humedad, sino porque la resistencia a las perforaciones reduce hasta un 40% las reclamaciones por daños en campo durante la manipulación en almacenes de varios niveles. En tercer lugar, exija informes de estabilidad en tiempo real a nivel de lote vinculados a estudios de envejecimiento acelerado (p. ej., 40°C/75% RH durante 3 meses), no solo datos a temperatura ambiente. Por último, evite las certificaciones generales de “grado alimentario”: exija la alineación del CoA con el marco normativo de su uso final, FDA 21 CFR 184.1030 para la fabricación de alimentos en EE. UU. frente a EC No 1333/2008 Anexo II para los mercados de la UE, ya que los límites analíticos de metales pesados (p. ej., arsénico ≤3 mg/kg frente a ≤1 mg/kg) difieren significativamente y afectan a la frecuencia de los ensayos de liberación.
La resiliencia de la cadena de suministro de ácido cítrico a granel depende de un conocimiento preciso de los parámetros, no de garantías generales. El riesgo de plazo de entrega se gestiona mediante la visibilidad de las franjas de producción, no mediante fechas de calendario. La integridad del almacenamiento depende de la precisión del control de RH, no solo de la temperatura ambiente. La confianza en la vida útil proviene de la cinética de degradación específica de cada lote, no de etiquetas de caducidad estáticas. Cada punto de decisión tiene implicaciones de coste medibles: una desviación de humedad del 2% añade $12,000/año en reprocesamiento para una instalación de 5,000 MT/año; una extensión de 10 días en el plazo de entrega evita $8,500 en transporte urgente, pero puede desencadenar $22,000 en tiempo de inactividad de línea si no se alinea con la rotación del parque de tanques. La claridad sobre estas variables transforma la adquisición de un punto de control transaccional en una palanca operativa calibrada.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

