


Control de la viscosidad de la resina de pasta de PVC para tejidos recubiertos y cuero artificial
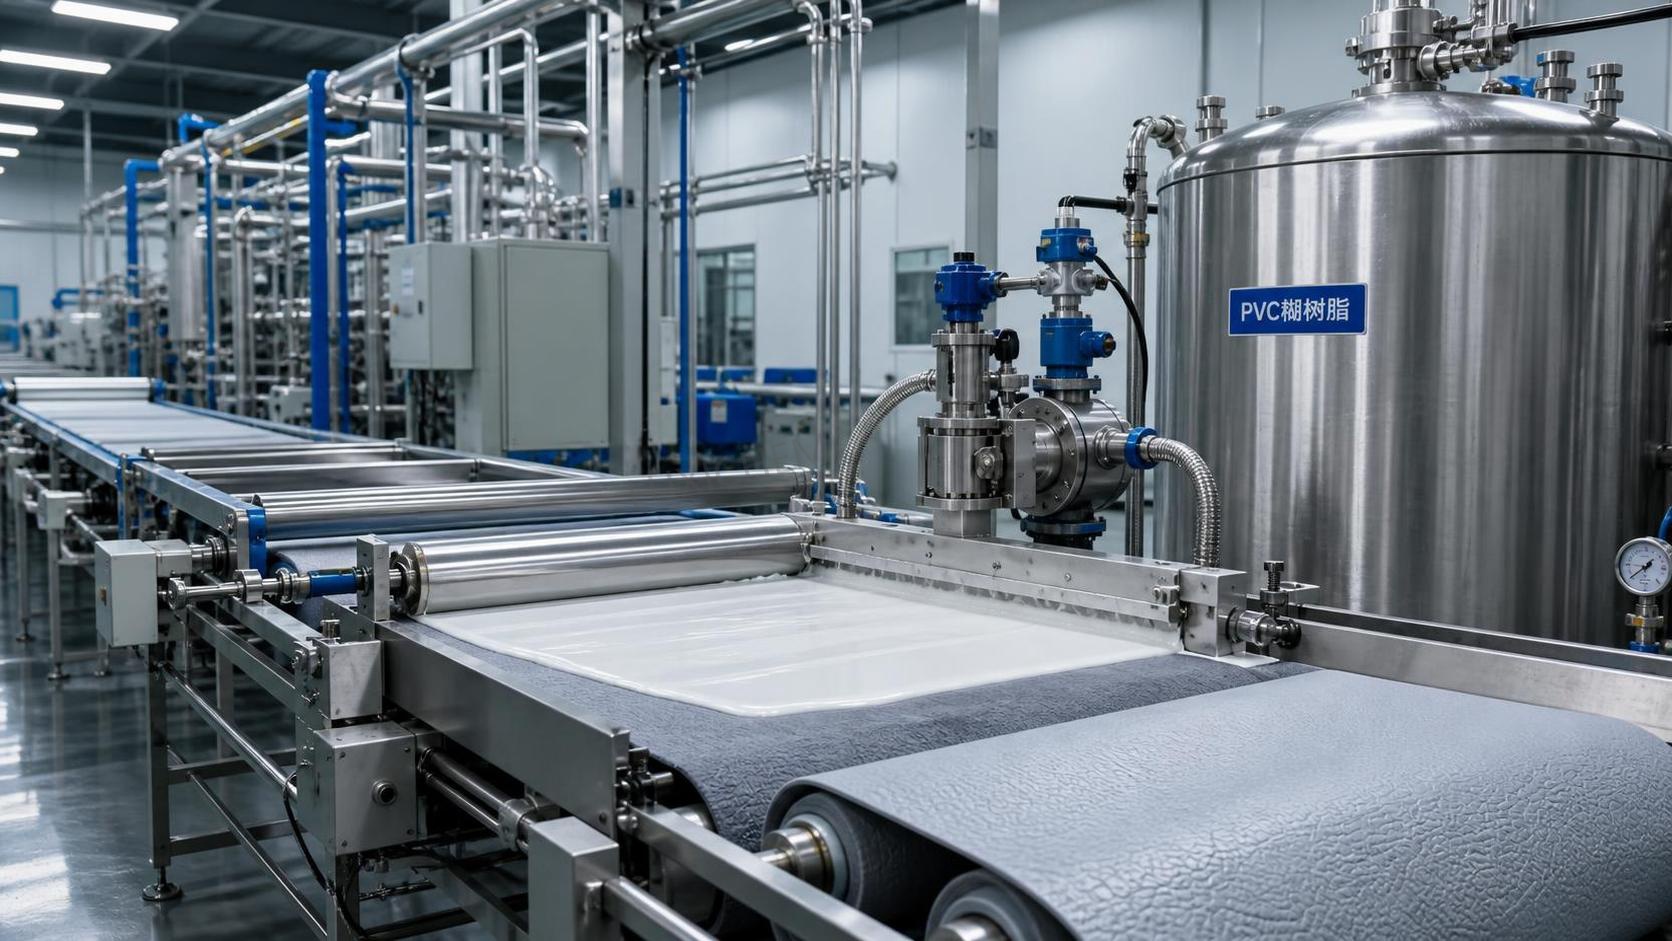
Cuando el tejido recubierto o el cuero artificial presenta vetas, poros, transferencia irregular de grano o variaciones en el peso del recubrimiento, el problema suele comenzar con la viscosidad de la resina de pasta de PVC. Una pasta demasiado espesa puede no nivelarse antes de la gelificación; una demasiado fluida puede escurrirse, saturar el textil o perder definición en los bordes. El objetivo práctico no es simplemente un valor bajo de viscosidad. Es un perfil reológico estable y repetible que se adapte al cabezal de recubrimiento, al sustrato, a la velocidad de línea y al aspecto final requerido.
En producción, los operarios suelen percibir el problema antes de que el informe de laboratorio lo confirme. La cuchilla empieza a arrastrarse. El recubrimiento parece aceptable al inicio del turno, pero se vuelve rugoso tras rellenar el tanque. El grano del papel de liberación deja de reproducirse limpiamente. No siempre se trata de problemas de resina, pero deben comprobarse conjuntamente el grado de resina, la absorción de plastificante, la temperatura, el historial de mezcla y la compatibilidad de los aditivos antes de modificar la fórmula.
Por qué la resina de pasta de PVC se comporta de forma diferente en líneas de tejido y cuero artificial
El plastisol de PVC es una dispersión de partículas finas de resina en plastificante, habitualmente complementada con estabilizantes, pigmentos, cargas y aditivos de procesamiento. Su flujo cambia bajo cizallamiento: puede parecer espeso en reposo, facilitar el bombeo o recubrimiento durante el movimiento y recuperar viscosidad después de permanecer en reposo. Este comportamiento es útil cuando está controlado. Se vuelve problemático cuando cambia demasiado entre lotes o durante una producción.
Los tejidos recubiertos y el cuero artificial también imponen exigencias distintas a la pasta. Un textil de tejido abierto puede requerir suficiente penetración para el anclaje, pero una penetración excesiva puede volver la parte posterior rígida, pesada o visiblemente irregular. Una construcción de cuero artificial con respaldo de espuma puede necesitar una pasta cremosa y controlada que cubra de forma uniforme sin colapsar la capa celular. Para una capa superior grabada contra papel de liberación, el nivelado debe producirse con suficiente rapidez para capturar el grano, pero la pasta no puede fluir tan libremente que suavice los detalles finos.
Una regla práctica útil es la siguiente: seleccione primero la ventana de viscosidad para el método de recubrimiento y, después, ajuste la formulación dentro de esa ventana. No empiece persiguiendo un único valor de viscosidad copiado de otra planta. Un valor medido con un husillo, velocidad, temperatura o tiempo de reposo distintos no es un objetivo directo de producción.
Empiece por el grado de resina, no por añadir más diluyente
Muchas correcciones de viscosidad fallan porque el equipo empieza añadiendo más plastificante antes de confirmar si la resina es adecuada para la aplicación. Los grados de resina de pasta de PVC varían en distribución de tamaño de partícula, porosidad, tratamiento superficial y comportamiento de absorción de plastificante. Estas propiedades influyen en la viscosidad inicial, el aumento de viscosidad durante el almacenamiento y el equilibrio entre fluidez y cuerpo.
Para un recubrimiento extendido liso, un grado de dispersión de menor viscosidad puede ayudar a lograr un nivelado limpio y reducir la presión del cabezal de recubrimiento. Para aplicaciones de cuchilla sobre rodillo que requieren buen control de bordes o un depósito más grueso, puede ser preferible un grado con mayor cuerpo. Las capas base de cuero artificial suelen necesitar una formulación que permanezca estable durante la mezcla, transferencia, recubrimiento y gelificación, no simplemente una que parezca fluida inmediatamente después de su preparación.
Si una pasta se vuelve inusualmente espesa poco después de mezclarla, no suponga que más plastificante es la única solución. Compruebe si el lote de resina está absorbiendo el plastificante de manera diferente, si la temperatura de mezcla aumentó demasiado o si la pasta ha sido sometida a cizallamiento excesivo. En algunos sistemas, una dispersión agresiva reduce inicialmente la viscosidad aparente, pero favorece un aumento posterior de viscosidad. Una mejora temporal en la línea puede convertirse en un problema de almacenamiento o del siguiente turno.
Controle las cuatro variables que más modifican la viscosidad
La forma más rápida de solucionar problemas es separar las variables en lugar de modificar varias a la vez. En la mayoría de las operaciones de recubrimiento, cuatro factores explican una gran parte de los cambios reológicos inesperados.
- Tipo y proporción de plastificante. Los plastificantes hacen más que diluir la mezcla. Su poder de solvatación, compatibilidad y velocidad de absorción afectan tanto a la viscosidad inicial como a la estabilidad a largo plazo. Una formulación puede parecer correcta después de la mezcla, pero espesarse tras varias horas mientras la resina continúa absorbiendo plastificante.
- Temperatura. Una pasta caliente generalmente presenta una viscosidad menor que una fría. Un cambio en la temperatura del almacén, el calor de mezcla o la recirculación del tanque puede crear un engañoso “problema de formulación”. Mida y registre la temperatura de la pasta en cada comprobación de viscosidad.
- Secuencia y energía de mezcla. El orden de incorporación de resina, plastificante, pasta de pigmento, cargas y aditivos es importante. Una humectación deficiente deja aglomerados y flujo inestable; un cizallamiento excesivo puede calentar el lote y modificar su comportamiento posterior.
- Cargas y aditivos. El carbonato de calcio, los pigmentos, los agentes espumantes, los modificadores de viscosidad y los dispersantes influyen en la reología. Un cambio de carga puede modificar no solo la viscosidad, sino también la resistencia al descuelgue, la porosidad, el tacto y el rendimiento mecánico tras la fusión.
El objetivo no es eliminar completamente la variación. Es saber qué variación es aceptable y cuál predice un defecto de recubrimiento. Un proceso estable registra los números de lote de materias primas, el tiempo de mezcla, la temperatura del lote, las condiciones de ensayo de viscosidad y el tiempo transcurrido después de la mezcla. Sin estos registros, los equipos suelen realizar ajustes repetidos basándose en comparaciones incompletas.
Una rutina práctica de control de viscosidad en planta
Antes de ajustar un tanque completo de producción, realice una pequeña prueba controlada. Mantenga identificados la resina, el paquete de plastificantes, el nivel de carga y el paquete de aditivos. Mida la viscosidad a una temperatura definida después de un período de reposo definido. A continuación, recubra un sustrato representativo en condiciones normales de línea. El resultado sobre el sustrato importa más que un número aislado.
Una rutina operativa puede organizarse en torno a tres puntos de control:
Durante la preparación del lote: confirme que la resina se incorpora a una velocidad controlada en la fase líquida y que las partículas secas están completamente humectadas. Raspe las paredes del tanque y las zonas muertas antes de la lectura final de viscosidad. Una muestra tomada de la superficie puede no representar el volumen total del tanque.
Antes del recubrimiento: deje reposar la pasta si el proceso requiere desaireación y recuperación reológica. Compruebe la presencia de aire atrapado, especialmente después de una dispersión a alta velocidad. Las burbujas finas pueden convertirse en poros o cráteres después del calentamiento, incluso cuando la pasta parecía lisa en el recipiente.
Durante la producción: controle el peso del recubrimiento, la acumulación en bordes, el brillo superficial y el aspecto inmediatamente después del cabezal de recubrimiento. No espere únicamente a la inspección del rollo terminado. Un cambio gradual en la presión de la cuchilla o en la carga de la bomba suele advertir antes que un defecto visible.
Para los operarios, la respuesta directa más útil es sencilla: ajuste la viscosidad en incrementos pequeños y documentados, y dé tiempo al sistema para equilibrarse antes de evaluar la corrección. Una adición rápida de plastificante puede ocultar la causa original y crear un flujo excesivo más adelante durante la producción.
Interpretación correcta de los defectos comunes
Las vetas o estrías pueden indicar nivelado insuficiente, mala dispersión, contaminación en la cuchilla o rodillo, o una pasta que se ha estructurado demasiado durante el reposo. Reducir la viscosidad puede ayudar, pero no resolverá un borde de cuchilla dañado ni un cabezal de recubrimiento mal limpiado.
El descuelgue y la inundación de bordes suelen indicar demasiado poco cuerpo a bajo cizallamiento, exceso de plastificante, temperatura excesiva o control tixotrópico inadecuado. Esto es especialmente frecuente cuando una fórmula desarrollada para un recubrimiento plano sobre papel de liberación se traslada a un sustrato textil más absorbente.
Los poros y cráteres se atribuyen con frecuencia a la viscosidad, pero también deben investigarse el aire atrapado, la humedad, la contaminación y las condiciones inadecuadas del horno. Si la pasta se diluye en exceso para eliminar marcas superficiales, puede atrapar o liberar burbujas de forma diferente y agravar el defecto.
La mala reproducción del grano en cuero artificial puede producirse cuando la pasta es demasiado viscosa para fluir hacia la textura del papel de liberación antes de la gelificación. Sin embargo, una pasta demasiado fluida también puede difuminar el grano. Compruebe el tiempo de permanencia y la transferencia de calor antes de cambiar la resina o el paquete de plastificantes; un problema de temperatura del proceso puede parecer un problema reológico.
La débil adhesión al tejido requiere especial atención. Aumentar la fluidez puede mejorar la penetración, pero una penetración excesiva puede dejar sin material la capa superficial y modificar el tacto. Para productos laminados o multicapa, evalúe la adhesión después del ciclo real de gelificación y fusión, no inmediatamente después del recubrimiento.
No trate cada diferencia entre lotes como un fallo de la resina
La consistencia de la resina es importante, pero una evaluación justa requiere condiciones de ensayo comparables. Una muestra medida a distinta temperatura, después de un período de almacenamiento más largo o utilizando otra configuración de viscosímetro no puede demostrar que la resina haya cambiado. Establezca un método de referencia dentro de la planta y úselo de forma coherente. El método debe especificar el tamaño de muestra, la temperatura, el husillo o geometría de medición, la velocidad, el tiempo de acondicionamiento y la tolerancia aceptable.
Las condiciones de almacenamiento merecen la misma disciplina. Una pasta almacenada demasiado tiempo, sometida a cambios repetidos de temperatura o recirculada continuamente puede no comportarse como una muestra fresca de laboratorio. La resina y el plastificante también deben protegerse de la humedad y la contaminación. Pequeñas cantidades de material extraño pueden crear defectos visibles en una amplia superficie recubierta.
Las prácticas de limpieza son importantes en este caso, pero los limpiadores alcalinos deben gestionarse cuidadosamente. Un material comoFosfato trisódico CAS#7601-54-9 puede considerarse para requisitos independientes de limpieza industrial cuando corresponda, pero cualquier residuo de limpiador en rodillos, cuchillas o superficies en contacto con el sustrato puede interferir con la calidad del recubrimiento. No sustituye a un paquete de aditivos de plastisol de PVC correctamente diseñado. La selección del agente de limpieza, la dilución, el enjuague y los procedimientos de seguridad del sitio deben verificarse conforme a las indicaciones del proveedor del equipo y del proveedor químico.
Cómo elegir un socio de suministro para un rendimiento de recubrimiento repetible
Para una línea de producción, la pregunta útil no es solo “¿Puede este proveedor suministrar resina de PVC?”. Es “¿Puede el proveedor respaldar documentación coherente, trazabilidad de lotes, embalaje adecuado y comunicación cuando la formulación requiere revisión?”. Un proveedor de resina debe poder aclarar el rango de procesamiento previsto para el grado y proporcionar la documentación técnica pertinente. La planta de recubrimiento debe seguir validando el rendimiento en su propio sistema de plastificantes y equipos.
Luxi Chemical (Shandong) Co., Ltd. suministra materias primas químicas y productos relacionados a mercados internacionales, con una amplia cartera de abastecimiento y capacidad de compra integral. Para los compradores que gestionan varios materiales en una operación de recubrimiento, el abastecimiento coordinado puede reducir el trabajo administrativo. No debe sustituir la validación técnica: confirme que cada material suministrado cumple la fórmula real de recubrimiento, los requisitos de cumplimiento, las condiciones de transporte y la especificación de uso final antes de su aprobación.
Los nuevos operarios suelen centrarse en facilitar la extensión de una pasta. Los operarios experimentados miran un paso más allá: ¿se comportará la misma pasta de la misma manera después de reposar, bombearse, recubrirse, calentarse y grabarse? Esa es la diferencia entre una prueba que parece buena durante diez minutos y un proceso que mantiene bajo control la calidad del rollo terminado.
Preguntas frecuentes de los operarios
¿Debo reducir la viscosidad siempre que el recubrimiento parezca rugoso?
No inmediatamente. Primero inspeccione el estado de la cuchilla, la calidad de dispersión, la temperatura de la pasta, el aire atrapado y la velocidad de línea. Si la pasta realmente está demasiado estructurada, ajuste gradualmente y confirme que el descuelgue, la penetración y la reproducción del grano sigan siendo aceptables.
¿Cuánto tiempo debe reposar el plastisol de PVC antes del recubrimiento?
No existe un tiempo universal. Depende de la resina, el paquete de plastificantes, la energía de mezcla, la temperatura del lote y las necesidades de desaireación. Utilice un período interno fijo de acondicionamiento y compare después los resultados en las mismas condiciones.
¿Puede más plastificante resolver un lote de alta viscosidad?
Puede reducir la viscosidad, pero también puede modificar el comportamiento de migración, la suavidad, la respuesta de fusión, el control del peso de recubrimiento y las propiedades mecánicas. Utilice una corrección controlada solo después de identificar por qué el lote presenta una viscosidad elevada.
¿Por qué cambia la viscosidad durante una producción prolongada?
Los cambios de temperatura, el cizallamiento continuo, el equilibrio del plastisol sin disolvente, la recirculación, la evaporación de otros componentes de la formulación o una mezcla inconsistente en el tanque pueden contribuir. Registre el momento en que se produce el cambio; con frecuencia esto indica la causa real.
Los tejidos recubiertos y cueros artificiales fiables comienzan con una fórmula que se mide de la misma manera cada vez y luego se confirma en la línea. Cuando la selección de la resina de pasta de PVC, la compatibilidad del plastificante, el control de mezcla y las condiciones de recubrimiento se tratan como un solo sistema, la viscosidad se convierte en una variable de proceso manejable en lugar de una fuente recurrente de defectos.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

