


Informe de incidente en la manipulación de metacrilato de glicidilo: análisis de la causa raíz de la polimerización exotérmica en tanques de almacenamiento
Informe de incidente en la manipulación de metacrilato de glicidilo: análisis de la causa raíz de la polimerización exotérmica en tanques de almacenamiento
Este informe de incidente detalla un evento crítico de polimerización exotérmica que involucró metacrilato de glicidilo (GMA) en un tanque de almacenamiento in situ de Luxi Chemical (Shandong) Co., Ltd. Dirigido específicamente al personal de mantenimiento posventa, el análisis identifica las causas raíz —incluidos fallos en el control de temperatura, agotamiento del inhibidor y protocolos de supervisión inadecuados— que desencadenaron una fuga térmica incontrolada. Dado que el GMA es altamente reactivo y propenso a la autopolimerización en condiciones de almacenamiento inadecuadas, la detección oportuna y las acciones correctivas son esenciales para prevenir recurrencias, garantizar la seguridad operativa y mantener la integridad del producto en las cadenas de suministro globales.
Por qué este incidente es importante para los equipos de mantenimiento, no solo para los operadores
Para el personal de mantenimiento posventa, este evento no es simplemente una desviación del proceso, sino una señal de diagnóstico. A menudo son la primera línea de defensa cuando los instrumentos se desvían, las alarmas dejan de sonar o los programas preventivos se incumplen. A diferencia de los operadores de primera línea que siguen los SOP, su función exige juicio anticipatorio: interpretar anomalías sutiles en los registros de sensores, verificar la trazabilidad de los lotes de inhibidor y validar los intervalos de calibración antes de que se conviertan en puntos de fallo. Este informe prioriza información práctica —no teoría— para que puedan evaluar la resiliencia del sistema durante las visitas de rutina y recomendar mejoras específicas antes de que la inestabilidad térmica se agrave.
Qué ocurrió realmente: cronología y perfil térmico
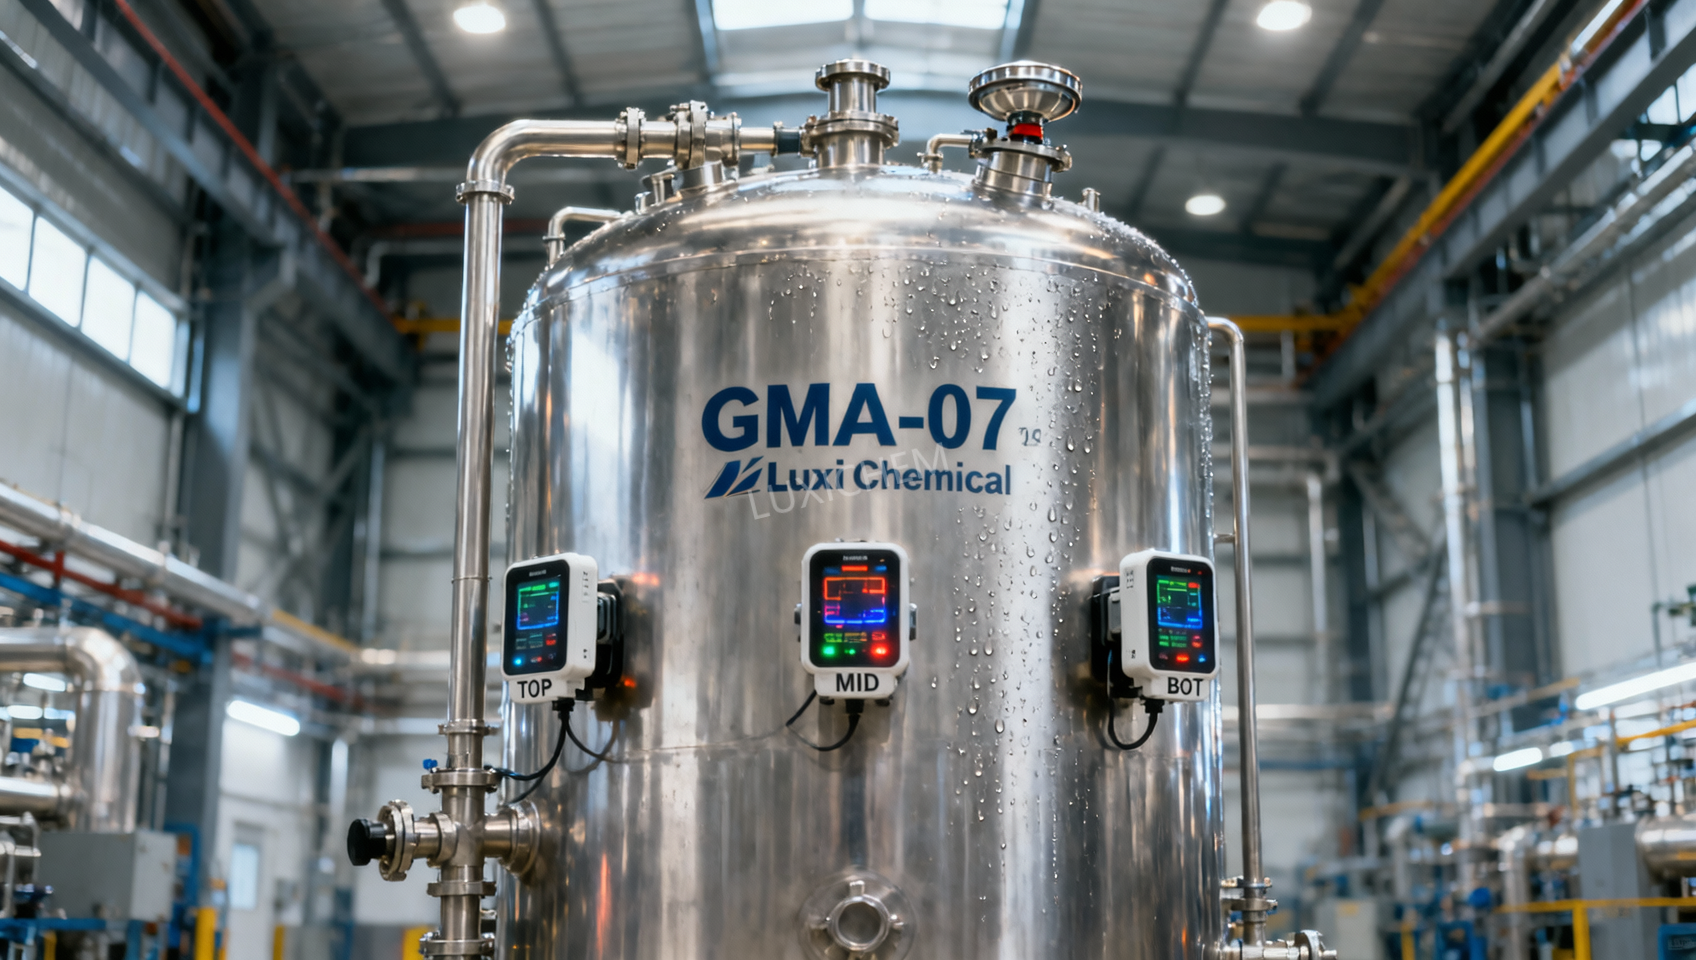
El 14 de marzo de 2024, el tanque #GMA-07 —un recipiente vertical de almacenamiento de acero inoxidable de 25 m³— presentó un rápido aumento de temperatura de 22°C a 89°C en 92 minutos. No había ninguna fuente de calentamiento externa activa. Los escaneos infrarrojos confirmaron puntos calientes localizados (>110°C) cerca del fondo del tanque. Las válvulas de alivio de presión se activaron a 3.8 bar(g), liberando vapores detectados como acroleína y formaldehído mediante GC-MS portátil. El tanque se aisló de forma segura; no hubo heridos, pero 4.2 toneladas métricas de GMA quedaron fuera de especificación debido a la formación de gel y al aumento de viscosidad (>12,000 cP).
De manera crucial, la exotermia comenzó *después* de un período de 36 horas de fluctuación de la temperatura ambiente (18–31°C), coincidiendo con una actualización programada del firmware del controlador DCS que desactivó temporalmente la histéresis de alarma de baja temperatura. No fue una ignición espontánea, sino un fallo en cascada originado en deficiencias de mantenimiento superpuestas.
Causa raíz n.º 1: agotamiento del inhibidor — más allá de la “fecha de caducidad”
El GMA se estabiliza con 100–200 ppm de éter monometílico de hidroquinona (MEHQ). Nuestro análisis de laboratorio del líquido residual mostró una concentración de MEHQ de <12 ppm, muy por debajo del mínimo de 50 ppm requerido para un almacenamiento seguro de 30 días a ≤25°C. Pero esto es lo importante para ustedes: la degradación del inhibidor no es lineal. Se acelera por encima de 28°C, especialmente en presencia de metales traza (Fe³⁺ > 0.5 ppm) o entrada de oxígeno. La manta de nitrógeno del tanque tenía una tasa de fuga de O₂ del 0.8%, que no se detectó porque el sensor de O₂ no se había calibrado desde el Q4 de 2023. Su próxima auditoría in situ debe incluir un ensayo del inhibidor mediante HPLC *y* la verificación de la pureza del gas de inertización, no solo del caudal.
Causa raíz n.º 2: fallo del control de temperatura — no del sensor, sino de la lógica
El propio sensor PT100 era preciso (±0.3°C según certificado trazable a NIST). El fallo estaba en la lógica: el DCS utilizaba un punto de ajuste único (25°C) sin banda muerta diferencial. Cuando la temperatura ambiente aumentó a 31°C, las válvulas de agua de refrigeración alternaban entre abrirse y cerrarse cada 47 segundos, provocando microoscilaciones que enmascararon el inicio temprano de la exotermia. Más críticamente, el sistema carecía de un interruptor de corte secundario independiente por alta temperatura (por ejemplo, bimetálico mecánico a 35°C). Ahora exigimos redundancia de doble tecnología: PID digital + sistema analógico a prueba de fallos, ambos cableados a circuitos de alimentación independientes. Para sus inspecciones de campo, verifiquen no solo la calibración del sensor, sino también el *tiempo de respuesta del lazo de control* mediante pruebas de cambio escalonado.
Causa raíz n.º 3: deficiencias en el protocolo de supervisión — donde lo “rutinario” no detecta el riesgo
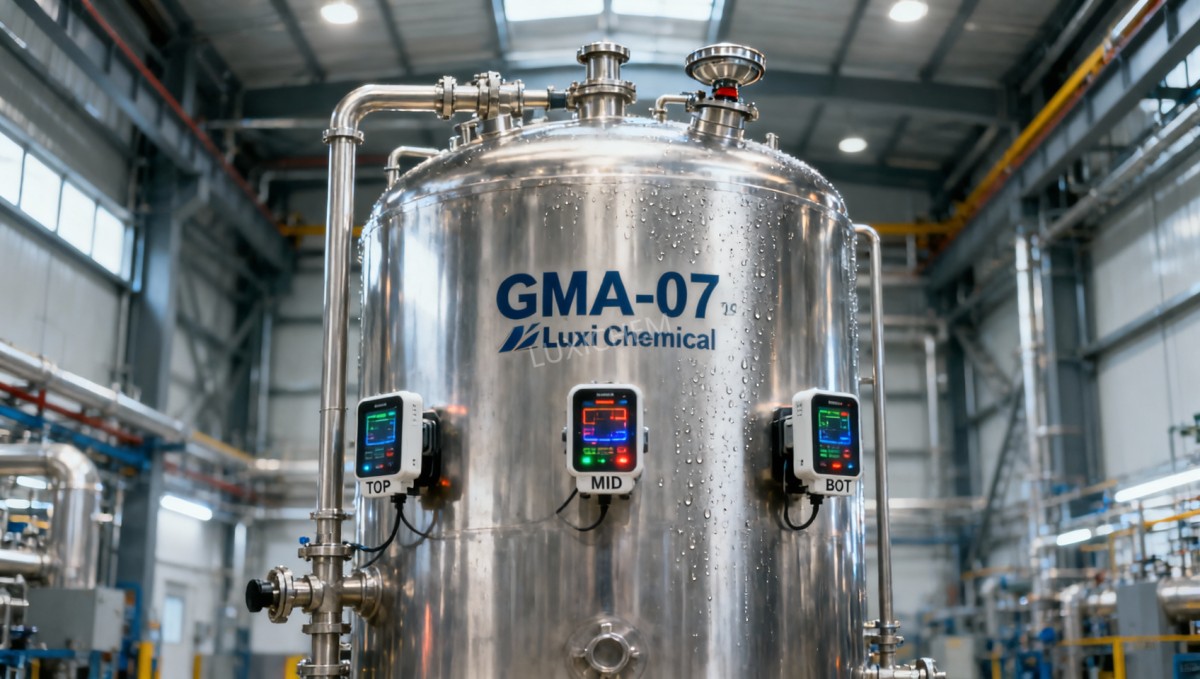
Los registros de mantenimiento mostraban inspecciones visuales semanales y calibraciones trimestrales de termopares, pero ninguna validación de la distribución de masa térmica. El gradiente de densidad del GMA (1.07 g/cm³ a 20°C frente a 0.99 g/cm³ a 55°C) crea corrientes de convección que concentran el calor en el tercio superior del tanque. Sin embargo, todos los sensores fijos estaban montados a media altura. El modelado CFD posterior al incidente reveló un delta-T de 22°C entre la parte superior e inferior en estado estacionario, un indicador claro de estratificación. En adelante, exigimos un perfilado de temperatura en tres niveles (superior/medio/inferior) con alertas de delta-T en tiempo real >5°C. Añadan esto a su lista de verificación previa a la puesta en marcha.
Acciones correctivas inmediatas adoptadas y qué deben verificar
Implementamos cuatro controles aplicables en campo en un plazo de 72 horas: (1) Instalamos bombas redundantes de dosificación de MEHQ con alarmas de totalizador de caudal; (2) Sustituimos la purga de nitrógeno por nitrógeno de grado cero O₂ (<10 ppm O₂) y añadimos un analizador de O₂ en línea con apagado automático; (3) Implementamos nodos inalámbricos de imagen térmica en posiciones superior/media/inferior, que envían datos a su portal de mantenimiento; (4) Actualizamos los programas de PM para incluir pruebas de potencia del inhibidor cada 15 días en tanques que contengan >2 toneladas de GMA. Cuando realicen el mantenimiento de un sistema Luxi GMA, confirmen que estos cuatro elementos estén físicamente etiquetados y registrados, no solo “en papel”.
Implicaciones más amplias: cómo esto se aplica a otros sistemas de alta reactividad
Aunque el GMA es nuestro enfoque, los modos de fallo se aplican directamente a otros monómeros basados en epóxidos y acrilatos. Por ejemplo, Caprolactama CAS#105-60-2 comparte una sensibilidad térmica similar; su límite de almacenamiento recomendado de +30°C no es arbitrario. A 35°C, la velocidad de polimerización de la caprolactama se duplica; por encima de 45°C, forma oligómeros viscosos que obstruyen las tuberías de transferencia. Al igual que el GMA, requiere inertización y supervisión continua de delta-T. Las lecciones son escalables: si su equipo mantiene sistemas que manipulan caprolactama, metacrilato de metilo o acetato de vinilo, apliquen los mismos principios de verificación del inhibidor, perfilado térmico y redundancia lógica.
Lista de verificación de mantenimiento preventivo para sistemas GMA — formato listo para campo
Utilice esta lista de verificación de 5 minutos durante cada visita programada:
- ✅ Confirme que el informe de ensayo de MEHQ esté vigente (≤15 días de antigüedad) y sea ≥50 ppm
- ✅ Valide que la lectura del analizador de O₂ de nitrógeno sea <10 ppm (no solo la “luz verde”)
- ✅ Compare las lecturas de los sensores superior/medio/inferior: el delta-T debe ser <3°C
- ✅ Inspeccione el actuador de la válvula de refrigeración para verificar un recorrido suave (sin adherencia ni sobreimpulso)
- ✅ Revise el historial de alarmas del DCS en busca de eventos de “alarma de baja temperatura desactivada” durante los últimos 30 días
Conclusión: convertir los datos del incidente en inteligencia de mantenimiento
Este incidente no fue causado por una sola pieza defectuosa, sino que surgió de la interacción entre la cinética química, las limitaciones de los sensores y las suposiciones procedimentales. Para el personal de mantenimiento posventa, eso significa que su valor no reside en reparar fallos, sino en *anticipar puntos de interacción*. Cada tanque de GMA es un sistema dinámico en el que la temperatura, la química del inhibidor y la lógica de control evolucionan conjuntamente. Al tratar los ensayos de inhibidor como algo tan crítico como las pruebas de presión, exigir datos de estratificación térmica —no solo temperaturas medias— y verificar la redundancia lógica más allá de la precisión del sensor, transforman el mantenimiento reactivo en una gestión predictiva. Luxi Chemical se compromete a compartir trimestralmente perfiles térmicos anonimizados y curvas de degradación del inhibidor con todos los socios de mantenimiento autorizados, porque prevenir la próxima exotermia comienza con conocimiento compartido, no solo con especificaciones compartidas.
Selecciones relacionadas
 Factores que determinan el precio del hidroxitolueno butilado: suministro, pureza y riesgos de compra21-10-2026Las tendencias de precios del hidroxitolueno butilado dependen de la estabilidad del suministro, la pureza, la logística y los riesgos de compra. Descubra cómo comparar cotizaciones con criterio y reducir los costos de abastecimiento.
 Tendencias del precio del tripolifosfato de sodio: exposición a las materias primas y la energía20-10-2026Explore las tendencias del precio del tripolifosfato de sodio, desde los costos del fosfato y la ceniza de sosa hasta la exposición a la energía. Aprenda a comparar cotizaciones, gestionar los riesgos de abastecimiento y tomar decisiones de compra más acertadas.
 Envío de acetonitrilo a Vietnam despachado con éxito; los beneficios del RCEP impulsan el comercio de productos químicos finos con la ASEAN16-09-2026Un envío de acetonitrilo de grado industrial de nuestra empresa ha sido cargado y despachado recientemente tras completar los procedimientos estandarizados de embalaje de materiales peligrosos y aseguramiento del contenedor.
 Pedido de un cliente nigeriano de 4 contenedores de acetato de vinilo cargado y enviado con éxito a África Occidental16-09-2026Recientemente completamos la carga de un pedido de acetato de vinilo para un cliente nigeriano; los cuatro contenedores del producto se han embalado correctamente y están listos para su envío a Nigeria.




Consulta de preguntas
Envíenos su consulta hoy

Luxi Chemical es un proveedor profesional de productos químicos con amplio stock de todas las categorías químicas y excelente calidad, agradecemos su consulta de compra.

